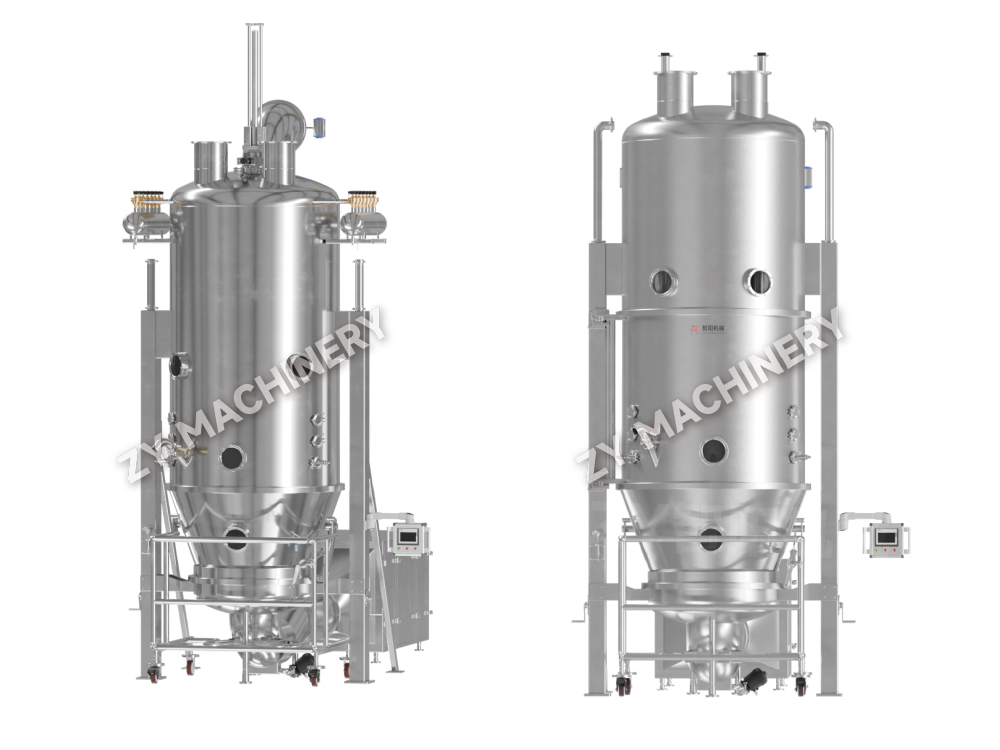
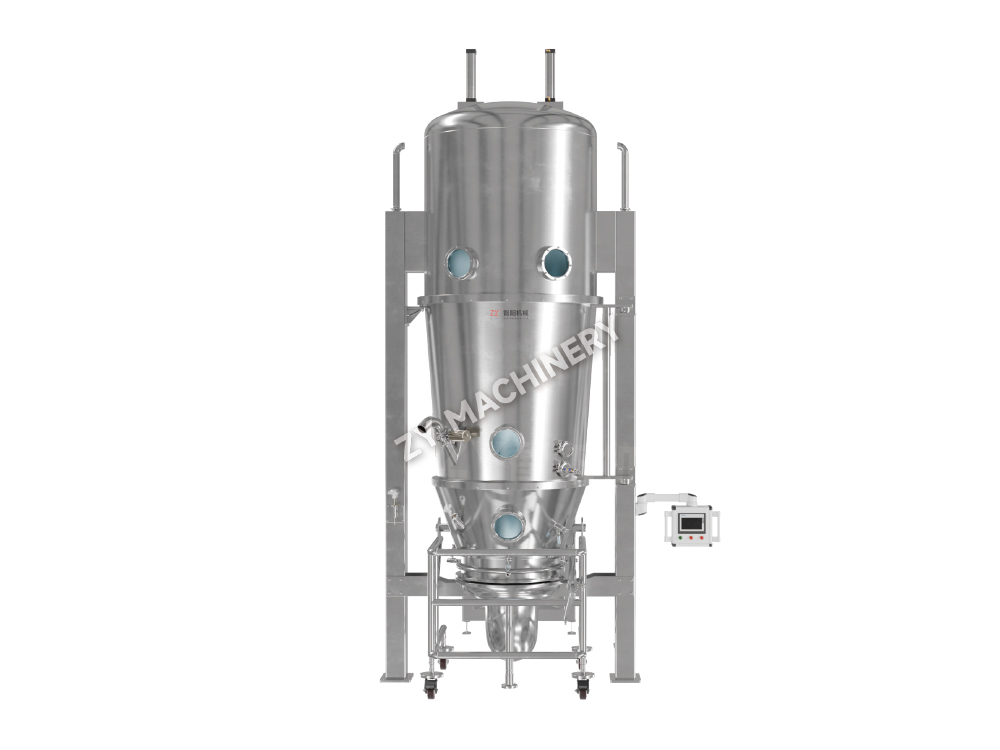
Granulatore e macchina di rivestimento a letto fluido multifunzionale DLP
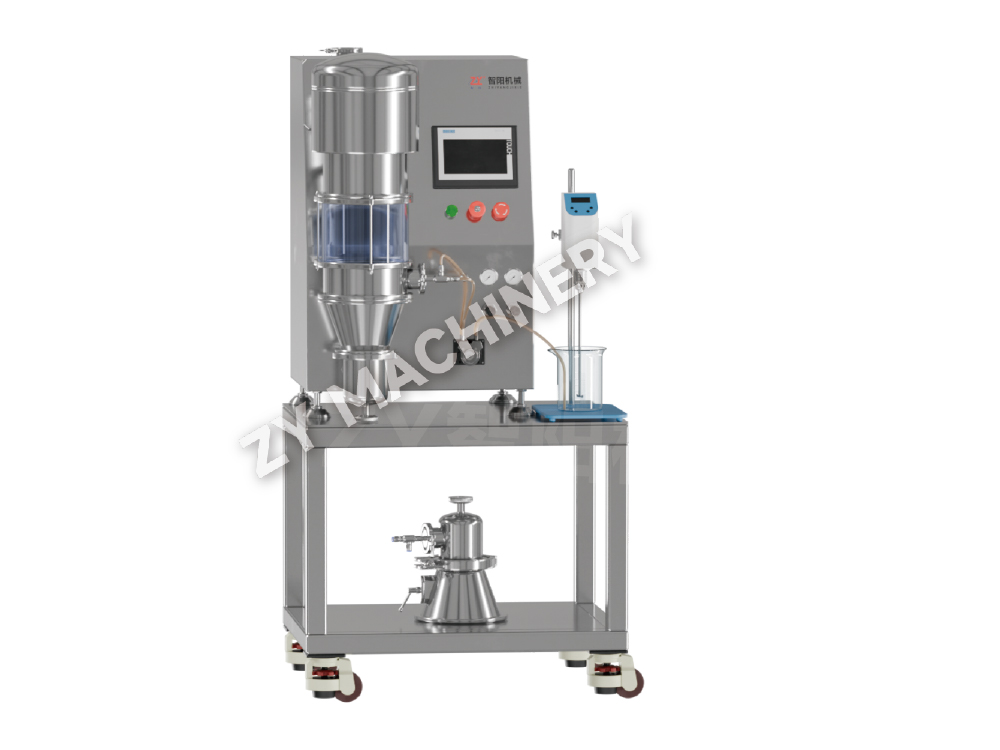
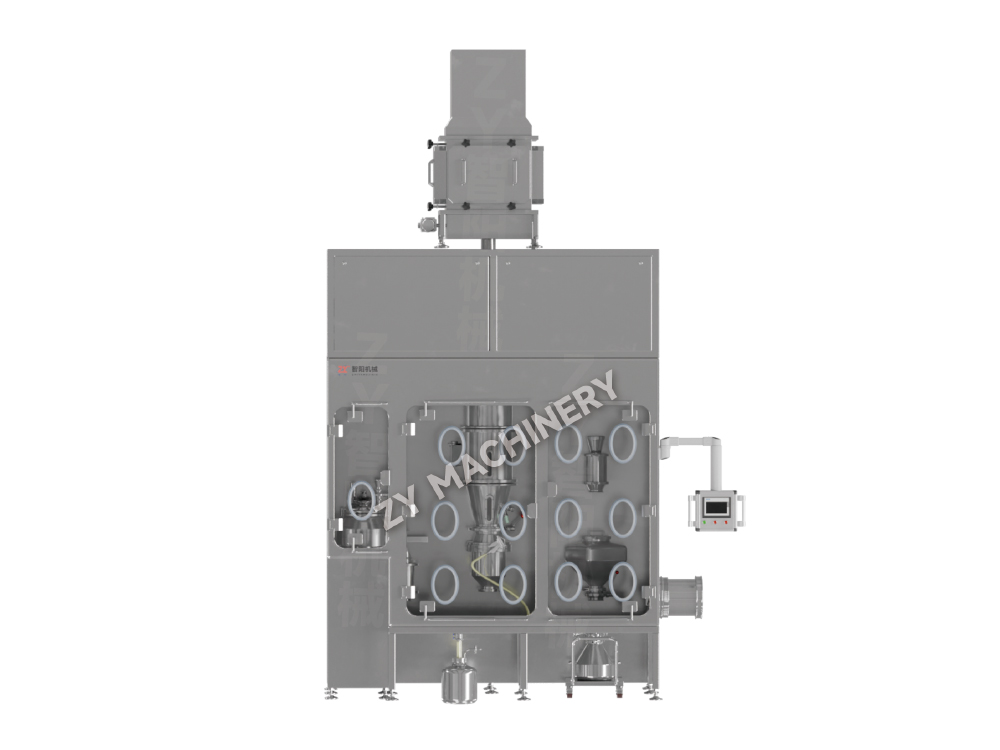
La macchina granulatore e rivestimento multifunzionale a letto fluido DL.....

Un singolo lotto di polvere può passare dalla miscelazione ai granuli essiccati in meno di 90 minuti: non sono necessarie fasi separate di miscelazione, ammassamento a umido o asciugatura su vassoio. Questa è la promessa principale della granulazione a letto fluido: un metodo di granulazione a umido che integra miscelazione, spruzzatura ed essiccazione all'interno di una camera chiusa.
Il processo converte le polveri fini e coesive in granuli scorrevoli sospendendole in un flusso d'aria riscaldato e spruzzando una soluzione legante sulle particelle fluidificate. Quando le particelle si scontrano e si bagnano, si formano ponti liquidi; l'evaporazione del solvente lascia poi dei ponti solidi che cementano le particelle primarie in agglomerati. Il risultato è un granulo con comprimibilità migliorata, polvere ridotta e densità apparente più elevata, tutti elementi fondamentali per una compressione uniforme delle compresse e un riempimento delle capsule.
A differenza della granulazione a umido ad alto taglio, in cui una girante meccanica guida l'agglomerazione, la granulazione a letto fluido si basa sull'agitazione pneumatica. Ciò produce granuli più porosi e a disintegrazione più rapida e consente che l'intera operazione avvenga in un unico recipiente. Per i principi attivi sensibili al calore, l'effetto di raffreddamento evaporativo equicorrente mantiene la temperatura del prodotto ben al di sotto della temperatura dell'aria in ingresso, tipicamente in un intervallo compreso tra 25 e 45°C.
Ogni lotto attraversa tre fasi distinte. Comprendere quali cambiamenti in ciascuna fase fornisce i punti di controllo per regolare in modo prevedibile la dimensione dei granuli, l'umidità e la densità.
Gli attributi dei granuli non cambiano in modo casuale: seguono la logica fisica dell’umidità, del calore e della quantità di moto. La tabella seguente associa le variabili di processo indipendenti ai loro effetti a valle.
| Parametro | Gamma tipica | Dimensione dei granuli | Densità apparente | Contenuto di umidità | Multe |
|---|---|---|---|---|---|
| Temperatura dell'aria in ingresso | 40–80°C | Diminuire | Diminuire | Diminuire | Aumentare |
| Tasso di spruzzatura | 10–50 g/min/kg | Aumentare | Aumentare | Aumentare | Diminuire |
| Pressione di atomizzazione | 1,5–3,0 bar | Diminuire | Nessun cambiamento significativo | Nessun cambiamento significativo | Aumentare |
| Volume d'aria di fluidificazione | 0,8–2,0 m/s | Diminuire | Diminuire | Diminuire | Aumentare |
| Temperatura del prodotto | 25–45°C | Diminuire (if high) | Diminuire | Diminuire | Aumentare |
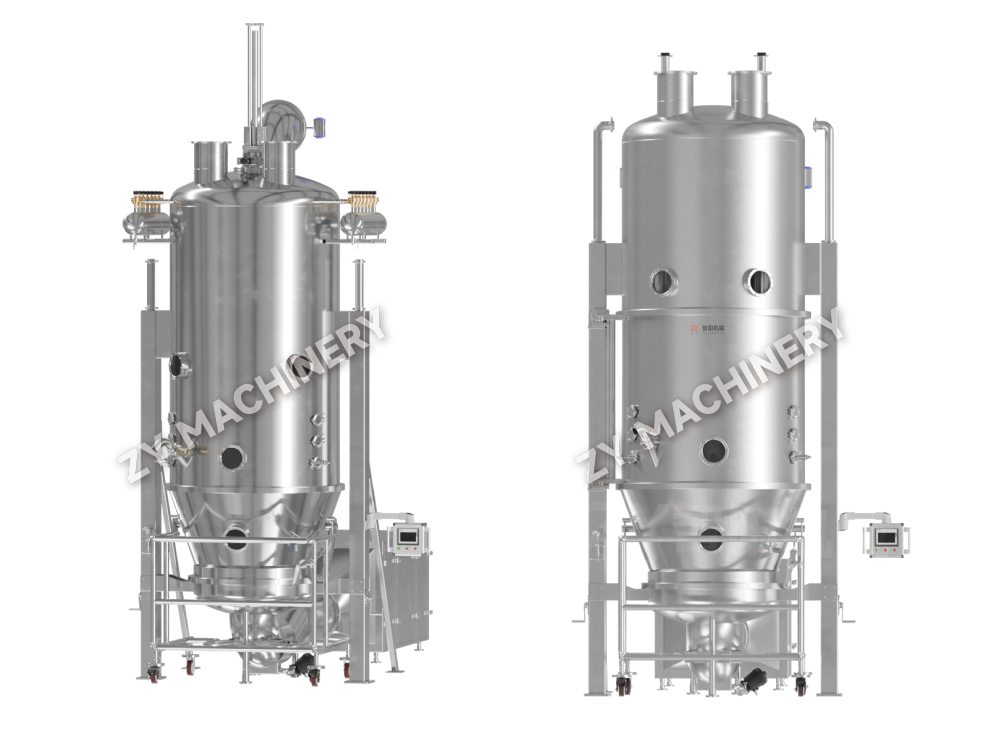
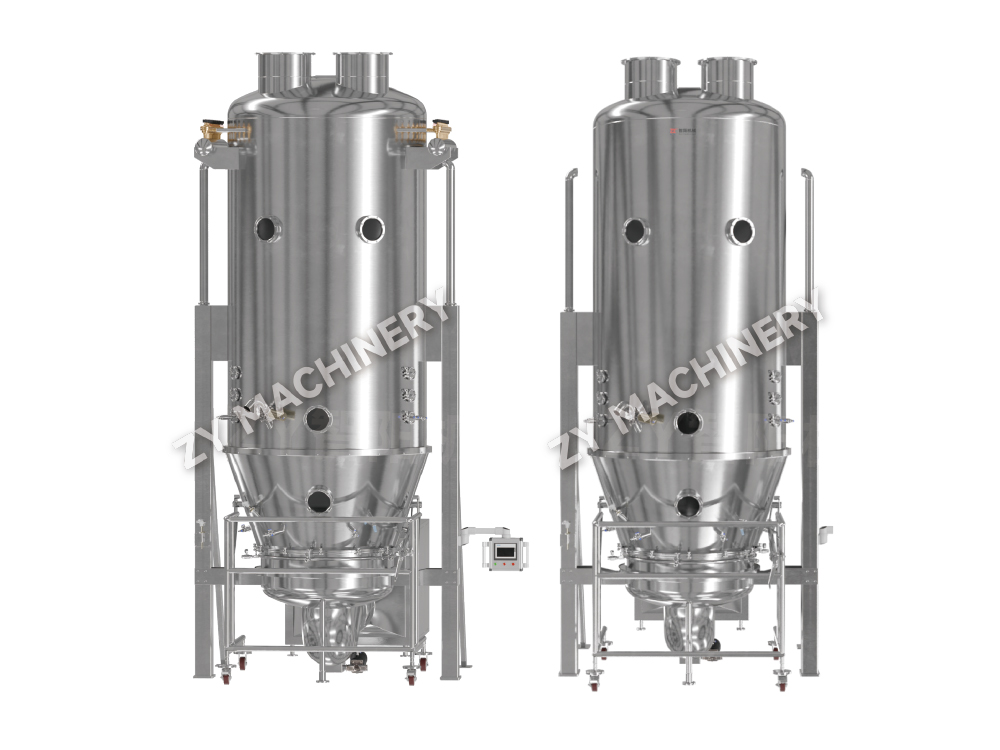
L'umidità dell'aria in ingresso merita una menzione speciale. Un punto di rugiada superiore a 10°C può sabotare l’efficienza dell’essiccazione riducendo la forza trainante dell’evaporazione. Per le formulazioni sensibili all'umidità, il mantenimento del punto di rugiada dell'aria in ingresso al di sotto di 5°C non è facoltativo: è un prerequisito per la riproducibilità da lotto a lotto. Moderno Granulatori a letto fluido FLB con unità di trattamento dell'aria integrate offrono un controllo preciso su temperatura, umidità e flusso d'aria, rendendo queste interdipendenze critiche gestibili su scala di produzione.
La configurazione dello spruzzo non è una scelta progettuale periferica: definisce il meccanismo di crescita dei granuli e la gamma di applicazioni che una macchina può servire. Le tre configurazioni differiscono per posizione dell'ugello, traiettoria delle particelle e modello di contatto liquido-solido.
| Caratteristica | Spruzzo superiore | Spruzzo di fondo (Wurster) | Spruzzo tangenziale (rotore) |
|---|---|---|---|
| Posizione dell'ugello | Sopra il letto | Dentro il letto, verso l'alto | Lato, in un disco rotante |
| Movimento delle particelle | Fluidificazione casuale | Flusso ascendente ordinato attraverso un tubo divisorio | Fluidificazione centrifuga |
| Meccanismo di crescita | Agglomerazione casuale | Deposizione di film stratificato | Sferonizzazione e densificazione |
| Meglio per | Granulazione convenzionale | Rivestimento e granulazione a strati | Pellet ad alta densità |
| Densità dei granuli | Da basso a medio | Da medio ad alto | Alto |
Top‑spray è il cavallo di battaglia per le forme di dosaggio solide standard: veloce, semplice e tollerante. I sistemi Wurster a spruzzo dal basso sono predominanti quando è necessario applicare un rivestimento funzionale uniforme o creare particelle stratificate dal nucleo del seme. I processori a spruzzo tangenziale, o rotore, generano i pellet più densi e sferici, spesso utilizzati per i sistemi di somministrazione di farmaci multiparticolati. Se la tua applicazione richiede un rivestimento anziché una semplice agglomerazione, un prodotto dedicato Rivestimento a letto fluido LDPB con un inserto Wurster offre una distribuzione dello spessore del film più precisa rispetto a una macchina ibrida a spruzzo superiore che esegue prove di rivestimento.
Anche una formulazione ben progettata può comportarsi in modo anomalo se un singolo parametro esce dall’ambito del processo. Ecco le quattro modalità di errore più comuni e le modifiche che le correggono.
Lo scale-up non è una moltiplicazione lineare del volume d'aria e della portata di spruzzatura. Mantenendo la stessa quantità di spruzzatura per chilogrammo di polvere in un lotto da 100 kg che ha funzionato in un ciclo di laboratorio da 5 kg, spesso si allagherà il letto più grande perché il calore e il trasferimento di massa non si ridimensionano direttamente con la massa della polvere. La regola pratica è mantenere costante la dimensione delle gocce, l'umidità relativa costante dell'aria in uscita e la temperatura del prodotto costante.
La tabella seguente mostra gli intervalli di parametri tipici tra le scale quando si scala una formulazione standard a base di amido. Si noti che la velocità di fluidificazione aumenta leggermente per compensare l'altezza del letto più profonda, mentre la velocità di spruzzatura per chilogrammo diminuisce per evitare una bagnatura eccessiva.
| Parametro | Laboratorio (3 kg) | Pilota (30 kg) | Produzione (150 kg) |
|---|---|---|---|
| Temperatura dell'aria in ingresso (°C) | 60 | 65 | 65 |
| Tasso di spruzzatura (g/min) | 60 | 350 | 1200 |
| Pressione di atomizzazione (bar) | 1.8 | 2.2 | 2.5 |
| Velocità dell'aria (m/s) | 0.9 | 1.2 | 1.5 |
| Temperatura del prodotto (°C) | 32 | 34 | 34 |
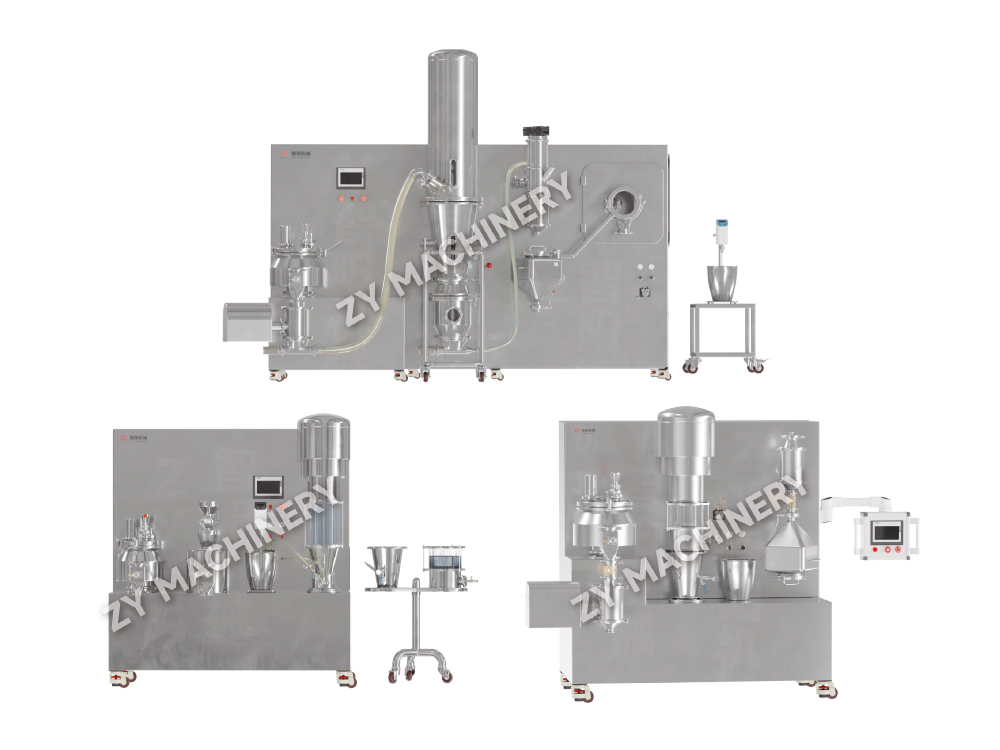
Eseguendo queste prove prima su a Granulatore multiuso DLP R&D ti consente di mappare lo spazio di progettazione con materiale minimo prima di impegnare API costose in lotti pilota. La possibilità di passare dalla granulazione top spray al rivestimento Wurster sulla stessa macchina da laboratorio riduce inoltre i tempi di sviluppo della formulazione.
La scelta tra letto fluido e granulazione ad alto taglio non riguarda quale tecnologia sia “migliore”, ma riguarda il profilo del granulo richiesto dalla comprimitrice e dal target di dissoluzione. La tabella seguente inquadra i compromessi in base a sette criteri importanti nella produzione.
| Criterio | Granulazione a letto fluido | Alto Shear Granulation |
|---|---|---|
| Struttura dei granuli | Poroso, a bassa densità | Denso, ad alta resistenza |
| Tempo di disintegrazione | Più veloce | Più lento |
| Tempo di processo per lotto | 60–90 minuti | 20–40 minuti (più asciugatura separata) |
| Impronta | Unità singola; altezza maggiore | Essiccatore a letto fluido con mulino umido; impronta più ampia |
| Sforzo di pulizia | Più semplice, una nave | Navi multiple, spesso con movimentazione di massa bagnata |
| Sensibilità all'eccessiva granulazione | Basso | Alto; requires precise endpoint control |
| Meglio per heat‑sensitive APIs | Sì, raffreddamento evaporativo | Rischio di punti caldi nella massa densa |
Se la compressa target necessita di una rapida disintegrazione e si lavora con una formulazione che scorre poco, la granulazione a letto fluido è la via diretta. Quando sono necessari granuli duri e resistenti per la compressione ad alta velocità di un farmaco resistente e deformabile plasticamente, spesso vince l'elevata azione di taglio, ma sarà necessaria una fase di asciugatura separata. Gli impianti che utilizzano entrambe le tecnologie utilizzano spesso un granulatore ad alto taglio per la fase di ammassamento a umido e quindi trasferiscono il materiale in un essiccatore a letto fluido, combinando la densa struttura granulare dell'alto taglio con l'essiccazione delicata di un letto fluidizzato.
La granulazione a letto fluido rimane il percorso più diretto dalla miscela di polveri al granulato comprimibile quando la porosità e la rapida dissoluzione sono priorità. Il processo elimina molteplici fasi di gestione e offre agli ingegneri un controllo preciso sugli attributi dei granuli attraverso una manciata di parametri regolabili.
Per bloccare lotti robusti e trasferibili, seguire queste pratiche:
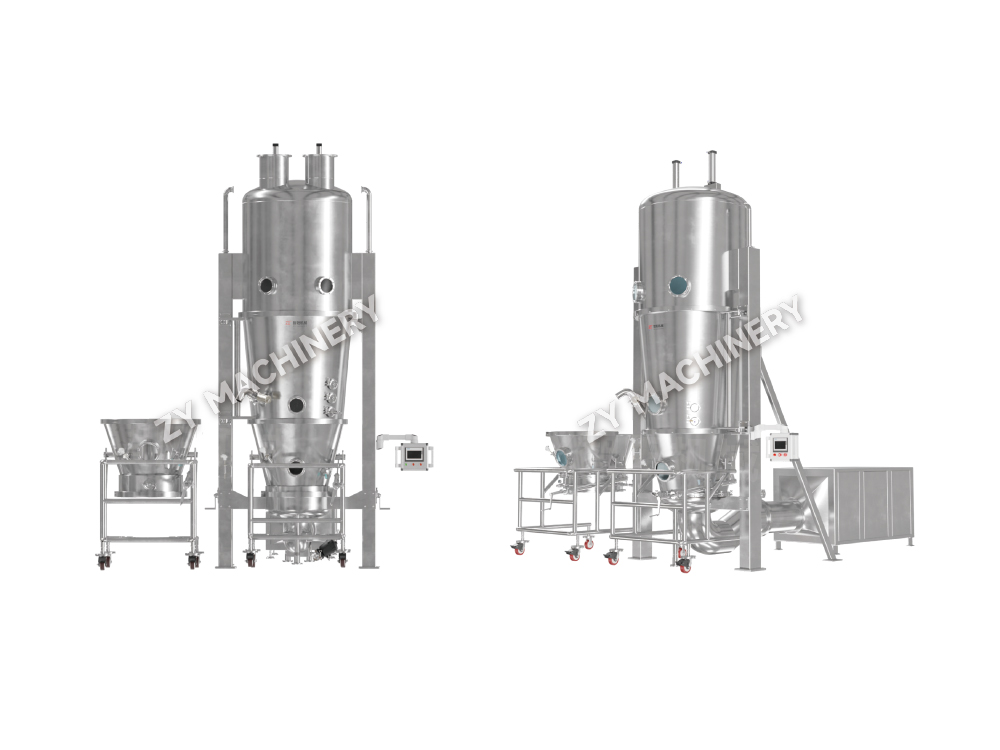
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali