Conoscenza del settore
Dentro che modo la forma dei granuli influenza la stabilità del rivestimento
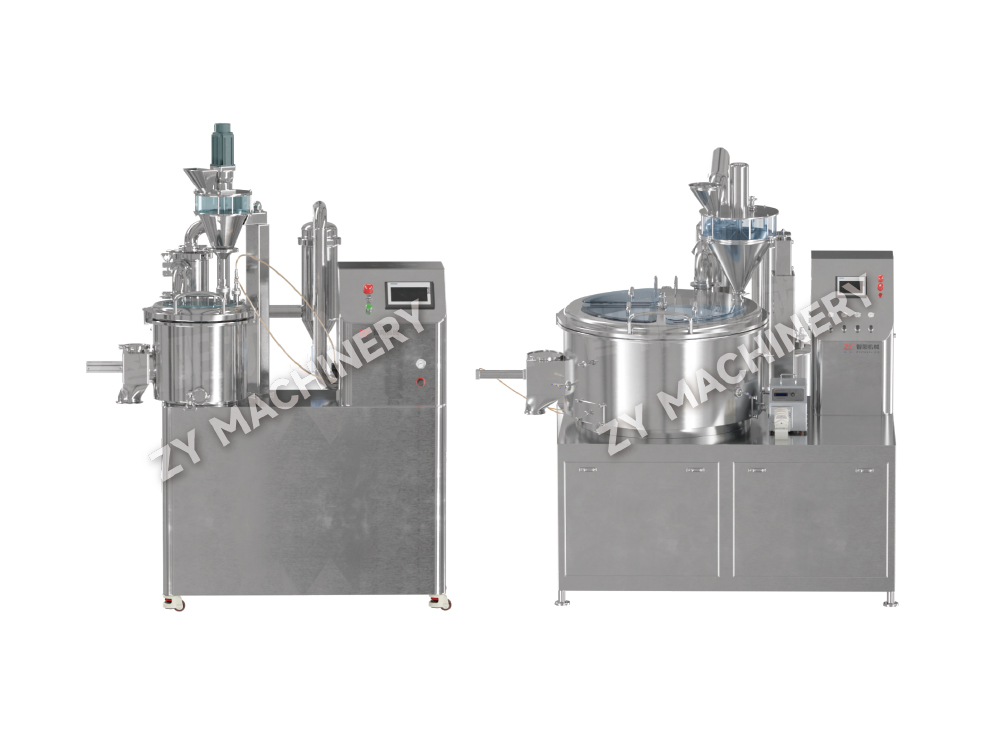
In macchina per rivestimento centrifuga , la geometria dei granuli influisce direttamente sul comportamento di circolazione, sull'esposizione allo spruzzo e sull'uniformità della pellicola. Le particelle con elevata rotondità rotolano in modo più uniforme lungo il percorso di lavorazione, contribuendo a ridurre la bagnatura eccessiva locale e l'accumulo irregolare di pellicola. Ciò è particolarmente importante quando lo strato di rivestimento deve essere denso, liscio e visivamente consistente.
Verifiche pratiche prima della verniciatura
- Esaminare la distribuzione delle dimensioni dei granuli e rimuovere le particelle eccessive prima della lavorazione.
- Confermare che i granuli abbiano una resistenza meccanica sufficiente per resistere al rotolamento continuo e alle collisioni.
- Valutare la ruvidità della superficie, perché superfici altamente porose o irregolari possono richiedere condizioni di spruzzatura e asciugatura adeguate.
- Osservare se i granuli circolano senza intoppi durante le prime prove anziché accumularsi o formare zone instabili.
Il movimento sferico stabile è uno dei prerequisiti più importanti per un rivestimento centrifugo uniforme. In ZY, consideriamo innanzitutto il comportamento dei materiali quando definiamo un percorso di processo adeguato.
Bilanciamento dello spruzzo, dell'aria essiccata e del movimento rotatorio
Un processo di rivestimento affidabile non si ottiene massimizzando soltanto la velocità di spruzzatura. La formazione del film dipende dalla relazione tra applicazione del liquido, rimozione dell'umidità e circolazione dei granuli. Quando la spruzzatura supera la capacità di essiccazione disponibile, possono verificarsi agglomerazioni e appiccicosità della superficie. Quando l'essiccazione è troppo aggressiva, la soluzione di rivestimento potrebbe asciugarsi prima di diffondersi sufficientemente sulla superficie dei granuli.
| Condizione osservata | Possibile causa del processo | Direzione di regolazione |
|---|---|---|
| I granuli si attaccano insieme | Carico liquido eccessivo o asciugatura insufficiente | Ridurre la velocità di spruzzatura o migliorare l'equilibrio dell'asciugatura |
| Superficie ruvida o irregolare | Essiccazione prematura o circolazione instabile | Ottimizza le condizioni dell'aria e le impostazioni di rotazione |
| Formazione lenta del rivestimento | Ingresso di spruzzatura conservativo o scarsa efficienza di deposizione | Perfezionare il modello di spruzzo e la circolazione del materiale |
| Ampia variazione di lotti | Parametri operativi incoerenti | Stabilire finestre di processo controllate |
Il punto operativo più produttivo è solitamente la condizione che mantiene il movimento continuo e l'umidità superficiale controllata, piuttosto che la massima velocità di spruzzatura possibile.
Cosa verificare durante lo sviluppo e lo scale-up del processo
La valutazione di laboratorio e pilota dovrebbe stabilire qualcosa di più della semplice possibilità del rivestimento. Gli acquirenti dovrebbero concentrarsi sulla capacità della macchina di fornire ripetutamente l'aspetto dei granuli, la densità del rivestimento, il comportamento di essiccazione e la consistenza del lotto richiesti in condizioni di produzione realistiche.
Punti di validazione utili
- Confermare l'intervallo accettabile di caricamento batch, anziché testare solo una condizione di caricamento ideale.
- Registra la velocità di rotazione, la velocità di spruzzatura, le condizioni dell'aria in ingresso, il tempo di lavorazione e il comportamento finale dell'umidità per ogni prova riuscita.
- Confronta l'uniformità del rivestimento tra campioni prelevati da diversi punti del lotto lavorato.
- Controlla se le modifiche alla formulazione, come la viscosità o il contenuto di solidi, alterano l'atomizzazione e le prestazioni di asciugatura.
- Valutare la comodità della pulizia e il recupero dei materiali, soprattutto durante la lavorazione di principi attivi o additivi funzionali di alto valore.
ZY supporta la selezione delle apparecchiature in base alle caratteristiche dei materiali, agli obiettivi di capacità e alle condizioni del sito, aiutando gli utenti a passare dai dati di prova a una configurazione di produzione praticabile. Una chiara finestra di processo sviluppata nella fase iniziale può ridurre sostanzialmente l’incertezza dello scale-up.
Considerazioni dell'acquirente oltre la capacità nominale
La capacità è importante, ma a macchina per rivestimento centrifuga dovrebbe essere valutato anche attraverso le proprietà del prodotto in lavorazione e i requisiti operativi della struttura. Due applicazioni con lotti di peso simile possono richiedere diverse configurazioni dell'attrezzatura a causa della fragilità dei granuli, delle proprietà della soluzione di rivestimento, dello spessore della pellicola target o dei requisiti di pulizia.
| Focus della selezione | Perché è importante | Informazioni per prepararsi |
|---|---|---|
| Specifica dei granuli | Determina la stabilità della circolazione e l'accessibilità del rivestimento | Granulometria, rotondità, densità, friabilità |
| Formulazione del rivestimento | Influenza la qualità dello spruzzo, l'adesione e la richiesta di asciugatura | Contenuto di solidi, viscosità, sistema solvente |
| Obiettivo di produzione | Influisce sulle dimensioni del batch, sul ritmo di elaborazione e sulle esigenze di integrazione | Requisiti di produzione, frequenza dei lotti, programma operativo |
| Esigenze del sito e di conformità | Influisce sull'installazione, sulla pulizia, sul contenimento e sulla documentazione | Disposizione delle stanze, servizi, strategia di pulizia, aspettative di validazione |
Raccomandiamo di preparare obiettivi rappresentativi di materiali e processi prima della conferma dell'attrezzatura, poiché ciò consente a ZY di proporre una configurazione della macchina e un piano di implementazione tecnica più pratici. Per apparecchiature autonome, sistemi modulari o linee di produzione complete, il valore dell'attrezzatura si misura meglio in base alla qualità ripetibile del prodotto e ai costi operativi controllabili.