Conoscenza del settore
La condizione della massa bagnata determina la stabilità dell'estrusione
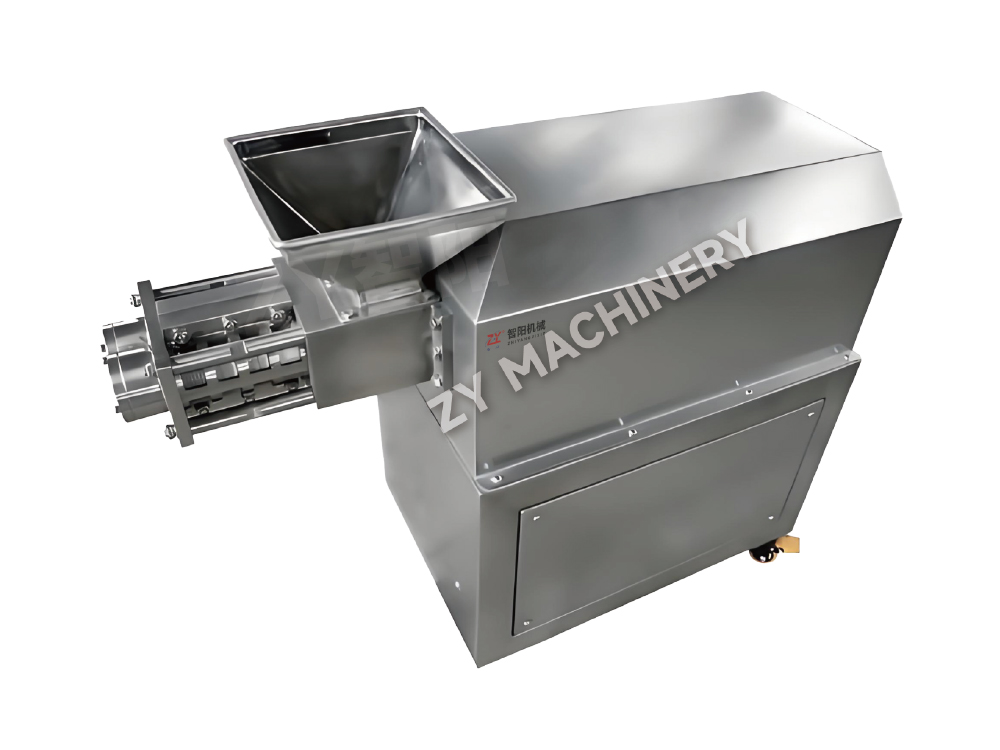
Per Granulatori per estrusione , la variabile a monte più influente spesso non è la pressione di estrusione stessa, ma la condizione della massa umida che entra nel cilindro. La distribuzione del legante, l'uniformità dell'umidità, il tempo di miscelazione e la sequenza di bagnatura determinano se il materiale scorre in modo continuo o si alterna tra blocchi e formazione di fili deboli.
Segni pratici osservati durante le prove
| Osservazione | Possibile causa del processo | Regolazione di prova |
|---|---|---|
| I fili si rompono immediatamente dopo la scarica | Plasticità insufficiente o distribuzione non uniforme del legante | Rivedere la velocità di aggiunta del liquido e il tempo di miscelazione con acqua |
| I fori della matrice si bloccano in modo intermittente | Massa eccessivamente umida, polvere agglomerata o scarsa pre-miscelazione | Controllare il livello di umidità e l'uniformità della miscela secca |
| Il diametro del filo varia | Incoerenza dell'alimentazione o densità della massa bagnata non uniforme | Stabilizzare l'alimentazione e confermare la consistenza della miscelazione del batch |
Una massa umida stabile e uniformemente plastificata solitamente riduce il lavoro di correzione a valle in modo più efficace rispetto all’aumento della forza di estrusione. In ZY, utilizziamo prove sui materiali per collegare i parametri di miscelazione con il comportamento di estrusione prima di proporre una configurazione di produzione.
Scelta delle aperture dello stampo attorno al percorso del granello target
La selezione dell'apertura della matrice dovrebbe basarsi sul risultato a valle richiesto piuttosto che solo sull'aspetto del trefolo. I fori circolari della filiera vengono comunemente selezionati quando gli estrusi entreranno in una fase di sferonizzazione, mentre le aperture sagomate possono essere rilevanti laddove la geometria del filo o il comportamento di asciugatura hanno uno scopo funzionale.
Domande da parte dell'acquirente che vale la pena confermare prima della selezione dell'attrezzatura
- Si prevede che il prodotto rimanga come estruso o verrà arrotondato in uno sferonizzatore?
- Quale intervallo di dimensioni delle particelle è accettabile dopo l'essiccazione e la vagliatura?
- La formulazione contiene ingredienti appiccicosi, abrasivi, sensibili al calore o altamente elastici?
- Più prodotti richiederanno trafile intercambiabili o una facile pulizia tra un lotto e l'altro?
Aperture più piccole possono supportare bersagli di granuli più fini, ma possono anche aumentare la resistenza e rendere più visibile la scarsa preparazione della massa bagnata. Aperture più grandi possono migliorare il potenziale di produttività producendo fili che necessitano di diverse condizioni di sferonizzazione e asciugatura.
Il nostro approccio ingegneristico ZY consiste nel far corrispondere la selezione della matrice alle caratteristiche del materiale, alla capacità prevista e al percorso a valle previsto anziché trattare la matrice come un accessorio isolato.
L'estrusione e la sferonizzazione dovrebbero essere valutate come un unico collegamento al processo
Quando sono richiesti granuli o pellet rotondi, le prestazioni di estrusione non possono essere giudicate solo dalla produzione di filamenti continui. Il trefolo deve inoltre avere resistenza, condizioni di umidità e plasticità adeguate per una rottura e un arrotondamento controllati durante la sferonizzazione.
In che modo la resa dell'estrusione influenza la qualità del pellet
| Condizione di estrusione | Probabile effetto sferonizzazione | Punto di valutazione |
|---|---|---|
| Troppo secco o fragile | Maggiore generazione di particelle fini e irregolari | Livello del legante e distribuzione del liquido |
| Troppo morbido o appiccicoso | Agglomerati o masse umide sovradimensionate | Livello di umidità e punto finale della miscelazione sul bagnato |
| Coerente e plastico | Arrotondamento e distribuzione dimensionale più controllabili | Ripetibilità tra lotti |
Per pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY può integrare considerazioni sull'estrusione e sulla sferonizzazione in un unico percorso di processo pratico.
Cosa verificare prima di passare dai lotti di prova alla produzione
Lo scale-up dovrebbe preservare lo stato materiale che ha prodotto granuli accettabili durante lo sviluppo. Uno più grande Granulatore per estrusione non riproduce automaticamente i risultati di laboratorio a meno che non vengano considerati insieme l'uniformità di miscelazione, l'aggiunta di liquido, il tempo di permanenza della massa umida, il carico di estrusione, il comportamento di scarico e la movimentazione a valle.
Documenti utili per la conferma delle apparecchiature e del processo
- Documentare la sequenza di miscelazione a secco, il metodo di preparazione del legante, il tempo di aggiunta del liquido e la durata della miscelazione a umido.
- Registrare la continuità del trefolo, le condizioni della superficie, la tendenza al bloccaggio dello stampo, l'andamento del carico del motore e la temperatura di scarico, ove pertinente.
- Confrontare la distribuzione granulometrica dei granuli umidi, la forma delle particelle sferonizzate ove applicabile, la risposta all'essiccazione e la resa finale dopo la vagliatura.
- Confermare l'accesso per la pulizia, i requisiti di cambio prodotto, la struttura a contatto con i materiali e lo spazio di installazione disponibile.
Per pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
In ZY, sviluppiamo proposte di apparecchiature in base a parametri di processo testabili e condizioni di implementazione del sito, aiutando gli acquirenti a passare dalle prove di formulazione a una linea di granulazione praticabile con meno ipotesi di scale-up.