Come valutare l'uniformità del rivestimento prima di aumentarlo
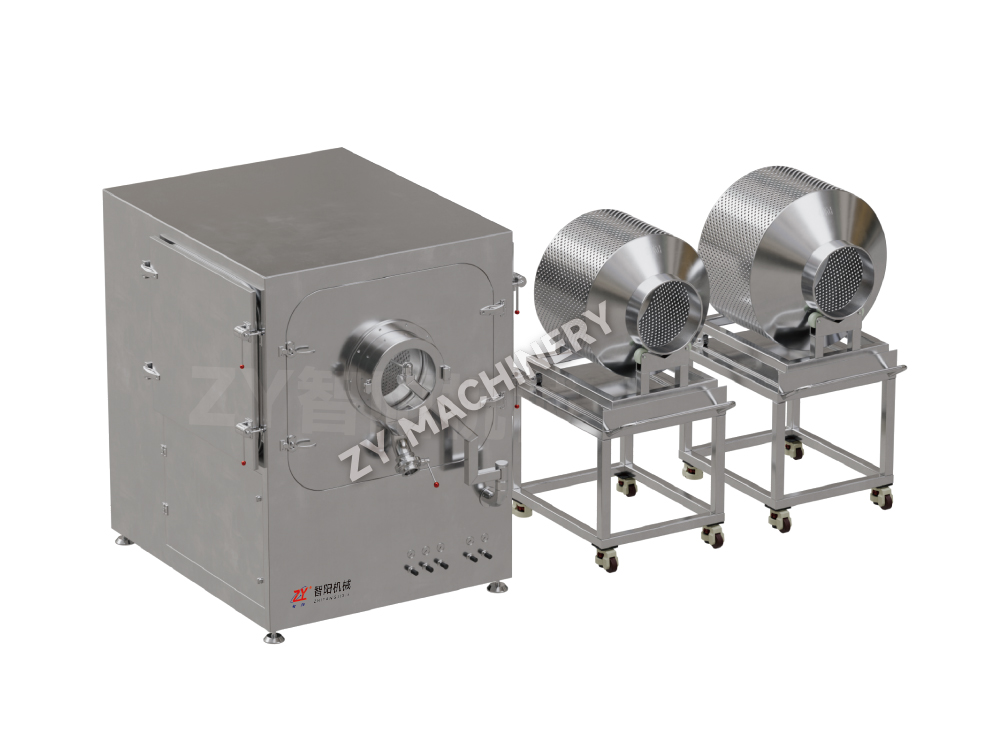
Per i potenziali acquirenti di macchine per il rivestimento di pellicole , l'aspetto uniforme è solo il risultato più visibile. Indicatori più importanti includono la consistenza dell'aumento di peso, la levigatezza della superficie, la copertura dei bordi, la distribuzione del colore, la stabilità all'asciugatura e l'assenza di segni di attaccamento, distacco, chiazze o schizzi.
Durante le prove di laboratorio o pilota, piccoli cambiamenti nella portata di spruzzatura, nelle condizioni dell'aria in ingresso, nella velocità del tamburo o nella pressione di atomizzazione possono produrre risultati notevolmente diversi. Una prova utile dovrebbe quindi registrare i parametri del processo insieme alle osservazioni sul rivestimento, piuttosto che giudicare le compresse finite solo in base all'aspetto.
Osservazioni pratiche durante un lotto di prova
- Sia che il letto del materiale ruoti continuamente senza zone morte o urti eccessivi.
- Se le goccioline si asciugano dopo la deposizione invece di causare bagnatura eccessiva e adesione locale.
- Se la soluzione di rivestimento viene erogata in modo uniforme durante tutto il periodo di spruzzatura.
- Se i prodotti finiti mostrano una copertura costante dopo il raffreddamento e la manipolazione.
A ZY , utilizziamo le caratteristiche dei materiali, la capacità target e gli obiettivi del processo come punto di partenza per la configurazione delle apparecchiature, aiutando gli acquirenti a passare dai risultati di prova a un percorso di produzione praticabile.
Bilanciamento di burattatura, spruzzatura ed asciugatura in un unico processo
Un processo di rivestimento diventa stabile quando il movimento del letto di materiale, l'erogazione del liquido di rivestimento e la rimozione dell'umidità rimangono abbinati. L'aumento di un solo parametro raramente migliora l'output di per sé. Ad esempio, aumentare la velocità di spruzzatura senza una capacità di asciugatura sufficiente può aumentare il rischio di adesione, mentre un'aria calda eccessiva può creare una rapida asciugatura della superficie prima che la pellicola si livelli correttamente.
| Variabile di processo | Quando è troppo basso | Quando è troppo alto | Punto di valutazione dell'acquirente |
|---|---|---|---|
| Rotazione del tamburo | Scarso fatturato ed esposizione disomogenea | Collisione eccessiva o danno al prodotto | Letto ribaltabile stabile e uniforme |
| Erogazione a spruzzo | Tempi di elaborazione lunghi o copertura incompleta | Difetti di bagnatura, adesione o superficie | Atomizzazione controllata e applicazione ripetibile |
| Aria di asciugatura | Umidità residua e appiccicamento | Rivestimento ruvido o essiccazione prematura | Rimozione efficace dell'umidità senza dannosa formazione di pellicola |
Il risultato di rivestimento più affidabile deriva dal controllo coordinato di burattatura, spruzzatura e asciugatura, non dalla massimizzazione di un singolo parametro. Configuriamo ZY soluzioni di rivestimento cinematografico attorno a questo equilibrio di processo.
Cosa verificare durante l'elaborazione di moduli di materiali diversi
Macchine per il rivestimento di film può essere selezionato per compresse, granuli, pellet o altri materiali solidi, ma non si deve presumere che la stessa configurazione operativa sia adatta a ogni prodotto. Forma, condizioni superficiali, densità, friabilità, sensibilità all'umidità e funzione del rivestimento desiderata influenzano tutti il percorso di processo consigliato.
Domande utili prima della scelta dell'attrezzatura
- Il prodotto richiede un rivestimento estetico, protezione dall'umidità, mascheramento del gusto o un altro obiettivo funzionale?
- Il materiale è resistente a ripetuti ribaltamenti o necessita di una manipolazione meccanica più delicata?
- La formulazione tollera il calore e il flusso d'aria durante l'asciugatura?
- La produzione richiederà frequenti cambi di prodotto, verifiche della pulizia o lotti di dimensioni multiple?
- La capacità target è basata sul carico nominale, sulle prestazioni dei batch convalidate o sui piani di espansione futuri?
Per le applicazioni farmaceutiche, biofarmaceutiche, nutraceutiche, veterinarie, additive e correlate, queste domande aiutano a prevenire il sovradimensionamento, il sottodimensionamento o la selezione di una macchina che non è in grado di riprodurre la qualità di rivestimento prevista. ZY si concentra sulla conversione di questi dettagli del processo in un piano di attrezzatura pratico per il funzionamento effettivo.
Dai lotti di prova all'implementazione della produzione
Il lavoro di laboratorio e pilota dovrebbe fare di più che confermare la possibilità di applicare un rivestimento. Dovrebbe identificare un intervallo di parametri stabili, confermare la compatibilità della formulazione, stabilire le aspettative di pulizia e manipolazione e fornire prove per future decisioni su scala di produzione.
Documenti che vale la pena conservare durante lo sviluppo del processo
- Nome del materiale, dimensione del lotto, forma, densità ed eventuale sensibilità all'abrasione o all'umidità.
- Metodo di preparazione della soluzione di rivestimento, contenuto di solidi, condizioni di viscosità e consumo.
- Velocità del tamburo, tempo di spruzzatura, condizioni di atomizzazione, osservazioni dell'aria in ingresso e in scarico e durata dell'asciugatura.
- Risultati del prodotto finito, inclusi aspetto, adesione, consistenza dell'aumento di peso, difetti e resa.
- Tempo di pulizia, posizione dei residui, osservazioni sull'accessibilità e requisiti per i lotti successivi.
Lo scale-up è più affidabile quando è supportato dal comportamento registrato del processo piuttosto che dalle sole dimensioni dell'apparecchiatura. Dal 2010, ZY ha sviluppato macchine autonome, sistemi modulari e soluzioni per linee di produzione tenendo presente questo approccio basato sui processi.