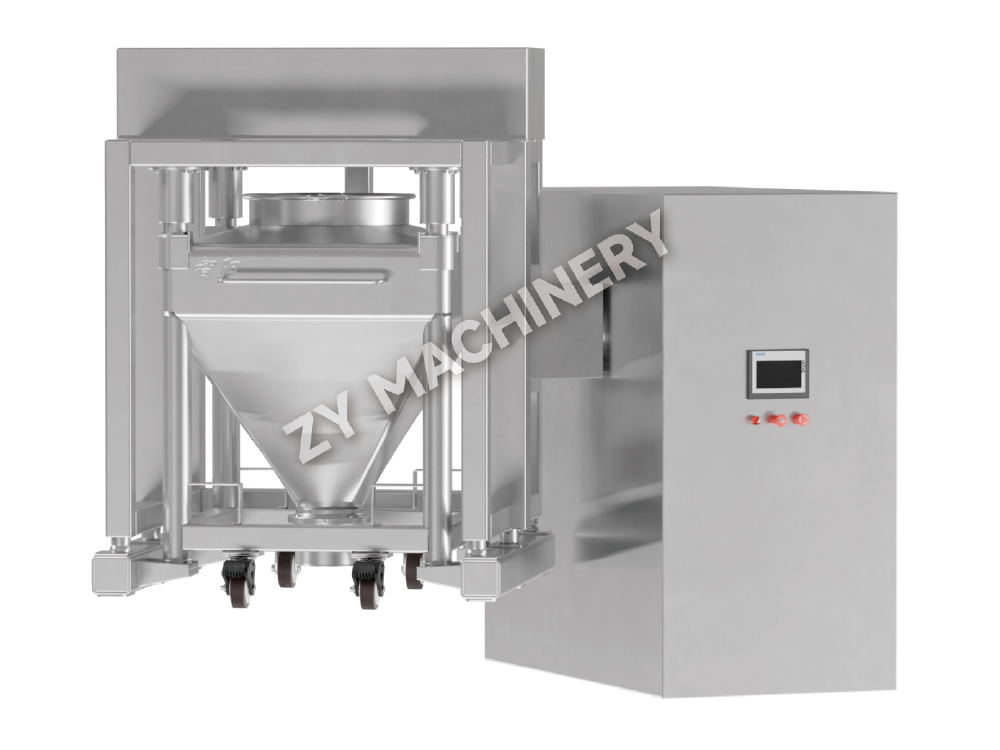
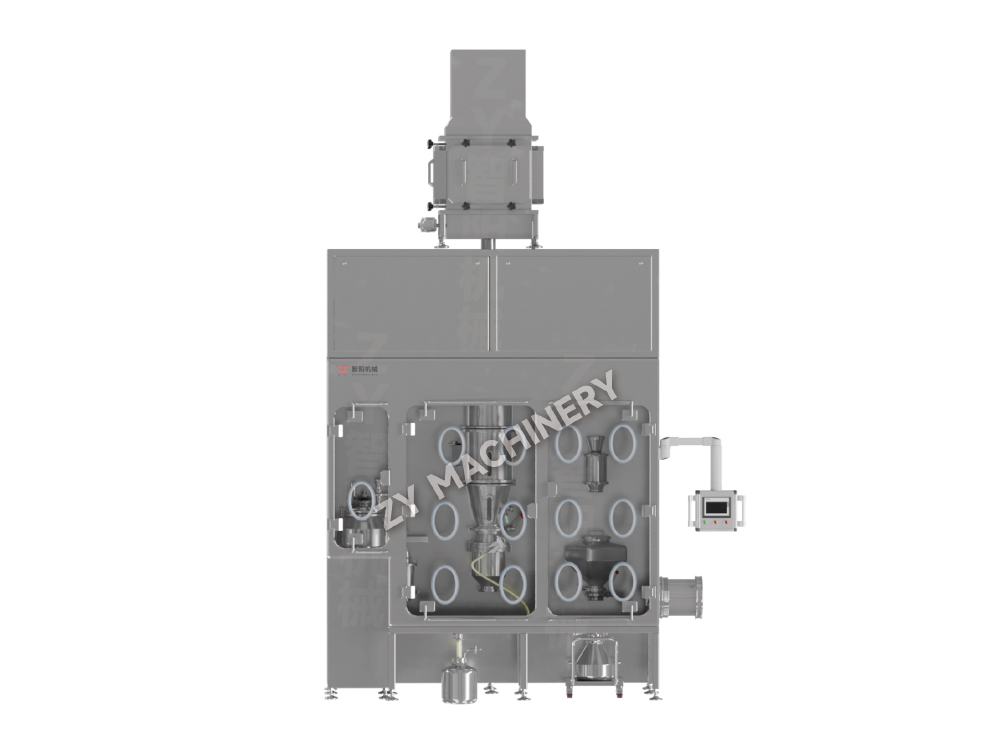
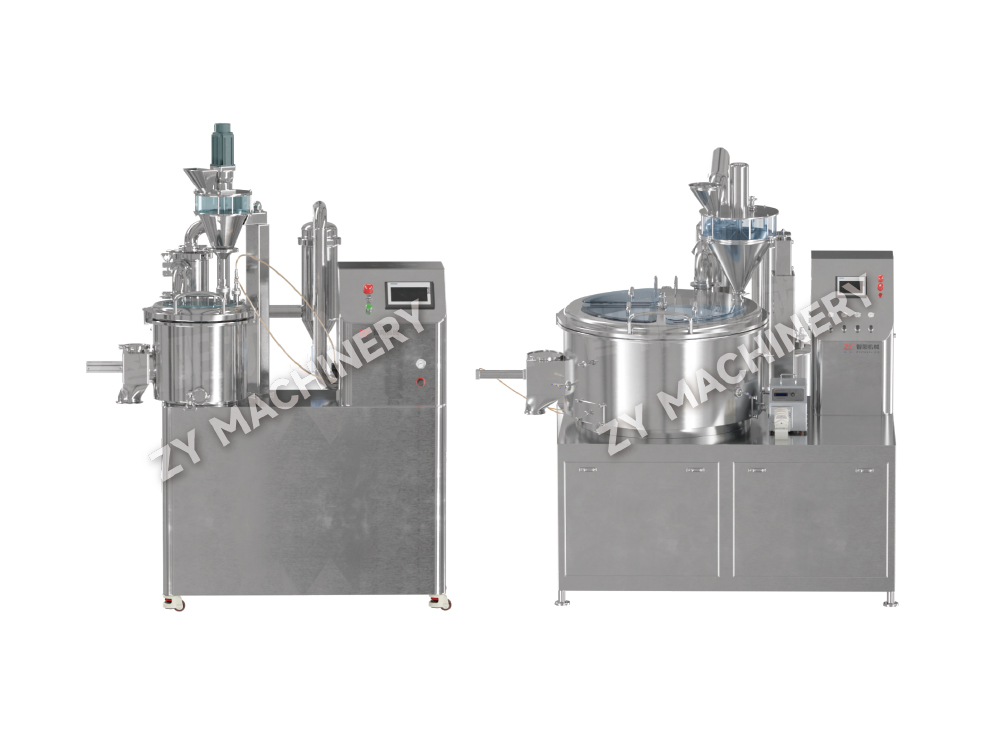
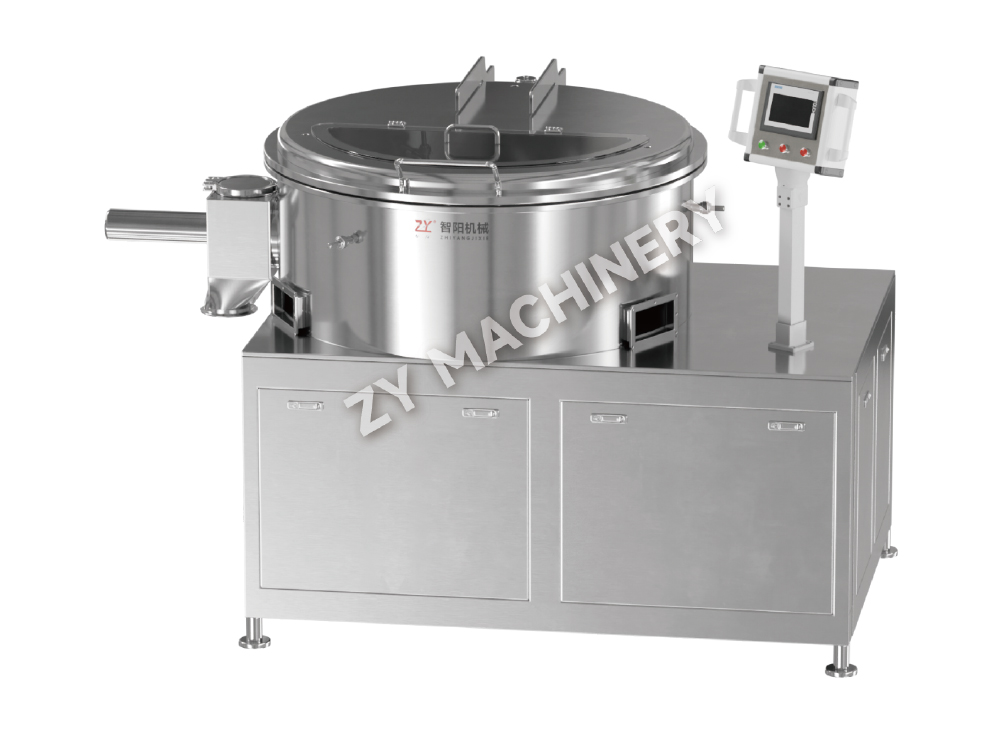
Frullatore con contenitore HSD per ricerca e sviluppo in formato laboratorio
Il miscelatore con contenitori da laboratorio HSD per ricerca e sviluppo.....

Un singolo ciclo di convalida della pulizia non riuscito può congelare un'intera linea di dosaggio di solidi orali per settimane. Raramente l'indagine si conclude con la procedura di pulizia. Nella maggior parte dei casi, la causa principale risale a lacune nella qualificazione delle apparecchiature: una sfera di spruzzo che non è mai stata mappata durante l'IQ o un valore di rugosità del cordone di saldatura che supera i criteri di accettazione dell'OQ. La validazione della pulizia e la qualificazione delle attrezzature non sono percorsi paralleli; sono profondamente interdipendenti. Se non puoi dimostrare che il tuo miscelatore, granulatore o rivestimento è stato installato e funziona in modo coerente, qualsiasi limite di residui impostato si basa su basi inaffidabili.
La versione 2026 dell’Allegato 3 dell’OMS TRS 1019 rafforza questo concetto affermando che i protocolli di convalida della pulizia devono fare riferimento ai documenti di progettazione, installazione e qualificazione operativa dell’apparecchiatura. In pratica, ciò significa che ogni rapporto DQ, IQ, OQ e PQ diventa un prerequisito per il piano generale di convalida della pulizia. Le sezioni seguenti illustrano esattamente il punto in cui questi due domini si intersecano, utilizzando tipi di apparecchiature reali e parametri di convalida che gli enti regolatori si aspettano di vedere.
Senza un'attrezzatura adeguatamente qualificata, tutti i dati sui residui raccolti sono scientificamente ambigui. Prendi in considerazione un test OQ per un granulatore ad alto taglio che non ha misurato la portata dell'acqua attraverso le porte clean-in-place. Se successivamente i campioni tamponati all'interno della ciotola mostrano residui di picco vicino a un ugello, non si dispone di una base di riferimento per determinare se la sequenza di pulizia ha avuto prestazioni inferiori o se il sistema di erogazione dell'apparecchiatura era difettoso fin dall'inizio. La qualificazione costruisce la cornice; la convalida della pulizia completa l'immagine.
DQ registra il materiale di costruzione, la finitura superficiale e la drenabilità, tutti fattori che influiscono direttamente sul trasporto dei residui. IQ verifica che i dispositivi di spruzzatura siano posizionati correttamente, che non esistano rami morti e che la pendenza soddisfi il minimo 1:100 raccomandato nella Guida alle buone pratiche dell'ISPE. L'OQ deve documentare i modelli di copertura dello spruzzo, le rampe di temperatura e le cadute di pressione nelle posizioni peggiori. La PQ, spesso eseguita con un placebo o un surrogato dello sporco, conferma che il ciclo di pulizia garantisce una rimozione costante dei residui sotto carico. La mancanza di un singolo parametro in una qualsiasi di queste fasi può successivamente apparire come un picco inspiegabile in un campione di risciacquo del TOC.
Per un approccio strutturato, associa ciascuna fase di qualificazione ai dati specifici della pulizia che devi raccogliere:
Questo allineamento trasforma la qualificazione delle apparecchiature da un esercizio di controllo in uno strumento di riduzione del rischio. Quando un auditor chiede perché è stata scelta una particolare posizione per il tampone, è possibile puntare alla mappa di copertura OQ che identificava una zona d'ombra dietro la lama dell'elicottero.
Non tutte le apparecchiature per il dosaggio di solidi orali presentano lo stesso rischio di pulizia. La geometria, la complessità della superficie e il movimento delle parti interne determinano dove si accumulano i residui e come deve essere progettato il campionamento. Un protocollo di pulizia generico che tratti in modo identico un miscelatore a tamburo e un sistema di rivestimento a letto fluido non consentirà inevitabilmente di individuare i punti critici di contaminazione.
Tre categorie di apparecchiature dominano la produzione OSD e ciascuna introduce sfide di convalida distinte:
| Tipo di attrezzatura | Zone morte comuni | Punti di campionamento consigliati | Difficoltà di pulizia |
|---|---|---|---|
| Miscelatori per contenitori/tumble | Sede della valvola di scarico, guarnizioni dell'albero, flange del vetro spia | Interno della valvola, labbro di tenuta, cupola del contenitore | Medio |
| Granulatori ad alto taglio | Mozzo della lama del tritatutto, guarnizione tra vasca e coperchio, sottosquadri della girante | Parte inferiore del mozzo, fessura della guarnizione, radice della girante | Alto |
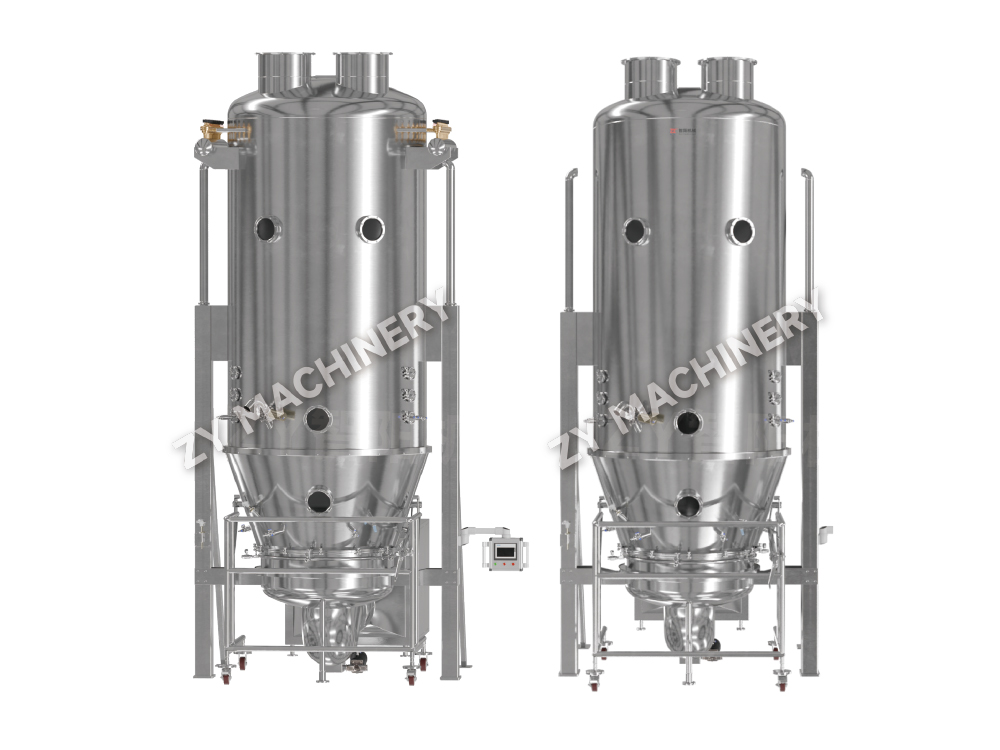
| Essiccatori/Rivestitori a letto fluido | Peri piastra di distribuzione, plenum di scarico, alloggiamento sacchetto filtro prodotto | Fondo in lamiera forata, saldature del plenum, anello per sacco | Alto |
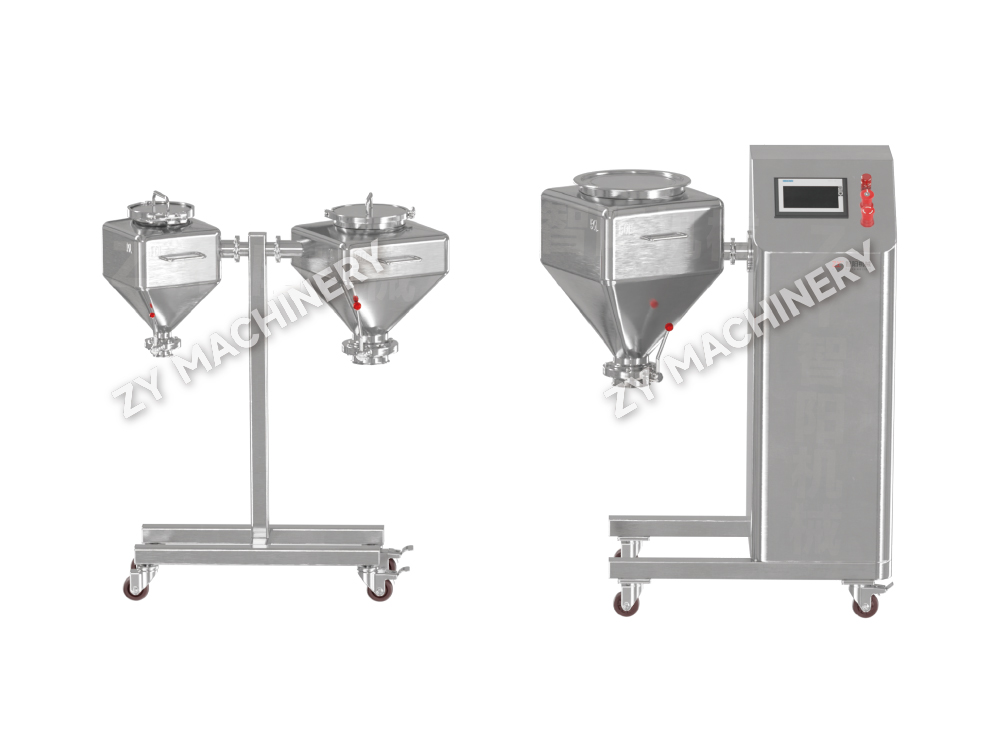
For miscelatori di contenitori , il rischio principale è la valvola di scarico. Anche con l'apertura completa, i residui statici possono rimanere attaccati alla sede metallo-metallo e cadere successivamente nel lotto successivo. IQ deve pertanto confermare che la valvola possa essere completamente smontata per la pulizia e che la ruvidità della superficie della sede soddisfi le specifiche DQ. Per i granulatori ad alto taglio, il mozzo della lama del chopper crea una zona schermata; il campionamento del tampone sulla parte inferiore del mozzo non è negoziabile. Nei sistemi a letto fluido, la piastra di distribuzione spesso agisce come una trappola per i residui e il solo campionamento del risciacquo non è sufficiente perché l’elevata superficie della piastra può trattenere il particolato che si dissolve solo parzialmente durante un breve risciacquo con acqua.
Quando si selezionano le apparecchiature, dare la preferenza a quelle con superfici elettrolucidate, superfici orizzontali minime e design completamente drenabile riduce sostanzialmente l'onere di convalida della pulizia. Caratteristiche come gli occhiali di ispezione rimovibili e gli ugelli spruzzatori a morsetto riducono direttamente il numero di aree difficili da pulire. Investire nella pulizia nella fase di DQ riduce il numero di posizioni dei tamponi fino al 40% rispetto alle apparecchiature più vecchie adattate.
La parte più controversa di qualsiasi protocollo di convalida della pulizia è la definizione dei criteri di accettazione. La logica diverge nettamente a seconda che l'attrezzatura sia dedicata a un singolo prodotto o condivisa tra più formulazioni.
Attrezzature dedicate consentono un approccio più mirato. È possibile utilizzare un valore di esposizione giornaliera consentita (PDE) o di esposizione giornaliera accettabile (ADE) in base al profilo tossicologico di quel singolo ingrediente attivo. Il calcolo del limite segue generalmente la frazione della “dose terapeutica minima” o il criterio della dose 1/1000, a seconda di quale sia inferiore. Ad esempio, se la PDE è 10 µg/giorno e la dose massima giornaliera del prodotto successivo è 500 mg, il limite di superficie diventa 2 µg/cm² assumendo un'area del tampone di 100 cm². Questo approccio riflette il rischio reale del paziente piuttosto che un caso peggiore generico.
Le attrezzature non dedicate richiedono un calcolo più conservativo perché il residuo potrebbe provenire da più campagne precedenti. Qui è necessario identificare il prodotto nel caso peggiore – quello con la PDE più bassa, la potenza più alta o il profilo di solubilità più difficile – e i limiti di base su quel composto. Inoltre, è necessario tenere conto delle dimensioni del lotto del prodotto successivamente fabbricato e presupporre che tutte le API residue vengano trasferite interamente. Le strutture multiprodotto spesso fissano come punto di partenza un limite di pulizia visiva di 4 µg/cm², ma la verifica tramite studi di recupero deve confermare che il limite sia raggiungibile e rilevabile analiticamente.
| Avvicinamento | Scenario applicabile | Origine dati | Criterio di accettazione tipico |
|---|---|---|---|
| Basato su PDE/ADE | Attrezzature dedicate, tossicologia nota | Monografie tossicologiche, linee guida EMA | ≤ 2 µg/cm² o 1/1000 della dose |
| Prodotto nel caso peggiore | Attrezzature multiprodotto e condivise | Piano generale di convalida della pulizia, matrice PDE | ≤ 4 µg/cm² o pulizia visiva, a seconda di quale sia inferiore |
| Limite TOC predefinito | Fattibilità iniziale, sviluppo iniziale | Dati storici sulla qualità dell'acqua | ≤ 5–10 ppm TOC nel risciacquo finale |
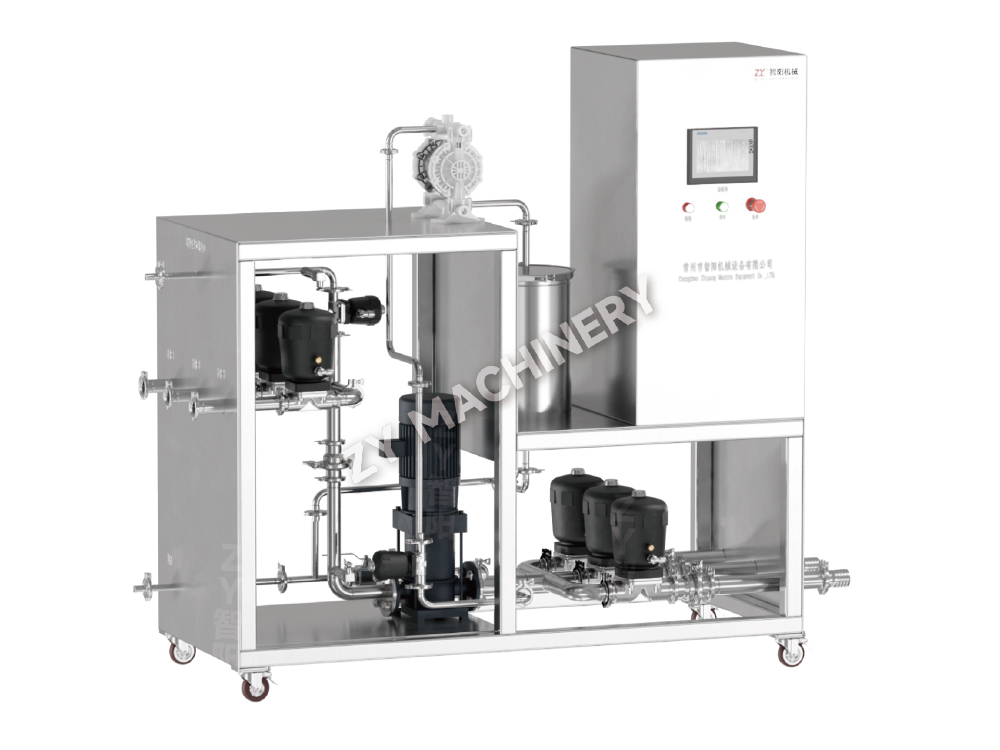
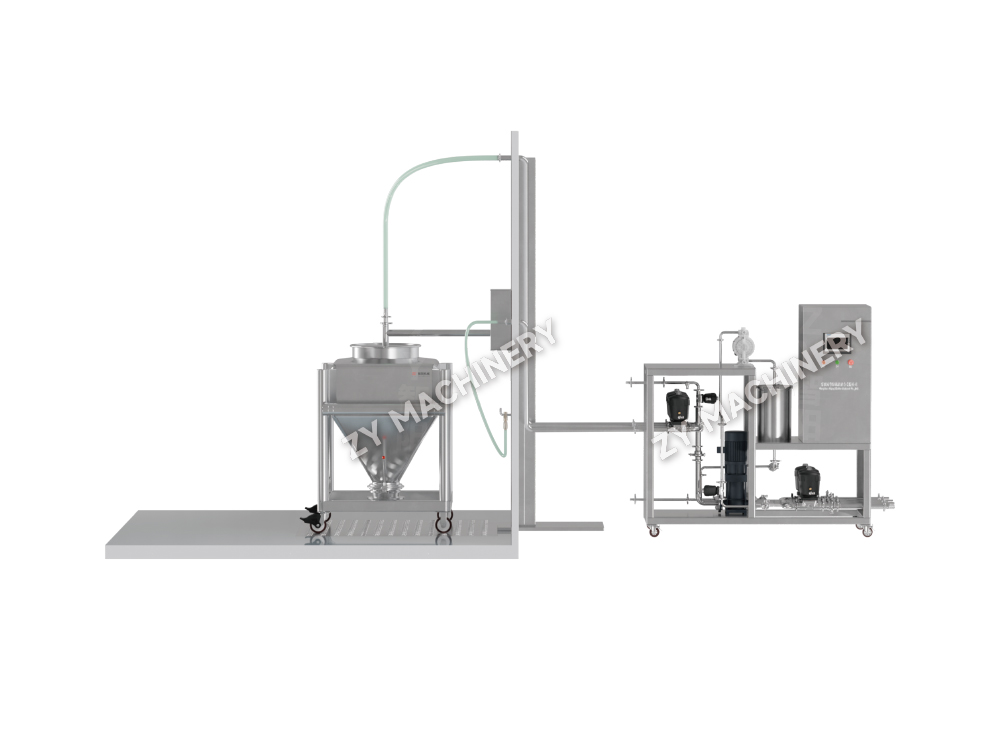
Indipendentemente dal metodo, il limite deve essere raggiungibile con il sistema di pulizia installato. Se una stazione CIP mobile come la Stazione di pulizia CIP mobile QWQY è accoppiato con un miscelatore da 500 L, i dati sulla copertura di spruzzo forniti da OQ devono dimostrare che l'ugello può raggiungere ogni superficie all'interno della banda di 2 µg/cm². Altrimenti il limite diventa teorico e indifendibile durante un audit.
La scelta del metodo di campionamento sbagliato compromette anche i dati di qualificazione più rigorosi. Ciascuna tecnica ha un'efficienza di recupero, un limite di rilevamento e una compatibilità dei materiali specifici che devono essere in linea con il tipo di residuo e la superficie dell'apparecchiatura.
Il campionamento con tampone rimane il gold standard per la misurazione diretta dei residui superficiali, soprattutto su apparecchiature in acciaio inossidabile. Con tamponi preumidificati adeguati e fattori di recupero convalidati (tipicamente 70–90% per API a piccole molecole), è possibile individuare i punti caldi vicino a guarnizioni o alberi. Il campionamento del risciacquo, d'altro canto, copre grandi volumi interni, come una tazza del granulatore o un plenum di un essiccatore, ma rileva solo i residui solubili nel solvente del risciacquo e raggiungibili dal percorso del fluido. Le piastre di contatto sono principalmente riservate al monitoraggio microbiologico dopo la pulizia, sebbene possano servire come metodo supplementare per il rilevamento di residui grossolani se abbinate alla bioluminescenza dell'ATP.
| Metodo | Intervallo di recupero tipico | Limite di rilevamento | Meglio usato su | Limitazione chiave |
|---|---|---|---|---|
| Tampone | 70–90% | 0,1–1 µg/cm² | SS liscio, guarnizioni in elastomero | Standardizzazione della superficie |
| Risciacquare | 50–85% | 1–5 ppm in soluzione | Tubi, interni di navi | I residui insolubili passano inosservati |
| Piastra di contatto | N/A (microbico) | 1 CFU/25 cm² | Superfici piane e non antibiotiche | Non adatto solo per residui chimici |
Il fattore di recupero per i test con tampone deve essere determinato sperimentalmente per ciascun materiale di superficie e ciascun composto. Una superficie fusa più ruvida su un essiccatore più vecchio, ad esempio, può ridurre il recupero al di sotto del 50%, costringendoti a regolare di conseguenza il limite di accettazione. In automatizzato attrezzature per la pulizia sistemi, l'integrazione dei dati di risciacquo con una sonda in linea di conducibilità o TOC fornisce dati di tendenza continui che integrano i controlli con tampone a campione.
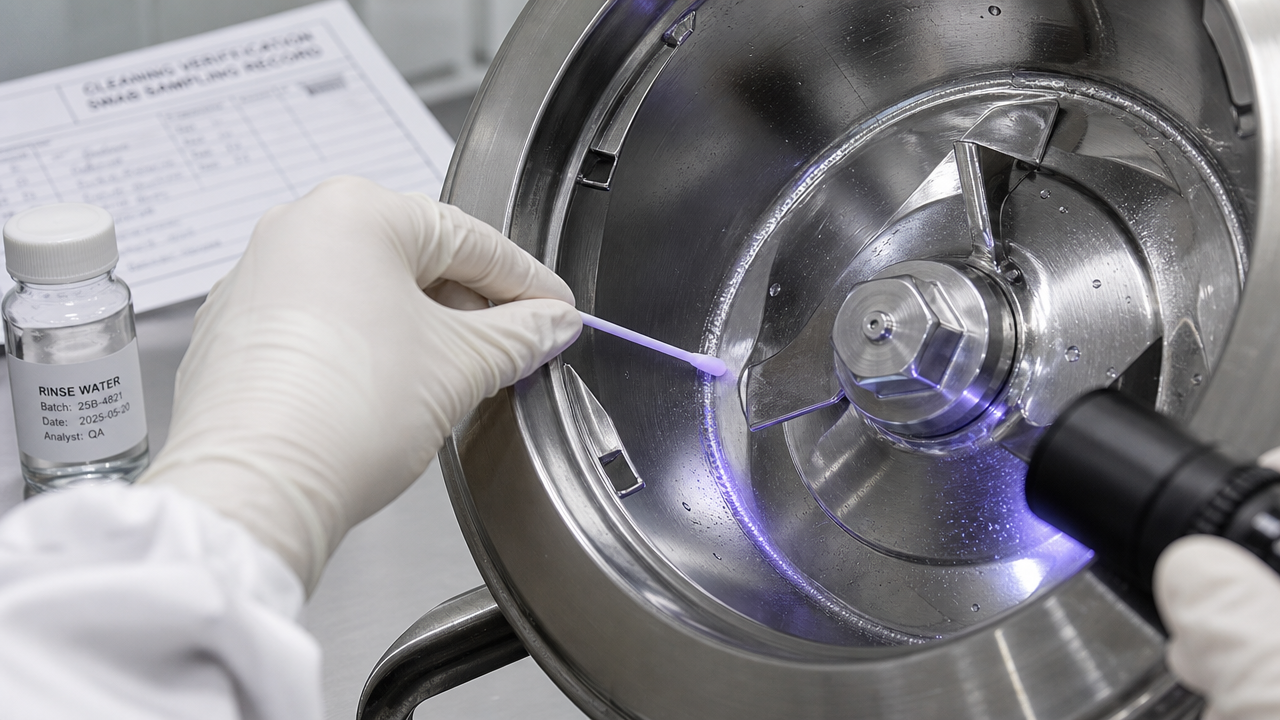
I sistemi automatizzati di pulizia sul posto, siano essi fissi o mobili, richiedono un approccio di convalida che va ben oltre una semplice ricetta di tempo e temperatura. L'interazione tra la geometria del dispositivo di spruzzatura, il diametro del tubo e la capacità della pompa determina se il fluido detergente colpisce effettivamente ogni superficie a contatto con il prodotto con una forza meccanica sufficiente a rimuovere i residui.
I quattro parametri CIP critici che devono essere qualificati e documentati per la convalida della pulizia sono:
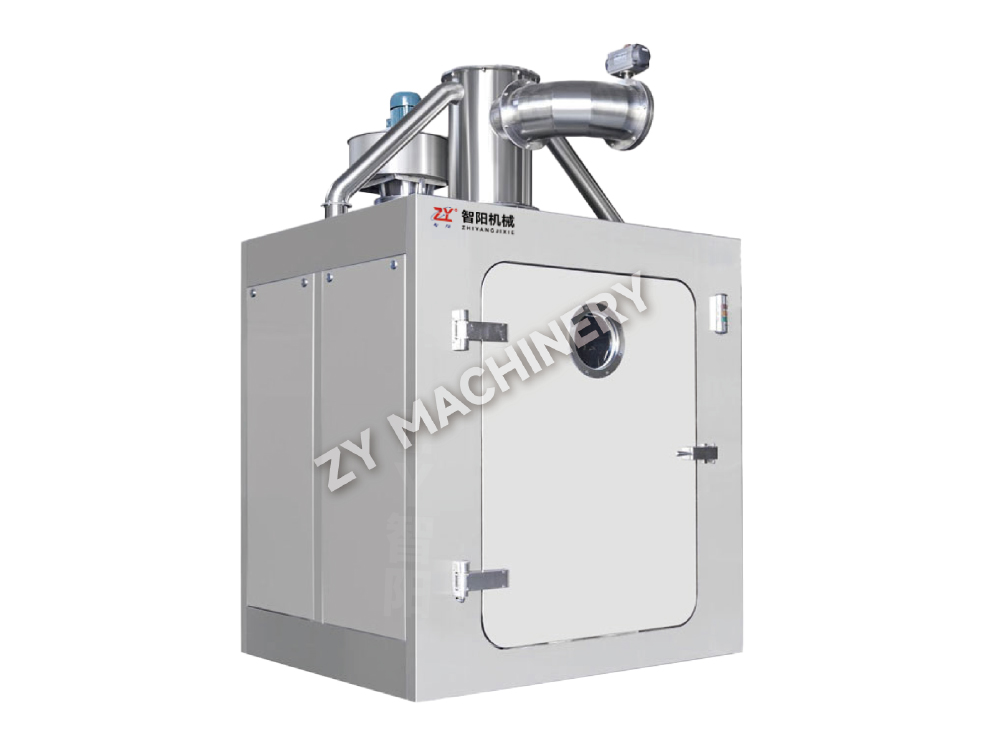
La documentazione di un'esecuzione di convalida CIP dovrebbe includere grafici di tendenza per temperatura, pressione e conducibilità dallo storico del PLC, nonché fotografie di ispezione visiva prima e dopo delle posizioni peggiori. Un test del nastro, in cui un nastro sensibile al calore viene applicato alla superficie interna del recipiente ed esaminato dopo il ciclo CIP, fornisce una prova inconfutabile della portata meccanica. Per lava contenitori automatizzati come il Lavacassonetti automatica QD , la velocità di rotazione del braccio irroratore e l'integrità dell'ugello devono diventare parte del programma di manutenzione preventiva e di riqualificazione, poiché l'usura degli ugelli compromette direttamente la copertura.
Senza il monitoraggio continuo della conduttività del risciacquo finale, si rischia di accettare un segnale di pulito derivante da un picco di diluizione momentaneo piuttosto che da una vera rimozione dei residui. Un plateau di conduttività pari alla qualità dell'acqua in ingresso per almeno 30 secondi è la prova minima per un risciacquo completo.
Quando i principi attivi farmaceutici rientrano nelle categorie OEB 4 o 5, il protocollo di validazione della pulizia deve contemporaneamente proteggere l'operatore e dimostrare che i residui del prodotto sono stati rimossi. La combinazione di tecnologia di isolamento e composti potenti crea una serie unica di richieste di convalida che i protocolli OSD standard non soddisfano.
All'interno di un isolatore o di una cabina con flusso discendente, il campionamento di convalida della pulizia deve essere eseguito sotto pressione negativa, spesso attraverso le porte dei guanti. Questo accesso limitato influenza la scelta del sito per i tamponi perché alcune superfici, come il lato posteriore di una porta a trasferimento rapido, diventano inaccessibili senza violare il contenimento. In tali casi, una combinazione di campionamento con risciacquo e valutazione indiretta tramite surrogato del tracciante fluorescente diventa accettabile se giustificata nel protocollo.
Inoltre, il detergente stesso deve essere contenuto. Il CIP in loco su apparecchiature ad alto contenimento spesso utilizza risciacqui a passaggio singolo anziché ricircolo per evitare la contaminazione incrociata del circuito CIP con residui potenti. La validazione deve pertanto dimostrare che il volume di risciacquo e il tempo di contatto sono sufficienti per raggiungere il limite di carryover target nonostante l'inefficienza intrinseca dei flussi una tantum. I test con tracciante fluorescente con una soluzione di riboflavina sotto luce nera sono considerati il gold standard per verificare la copertura dello spruzzo e l'assenza di ombre residue all'interno di un isolatore sigillato.
Per le strutture che utilizzano apparecchiature da laboratorio ad alto contenimento , il piano di campionamento deve considerare anche il sistema di ventilazione. Può essere necessario pulire l'alloggiamento del filtro HEPA o la flangia RTP (porta di trasferimento rapido) se il modello del flusso d'aria suggerisce un potenziale accumulo di polvere. Il rapporto di convalida della pulizia deve fare riferimento incrociato ai test di prestazione del contenimento per dimostrare che nessun residuo aerosolizzato è fuoriuscito durante il ciclo di pulizia stesso.
Le esecuzioni di convalida iniziali sono uno snapshot. Il monitoraggio continuo trasforma la convalida della pulizia in un programma del ciclo di vita. La fase 3, o verifica continua del processo, è quella in cui molte strutture vacillano: trattano lo stato convalidato come statico, ignorando i cambiamenti graduali nelle condizioni delle apparecchiature o nel portafoglio di prodotti.
Le metriche di monitoraggio principali che sostengono l'integrità della convalida della pulizia includono:
Quando un nuovo prodotto deve essere eseguito su apparecchiature esistenti non dedicate, una strategia di bracketing può ridurre al minimo le rilavorazioni. Valutando la solubilità, l'efficacia e il profilo di assorbimento del nuovo composto rispetto al caso peggiore esistente, potrebbe essere necessario aggiornare solo il piano generale di validazione della pulizia ed eseguire un singolo studio di conferma con tampone anziché tre lotti completi. Tuttavia, qualsiasi modifica all’attrezzatura stessa, come la modifica del design della sfera di spruzzo o l’aggiunta di una nuova porta della nave, riapre automaticamente sia IQ che OQ e, per estensione, il protocollo di convalida della pulizia legato a tale attrezzatura. Il legame tra qualificazione e pulizia non si interrompe mai; richiede solo una manutenzione disciplinata.
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali