




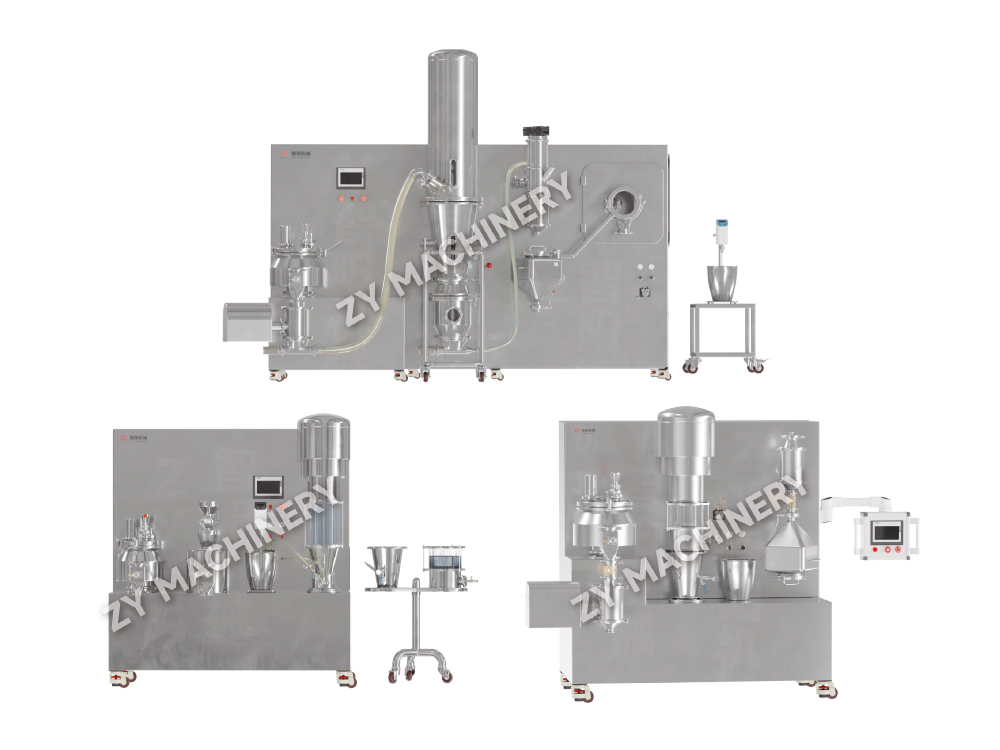
Unità di produzione di dosaggio solido di dimensioni del laboratorio di ricerca e sviluppo GFL
L'unità di produzione di dosaggio solido GFL di ricerca e sviluppo .....

Un singolo difetto di tappatura può innescare il rifiuto di un intero lotto, con un costo pari o superiore a 50.000 dollari in materiali di scarto e perdita di tempo di produzione. I difetti delle compresse sono raramente isolati: solitamente segnalano un'interazione tra la progettazione della formulazione, la configurazione dell'apparecchiatura e i parametri di processo. Trattare ogni difetto come un problema autonomo porta a una risoluzione dei problemi ripetitiva. Invece, le organizzazioni di maggior successo associano i difetti a tre categorie principali interconnesse: formulazione (la composizione e le proprietà fisiche del granulato), attrezzatura (condizioni della pressa, geometria degli utensili, residui di pulizia) e processo (profilo della forza di compressione, velocità, permanenza pre-compressione).

Ad esempio, la tappatura e la laminazione spesso sono riconducibili a un eccesso di fini nel granulato, ma tali fini possono derivare da una fase di granulazione a secco eccessivamente aggressiva o da un profilo di essiccazione che lascia la superficie fragile. L'adesione, d'altro canto, potrebbe avere origine da una carenza di lubrificante, ma il vero fattore scatenante potrebbe essere una fluttuazione dei residui clean-in-place (CIP) che modifica l'attrito della faccia del punzone. I migliori ingegneri farmaceutici costruiscono una matrice di diagnosi dei difetti che collega le variabili della formulazione come il contenuto di umidità (intervallo ottimale 1,5–3,0% per la maggior parte delle formulazioni a rilascio immediato), il tipo e la concentrazione di lubrificante e la dimensione delle particelle API al difetto specifico osservato. Al di sotto dell'1,5% di umidità, il rischio di incappucciamento aumenta notevolmente perché i granuli non hanno la plasticità necessaria per formare forti legami interparticolari. Al di sopra del 5%, l'adesione diventa quasi inevitabile senza preriscaldamento o suite di compressione deumidificate.
Questo articolo passa dai principi generali alle categorie di difetti specifici, quindi al ruolo del metodo di granulazione, dello scale-up e del monitoraggio avanzato. Ogni raccomandazione si basa su soglie misurabili e regolazioni specifiche dell'apparecchiatura, in modo da poter passare dalla diagnosi alla correzione in un unico turno.
La tappatura è la separazione orizzontale della parte superiore (o inferiore) della compressa dal corpo principale; la laminazione è una frattura simile che può apparire ovunque lungo l'asse orizzontale. Entrambi i difetti indicano un legame debole tra gli strati formati durante la compressione. I fattori principali si dividono in quattro categorie: troppi fini nel granulato, lubrificante eccessivo, legante insufficiente e impostazioni di compressione errate. Il apparecchiature di miscelazione utilizzato per miscelare i lubrificanti pone le basi: se lo stearato di magnesio ricopre troppo pesantemente le particelle a causa di una miscelazione eccessiva o di condizioni di taglio errate, anche un aumento dello 0,5% superiore al valore nominale dell'1,0% p/p può ridurre la durezza della compressa del 30–40%. Pre-miscelare il lubrificante con una piccola porzione di parti fini prima di aggiungerlo alla massa principale può ridurre questo effetto di rivestimento senza ridurre il lubrificante totale.
In termini di compressione, una forza di precompressione inferiore a 5 kN spesso non riesce ad espellere abbastanza aria dallo stampo prima della compressione principale. L'aria intrappolata si espande quindi dopo l'espulsione, provocando un tappo. Un'impostazione di pre-compressione di 8–12 kN, combinata con una forza di compressione principale di 15–25 kN (per una tipica compressa da 200 mg con durezza 7–10 kp), riduce drasticamente la tappatura. Anche la velocità della pressa è importante: a velocità superiori a 60 giri/min su una pressa rotativa, il tempo di contatto tra punzone e gocce di granulato, che può portare a una formazione incompleta del legame. Ridurre la velocità a 30–45 giri al minuto mantenendo la precompressione spesso risolve il problema senza riformulazione.
| Cause | Sintomo | Azione correttiva (con soglia) |
|---|---|---|
| Multe in eccesso (>25% sotto i 75 μm) | Laminazione a bassa durezza | Aumentare la densità dei granuli tramite il tempo di ammassamento o l'uso a umido essiccazione a letto fluido trattenere le multe negli agglomerati |
| Bassa umidità (<1,5% p/p) | Incappucciamento fragile all'espulsione | Regolare il punto finale di asciugatura al 2,0–2,5% LOD; prendere in considerazione il condizionamento post-essiccazione in contenitori sigillati |
| Lubrificante eccessivo (>2% MgSt) | Incappucciamento debole con frattura lucida | Ridurre MgSt allo 0,75–1,0%; cambiare la sequenza di fusione; passare al sodio stearil fumarato se l'effetto idrofobo persiste |
| Precompressione insufficiente | Tappatura con intrappolamento d'aria ad alta velocità | Impostare la precompressione al 30% della forza principale; verificare il tempo di permanenza >50 ms |
Un malinteso comune è che solo l’aumento della forza di compressione principale possa risolvere il problema del capping. In realtà, la sovracompressione (superiore a 30 kN per un punzone concavo standard) può indurre sollecitazioni di recupero elastico che peggiorano la capping. Un approccio migliore consiste nel costruire un profilo di compattazione: comprimere un campione di granulato con forze crescenti e misurare la tendenza alla tappatura della compressa risultante a ciascuna forza; il "punto debole" è la forza più bassa che raggiunge la durezza desiderata senza introdurre la laminazione.
L'adesione avviene quando il granulato aderisce alla faccia del punzone, lasciando la superficie della compressa ruvida e bucherellata; il prelievo è una forma più localizzata in cui il materiale riempie i recessi di goffratura o incisione. I due fattori scatenanti più comuni sono il contenuto di umidità superiore al 3,5% e una lubrificazione insufficiente. Ma esiste un terzo fattore meno ovvio: la rugosità microscopica sulle superfici dei punzoni causata da ripetuti cicli di pulizia. Quando un punzone viene pulito con mezzi abrasivi o prodotti chimici aggressivi, la sua finitura superficiale si degrada e anche un granulato adeguatamente lubrificato può iniziare ad attaccarsi. Gli stabilimenti che effettuano più cambi di prodotto al giorno spesso registrano un picco di reclami persistenti riconducibili all'usura dei punzoni, non alla deriva della formulazione.
Dal punto di vista del processo, la fase di asciugatura è la prima leva. Dentro essiccazione sotto vuoto , l'umidità può variare dello 0,5% tra la parte superiore e quella inferiore del vassoio se la velocità di rampa del vuoto è troppo elevata. Una rampa lenta (10-15 minuti fino al vuoto completo) uniforma il gradiente. Per la granulazione a umido, puntare a un LOD del 2,0–3,0% a meno che la formulazione non sia igroscopica; in tal caso, prendere in considerazione una fase di miscelazione post-essiccazione con lo 0,5% di silice colloidale per eliminare l'umidità superficiale.

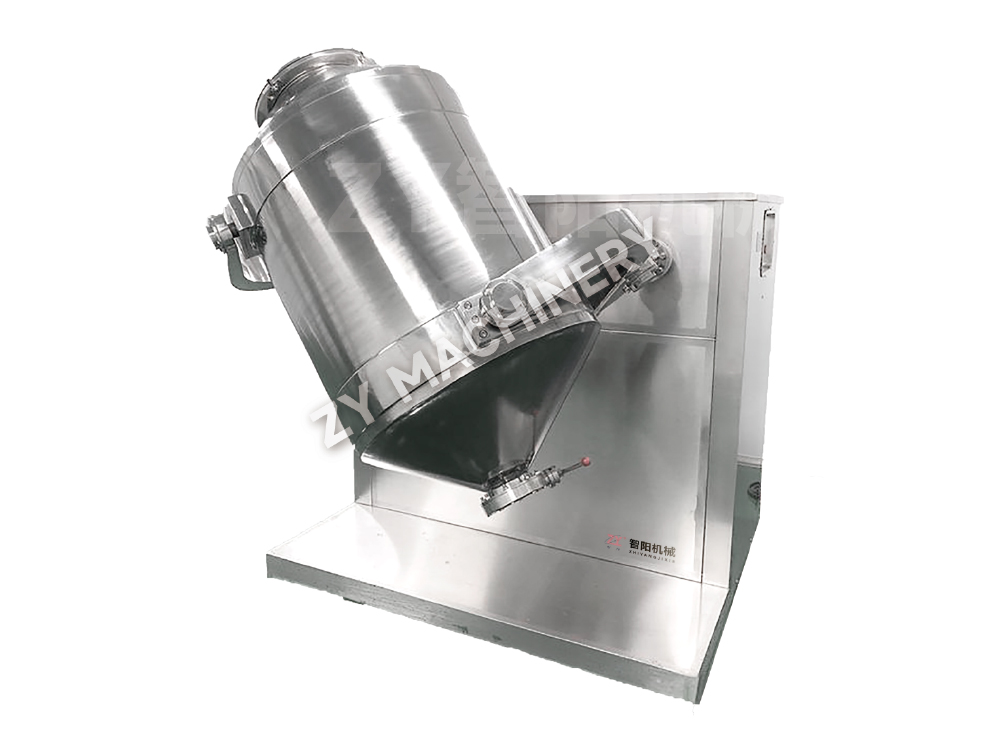
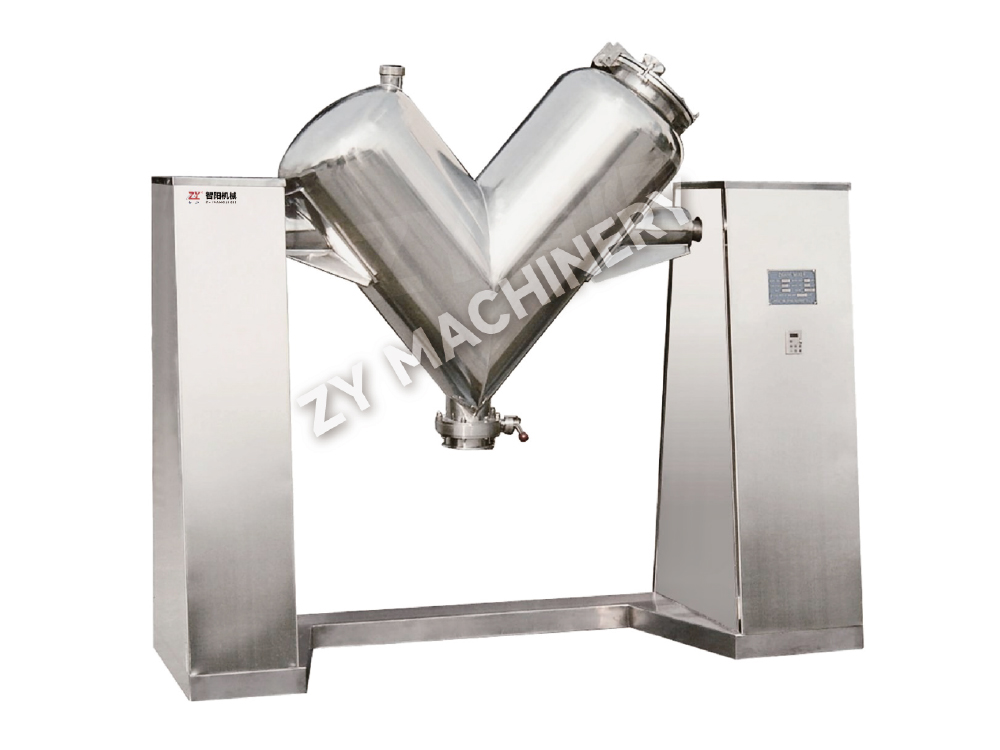
La scelta e la quantità del lubrificante sono altrettanto fondamentali. Per l'adesione, la concentrazione effettiva del lubrificante può essere molto inferiore a quanto indicato nella scheda della formula se il design del miscelatore lascia zone morte. Un frullatore a V o un frullatore a bidone con barra intensificatrice utilizzato a 200–300 giri/min per 3–5 minuti raggiunge una copertura migliore rispetto a un semplice frullatore senza intensificazione. Il Miscelatore di tipo V è particolarmente efficace per gli API a basso dosaggio in cui la distribuzione del lubrificante deve essere impeccabile. Per le formulazioni in cui MgSt provoca un rallentamento della dissoluzione, PEG 6000 all'1–2% spesso elimina l'adesione mantenendo la disintegrazione entro i limiti USP.
Viene visualizzata una rapida lista di controllo quando si incolla:
La scheggiatura si riferisce a piccoli pezzi che si staccano dal bordo della compressa, spesso dopo il rivestimento o il confezionamento. È fortemente correlato alla bassa durezza dei bordi della compressa e alla scarsa adesione del rivestimento della pellicola. Le compresse con una forza di rottura inferiore a 5 kp e un'elevata friabilità (>0,8% in un friabilatore standard) sono i primi candidati. Le screpolature appaiono come fessure sulla superficie della compressa o all'interno del rivestimento, mentre lo sfaldamento è la separazione dello strato di rivestimento dal nucleo.
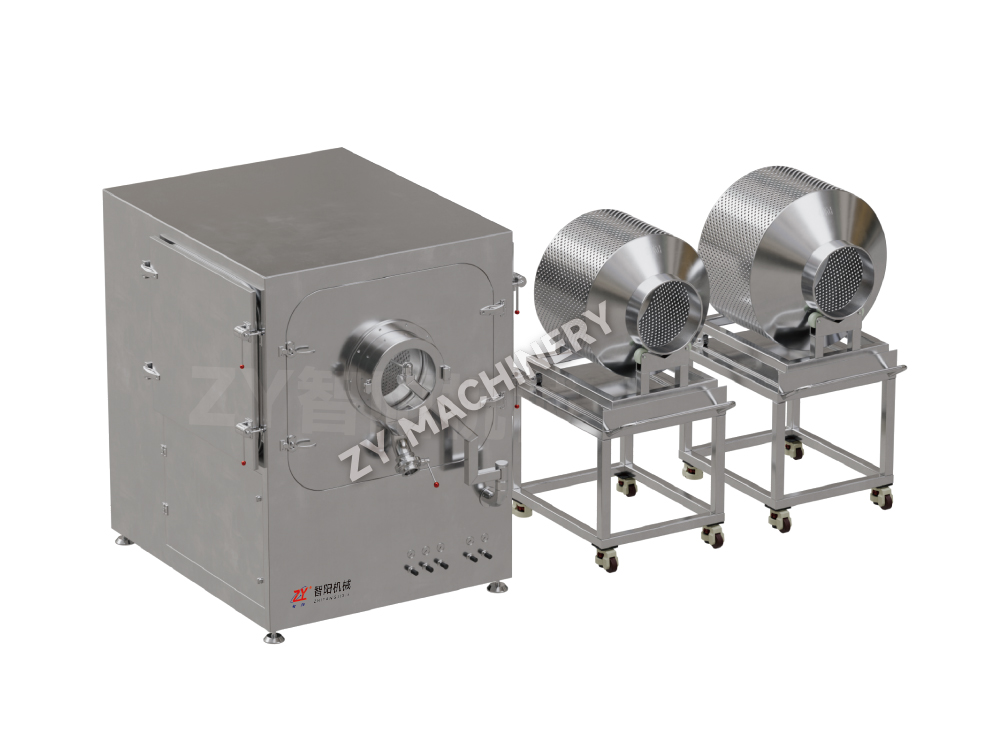
Per evitare scheggiature, l'anima deve avere una resistenza meccanica sufficiente sul bordo. A processo di granulazione che produce una distribuzione granulometrica ristretta con fini bassi, riduce al minimo le incoerenze di riempimento dello stampo che creano bordi deboli. Anche il design dell'utensile è importante: il profilo concavo e profondo del punzone concentra lo stress sul bordo sottile; il passaggio a un design concavo o con bordi smussati poco profondi può aumentare l'integrità dei bordi del 25% o più nelle tirature commerciali. Per le compresse rivestite con film, la velocità della padella di rivestimento deve essere regolata in modo che le compresse non cadano a cascata in modo troppo aggressivo durante la fase di spruzzatura, poiché le collisioni dei bordi ad alta velocità danno origine a microfessure che successivamente diventano scheggiature visibili.
La scelta del polimero di rivestimento influenza direttamente la fessurazione e lo sfaldamento. Di seguito è mostrato un confronto tra i polimeri comuni.
| Polimero | Proprietà chiave | Rischio di difetto tipico | Regolazione consigliata |
|---|---|---|---|
| HPMC (idrossipropilmetilcellulosa) | Buona adesione, bassa permeabilità all'ossigeno | Cracking in cicli ad alta umidità | Aggiungere il 10–15% di PEG 400 come plastificante |
| PVA (alcol polivinilico) | Ottima flessibilità, finitura lucida | Attaccare in padella ad alta velocità di spruzzatura | Aumentare la temperatura dell'aria in ingresso di 5 °C |
| Etilcellulosa (CE) | Rilascio controllato, pellicola fragile | Sfaldamento se plastificante <20% | Utilizzare trietil citrato al 20–25% |
Quando compaiono delle crepe subito dopo il rivestimento, una causa comune è l'umidità residua derivante dal processo di rivestimento che migra nel nucleo e causa un cambiamento dimensionale. Il preriscaldamento del letto della compressa a 40–45 °C per 10 minuti prima della spruzzatura e il mantenimento di una temperatura del prodotto a 38–42 °C durante il rivestimento riducono questo effetto.
La tecnica della granulazione imprime su ogni lotto un’“impronta digitale” del difetto. La granulazione ad umido produce granuli con maggiore porosità interna e forme più arrotondate, che generalmente si compattano bene ma sono sensibili all'umidità. La granulazione a secco (compattazione a rulli) crea nastri che si frantumano in frammenti irregolari, densi e ricchi di fini; questi granuli sono fragili e spesso causano la laminazione a meno che non venga utilizzata un'attenta fase di riadesione. La granulazione a letto fluido produce agglomerati a bassa densità, altamente sferici con un flusso eccellente ma occasionalmente un legame interparticolato debole perché la bassa densità apparente riduce i punti di contatto sotto compressione.
La tabella seguente riassume la suscettibilità ai difetti di ciascun metodo.
| Metodo di granulazione | Morfologia delle particelle | Difetti ad alto rischio | Approccio di mitigazione |
|---|---|---|---|
| Bagnato ad alto taglio | Distribuzione granulometrica densa, arrotondata e ampia | Attacca se eccessivamente bagnato; tappatura se poco essiccata | Controlla il LOD al 2,5% ± 0,3% |
| Letto fluido | Bassa densità, altamente sferico, uniforme | Laminazione ad alta velocità; bassa durezza | Aumenta la forza di compressione principale del 15% |
| A secco (compattazione a rulli) | Frazione irregolare, angolata, con granulometria elevata | Laminazione, tappatura, variazione di peso | Utilizzare una seconda fase di miscelazione dopo la macinazione; aggiungere l'1–2% di legante secco come il PVP |
La scelta della giusta attrezzatura di granulazione può prevenire questi difetti. Quando una formulazione è sensibile al calore e all'umidità, la granulazione a secco tramite compattazione a rulli è la scelta logica, ma l'attrezzatura deve includere un sistema di macinazione multi-vaglio che ricicla solo una parte controllata dei fini fino alla fase di compattazione. Al contrario, per le formulazioni in cui la compattabilità è fondamentale, è seguito un granulatore a umido ad alto taglio essiccazione a letto fluido crea granuli con l'equilibrio ideale tra resistenza e comprimibilità. La possibilità di regolare la velocità della girante e il tempo di ammassamento a umido è essenziale per regolare la porosità dei granuli che impedisce la laminazione.
I difetti eliminati nello sviluppo su scala di laboratorio spesso riappaiono durante lo scale-up e per una ragione prevedibile: il tempo di contatto della compressione, la consistenza del riempimento dello stampo e l'esposizione ambientale cambiano man mano che l'apparecchiatura cresce. Una pressa da laboratorio che funziona a 8.000 compresse all'ora con un punzone a faccia piatta da 10 mm ha quasi tre volte il tempo di sosta di una pressa di produzione che funziona a 100.000 compresse all'ora con la stessa attrezzatura. Questa riduzione del tempo di permanenza aumenta direttamente il rischio di limitazione e variazione di peso.
Per mantenere prestazioni prive di difetti su tutte le scale, segui questo protocollo di verifica in cinque passaggi:
Anche il controllo ambientale diventa fondamentale su larga scala. Un contenitore da 50 kg di granulato conservato in un corridoio non condizionato può assorbire lo 0,5% di umidità durante la notte, sufficiente a spingere una formulazione borderline in un territorio appiccicoso. Sono indispensabili contenitori sigillati e un tempo di attesa breve (meno di 8 ore) tra la granulazione e la compressione.
La risoluzione dei problemi reattiva sta lasciando il posto alla tecnologia analitica di processo in linea (PAT). Le sonde nel vicino infrarosso (NIR) montate sulla macchina da stampa sono in grado di rilevare le variazioni di densità delle compresse ogni 20‑30 ms, identificando una tendenza alla tappatura in via di sviluppo molto prima che compaia un difetto visivo. La spettroscopia Raman, integrata nello scivolo di espulsione, verifica la forma polimorfica e può rilevare sottili cambiamenti nella cristallinità dell'API che precedono l'adesione. In un caso pubblicato, un produttore ha ridotto del 62% gli scarti legati alla tappatura dopo aver installato un sistema NIR che forniva feedback in tempo reale per regolare automaticamente la forza di precompressione.
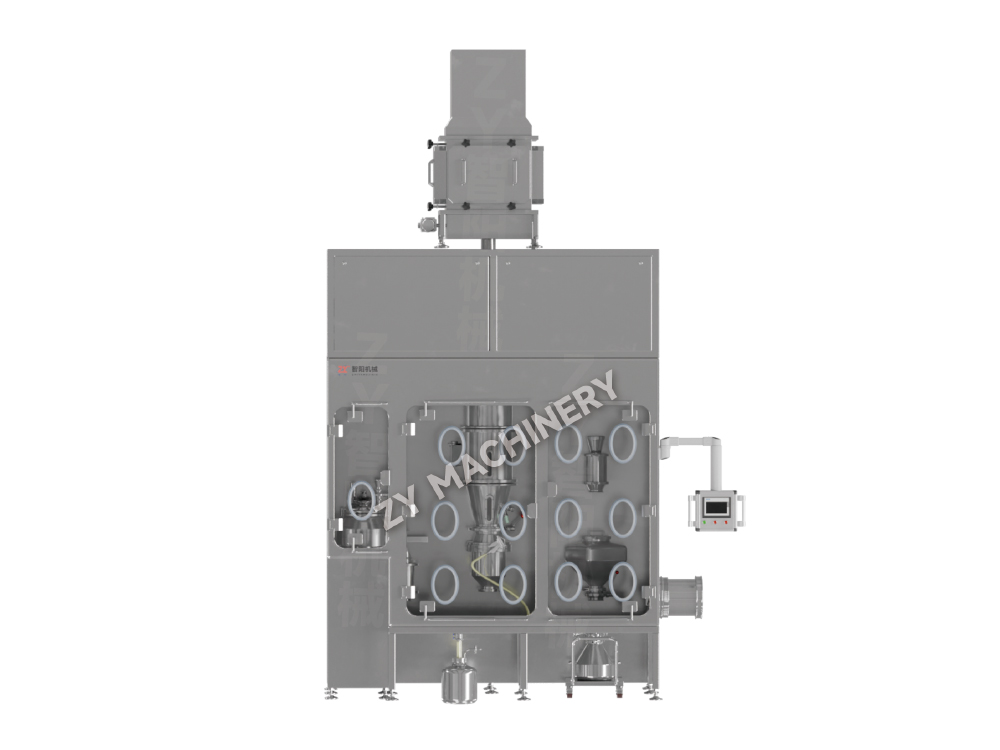
I miglioramenti a livello di apparecchiature sono altrettanto trasformativi. Formulazioni altamente potenti o citotossiche elaborate in sistemi di contenimento affrontare rischi di difetti unici: l'accumulo di carica statica all'interno degli isolatori allontana le particelle fini dallo stampo, causando variabilità del peso; le fluttuazioni di umidità all'interno del contenitore sigillato possono creare condizioni di granulato appiccicoso che passano inosservate finché non compaiono i difetti. I moderni design degli isolatori incorporano il controllo attivo dell'umidità e le barre ionizzanti che neutralizzano l'elettricità statica, riducendo al minimo questi problemi.
I sistemi CIP (clean‑in‑place) per contenitori e presse svolgono ora un ruolo diretto nella prevenzione dei difetti. Il lavaggio manuale incoerente lascia tracce di tensioattivi o residui metallici; un singolo contenitore scarsamente risciacquato può causare l'adesione di un intero lotto alterando l'energia superficiale del punzone. Automatizzato attrezzature ausiliarie per la pulizia offre un ciclo di pulizia convalidato e ripetibile con monitoraggio della conduttività del risciacquo finale, garantendo che nessun residuo migri al lotto successivo. Ciò è particolarmente importante per i produttori a contratto che cambiano frequentemente tra i prodotti.
Eliminare i difetti dei tablet non significa trovare una singola “soluzione”, ma piuttosto costruire un sistema che correli formulazione, attrezzatura e dati di processo in un modello predittivo. Quando appare una nuova tendenza di tappatura, l'ingegnere che riesce a farla risalire a una variazione dello 0,2% nell'uniformità del lubrificante o a una deriva della velocità della macchina da stampa a 5 giri/min è quello che la risolve in ore, non in settimane. Le operazioni più resilienti standardizzano i protocolli di risposta ai difetti attorno a soglie quantificate, investono in apparecchiature di granulazione che forniscono proprietà delle particelle coerenti e sfruttano il monitoraggio in tempo reale per trasformare i difetti da sorprese in segnali di processo controllabili. Con gli strumenti e le strutture qui delineati, quel livello di controllo è completamente a portata di mano.
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali