


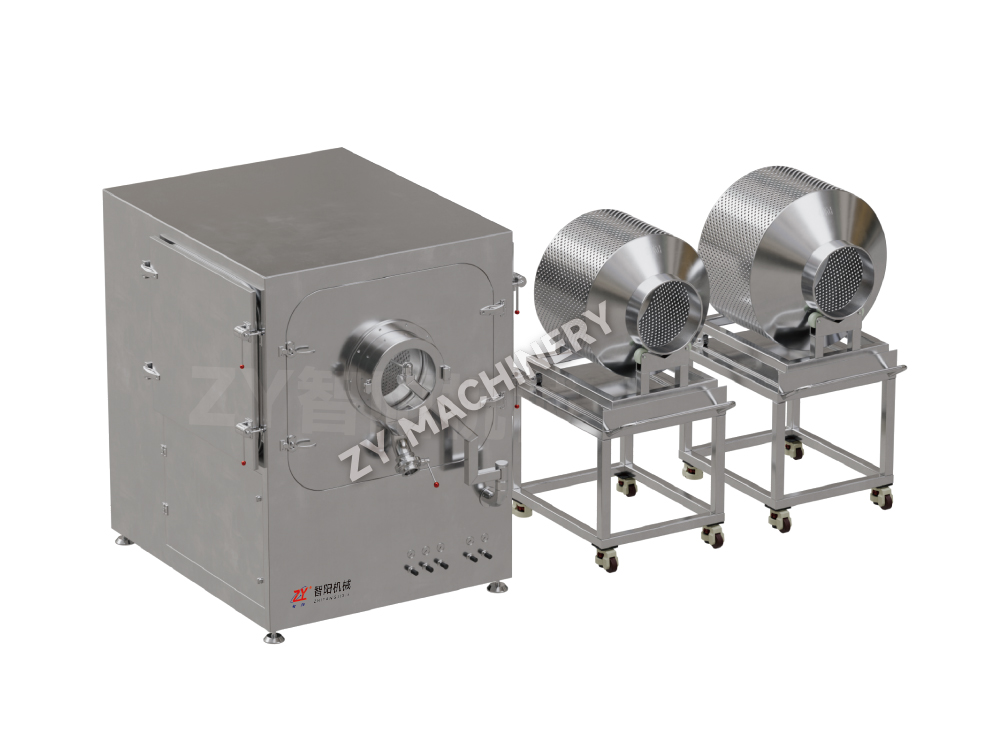
Macchina per il rivestimento di film ad alta efficienza BGB
La macchina da laboratorio per rivestimento ad alta efficienza BGB R&D è.....

Una volta un team di progetto ha trascorso otto mesi sul layout di una struttura solo per scoprire durante la progettazione di base che l'edificio non avrebbe supportato le cascate di pressione richieste per un blocco ad alto contenimento. La causa principale era semplice: hanno iniziato a disegnare i muri prima di completare una base progettuale formale. Per la produzione di dosaggi solidi orali (OSD), ogni progettazione di impianto di successo inizia con tre risposte non negoziabili: le forme di dosaggio esatte e le caratteristiche del prodotto, la produzione annua prevista in chilogrammi o compresse e le principali giurisdizioni normative (FDA, EMA, NMPA, ecc.). Senza questi, il dimensionamento delle apparecchiature, la classificazione delle camere bianche e persino la larghezza dei corridoi rimangono dubbi.
Un documento di base di progettazione dovrebbe catturare qualcosa di più del semplice nome della molecola di successo. Deve definire la fascia di esposizione professionale (OEB) dell'API, la sua sensibilità all'umidità e al calore, l'intervallo di dimensioni del lotto e se il processo include solventi che attivano la zonizzazione ATEX. Se l'impianto gestirà sia compresse a rilascio immediato che compresse a rilascio modificato, la struttura deve ospitare linee di granulazione separate o almeno procedure di pulizia convalidate tra le campagne. Gli impianti multiuso aggiungono flessibilità ma moltiplicano gli sforzi di validazione, un compromesso che necessita di una quantificazione anticipata.
| Forma di dosaggio | Grado minimo della camera bianca | Tipica condizione speciale HVAC | Materiale dell'attrezzatura chiave | Rischio di contenimento |
|---|---|---|---|---|
| Tablet OSD standard | D | Controllo generale dell'umidità 40–55% RH | Parti a contatto con il prodotto in acciaio inossidabile 316L | Basso (OEB 1–2) |
| Compresse effervescenti | D con suite a bassa umidità | Punto di rugiada <10 °C, ambiente sigillato | 316L, guarnizione speciale | Da basso a moderato |
| Inalatori di polvere secca | C | Controllo rigoroso delle particelle, bassa umidità | Acciaio inossidabile di grado farmaceutico | Moderato (OEB 2–3) |
| OSD potente (ormoni, citotossici) | D (contenuto) | Cascate a pressione negativa, aria a passaggio singolo | 316L, elettrolucidato, compatibile CIP | Alto (OEB 4–5) |
Una volta fissate le basi del progetto, il passo successivo è rendere il movimento dei materiali il principio organizzativo dell'intero layout. Questo cambiamento di pensiero previene un errore comune: progettare un edificio e poi comprimere il processo al suo interno.
In un impianto OSD ben progettato, la distanza percorsa dalla polvere tra la suite di erogazione e la macchina di compressione determina non solo la produttività ma anche il rischio di contaminazione incrociata. Ogni riduzione di 10 metri della distanza di trasferimento manuale riduce la probabilità di dispersione nell'aria dei principi attivi di circa il 15% e riduce di quasi l'8% le ore di manodopera diretta per lotto. Ecco perché il diagramma di flusso dei materiali dovrebbe essere redatto prima di tracciare la prima linea architettonica.
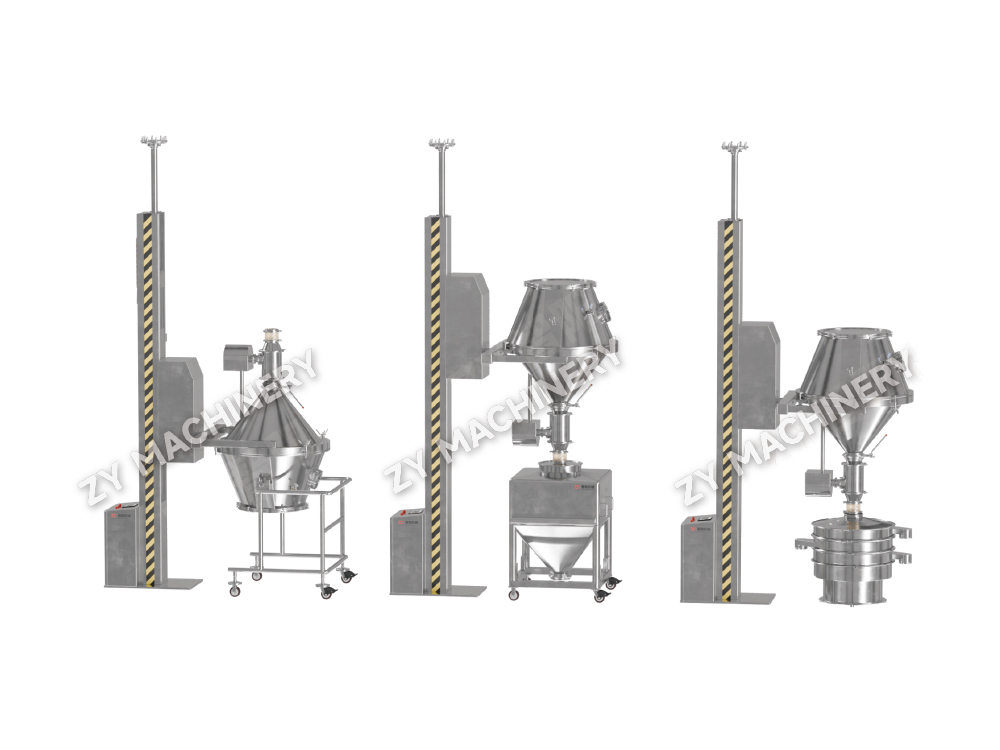
Il flusso tipico di una linea di compresse (erogazione, granulazione a umido o a secco, essiccazione, riduzione dimensionale, miscelazione, compressione, rivestimento e confezionamento) crea zone funzionali naturali. Queste zone dovrebbero seguire un percorso unidirezionale senza tornare indietro. Le camere di equilibrio del personale e dei materiali isolano ogni zona e impastatrici con colonne di sollevamento può eliminare la necessità di trasportare i contenitori attraverso i corridoi trasferendo gli IBC direttamente dalla miscelazione alla compressione tramite scivoli a gravità o veicoli a guida automatizzata. Questo approccio non è solo snello; riduce il numero di cascate di pressione richieste e semplifica la zonizzazione HVAC.
Le suite di granulazione e compressione sono generalmente separate da un muro con un sistema di trasferimento passante o semiautomatico. Se il prodotto è sensibile all'umidità, la struttura portante del materiale può includere anche a Compattatore a rulli per granulazione a secco invece di un letto fluido, riducendo sia il tempo di asciugatura che il rischio di idrolisi. Il layout deve anche considerare la futura espansione della capacità. Lasciare uno spazio a specchio sul lato opposto di una spina centrale consente di raddoppiare la capacità senza deviare il flusso di materiale.
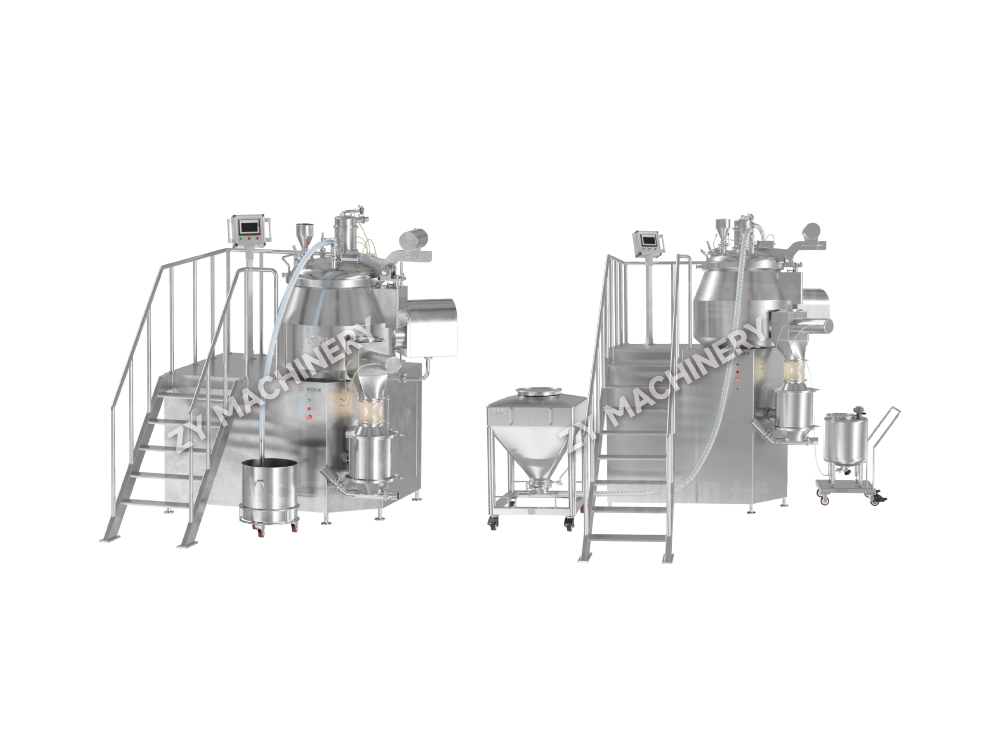
La scelta dell'apparecchiatura di granulazione dipende essenzialmente dalla dimensione del lotto, dal contenimento e dalla chimica fisica della formulazione. Una molecola che si degrada in presenza di acqua non passerà mai attraverso un granulatore umido ad alto taglio; appartiene ad un compattatore a rulli o ad una linea di compressione diretta. Tuttavia, la pianificazione di molti progetti subisce ritardi perché l’elenco delle attrezzature viene scritto prima che il profilo di stabilità della formulazione sia completo. La matrice seguente chiarisce la decisione.
| Parametro | Granulazione ad umido ad alto taglio | Granulazione a letto fluido | Granulazione a secco (compattatore a rulli) |
|---|---|---|---|
| CapEx (relativo) | Fondo | 20–30% | 10-15% |
| Tempo del ciclo batch | 30–60 minuti (più asciugatura) | 45–90 minuti (asciugatura integrata) | 15-30 minuti |
| Rischio contenimento polveri | Moderato (scarica aperta) | Basso (trasferimento integrato) | Basso (sistema chiuso) |
| Pulibilità (fattibilità CIP) | Moderato; alcune parti richiedono COP | Buono; molti modelli offrono WIP | Buono; superfici bagnate limitate |
| Ideale per le caratteristiche API | Stabile all'umidità, scarsa comprimibilità | Possibile sensibilità all'umidità, buona fluidità | Molto sensibile all'umidità o ad alta potenza |
| Complessità di validazione | Medio (controllo del punto finale di asciugatura) | Medio (tecnologia analitica di processo pronta) | Basso (pochi parametri critici del processo) |
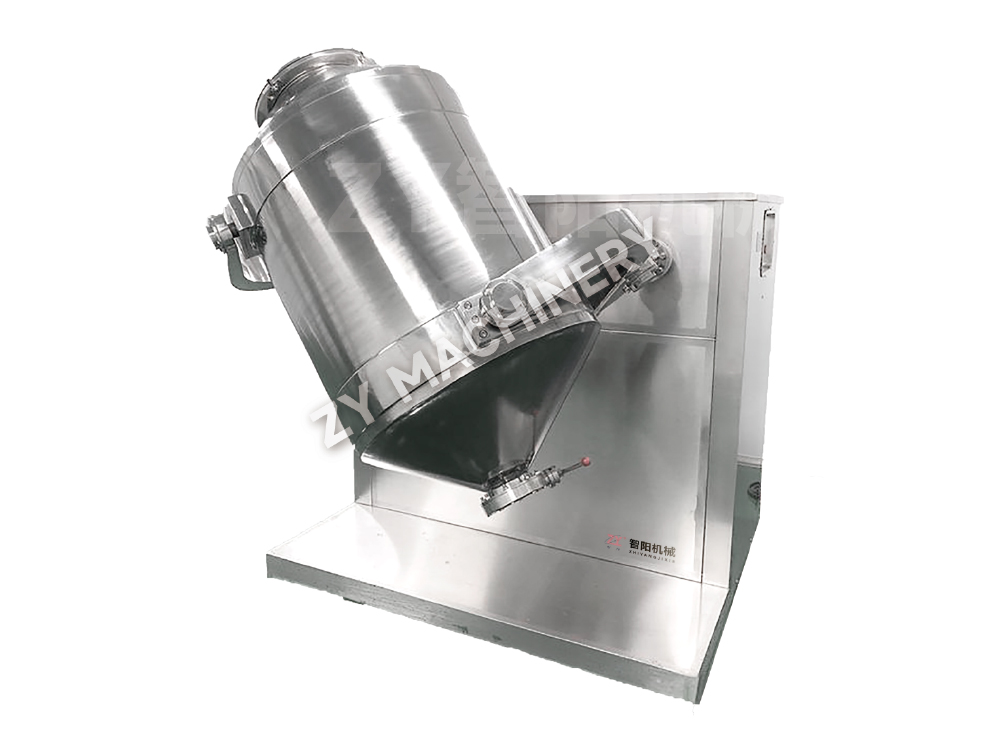
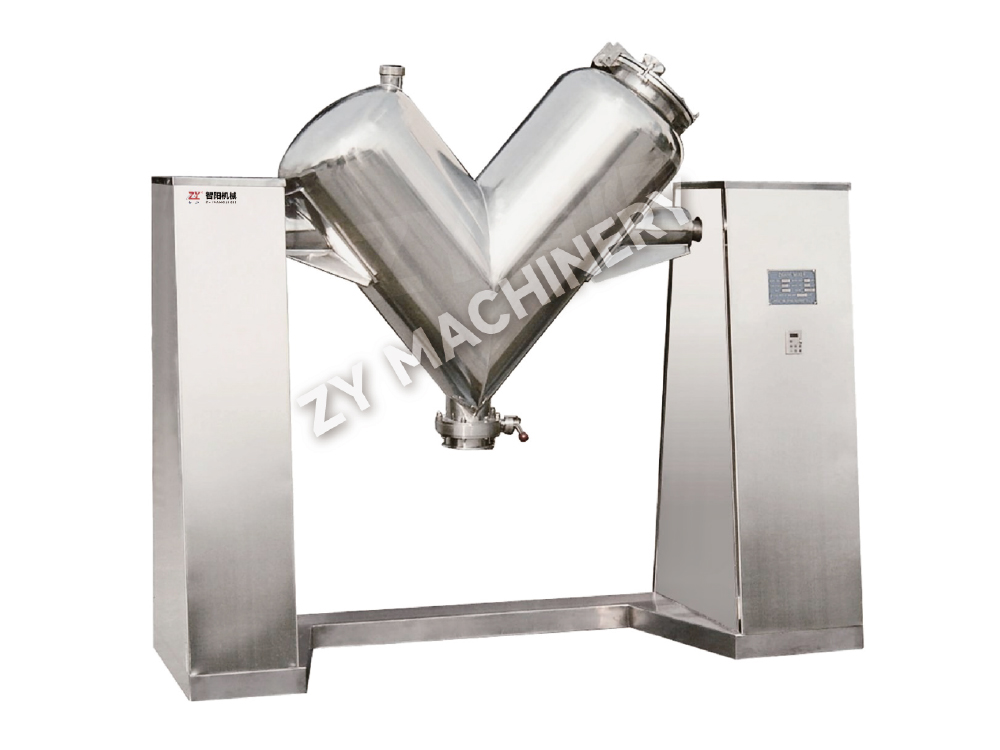
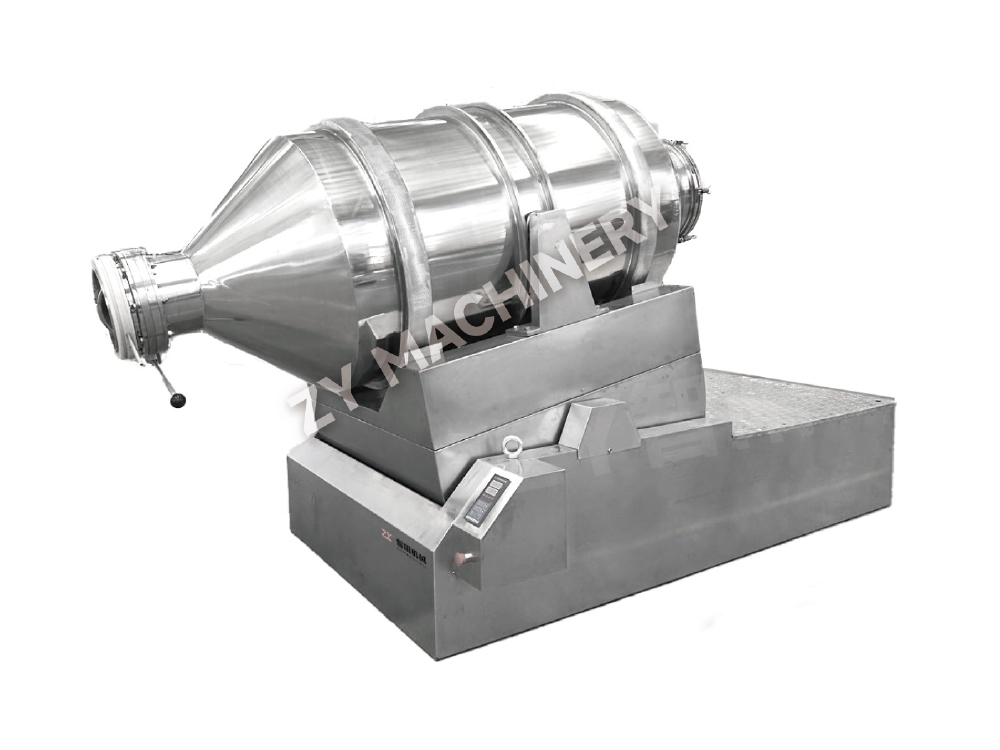
Oltre la granulazione, attrezzature per la miscelazione devono essere valutati per il rischio di segregazione. I miscelatori a contenitori con sistemi di sollevamento sono preferiti rispetto ai miscelatori a V fissi perché riducono al minimo le fasi di trasferimento e sono più facili da convalidare per l'uniformità del contenuto. Negli impianti destinati ai composti OEB 4/5, l'intero treno di miscelazione, compressione e rivestimento deve funzionare all'interno di isolatori o sotto cabine a pressione negativa. Ciò sposta il calcolo della selezione delle apparecchiature verso sistemi compatti e completamente integrati con interfacce di contenimento convalidate.
Quando il principio attivo farmaceutico comporta un limite di esposizione professionale inferiore a 1 µg/m³ (OEB 4 o 5), la progettazione dell'impianto passa dalla protezione del prodotto alla protezione dell'operatore come logica dominante. La strategia di isolamento diventa la spina dorsale dell'architettura: ogni fase del processo è sigillata e la stanza circostante viene mantenuta a una pressione negativa rispetto ai corridoi adiacenti, in genere con un differenziale di pressione target di almeno 15 Pa e un sistema di trattamento dell'aria dedicato a passaggio unico che non ricircola nelle aree generali.
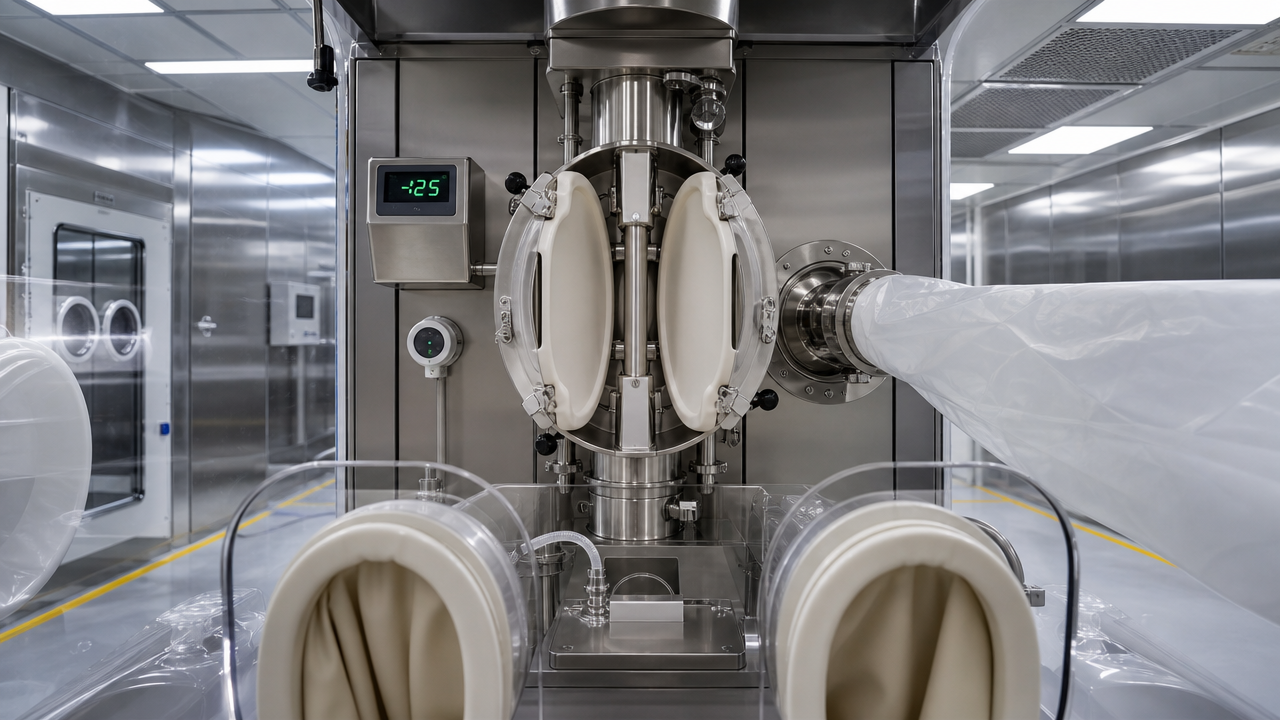
Una valvola a farfalla divisa (SBV) convalidata deve raggiungere un tasso di perdita inferiore a 1 µg/m³ durante il trasferimento del materiale tra un IBC e l'ingresso della comprimitrice. La filtrazione HEPA dell'isolatore deve essere classificata H14 con un superamento del test DOP documentato. Di seguito è riportata la lista di controllo minima per i pacchetti di equipaggiamento OEB 4/5:
La classificazione della stanza circostante è ancora tipicamente di Grado D (ISO 8) a riposo, ma la cascata di pressione impone un flusso d'aria dal corridoio generale (atmosferico) nella potente camera di equilibrio composta (meno 7,5 Pa) e poi nella sala di processo (meno 15 Pa o più), creando uno spostamento continuo verso l'interno che protegge l'operatore. I design moderni spesso aggiungono un'anticamera con una doccia d'aria con filtro HEPA per contenere eventuali fughe di particelle durante il movimento del materiale.
Riscaldamento, ventilazione e condizionamento dell’aria rappresentano il 40-60% delle spese operative di uno stabilimento farmaceutico. Sbagliare la cascata di pressione porta a osservazioni normative o a bollette energetiche eccessive. L’Allegato 1 GMP dell’UE e le linee guida asettiche della FDA determinano i parametri ambientali richiesti. Per le strutture OSD, l’obiettivo è mantenere condizioni di Grado D nelle sale di lavorazione occupate, ma con un controllo dell’umidità più rigoroso per i prodotti effervescenti o sensibili all’umidità. La tabella seguente riassume i setpoint HVAC critici.
| Grado | Classe ISO (a riposo) | Cambi d'aria all'ora | Differenziale di pressione rispetto al grado inferiore adiacente | Limiti del particolato (≥0,5 µm, a riposo) | Limiti vitale (cfu/m³, operativo) |
|---|---|---|---|---|---|
| A (per sterile) | 5 | Non definito (velocità 0,45 m/s) | Non applicabile | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa a C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa a D | 352.000 | 100 |
| D (standard OSD) | 8 | 15-20 | 12,5 Pa a non classificato | 3.520,000 | 200 |
Il minimo di 12,5 Pa non è un suggerimento; è un setpoint di progetto che deve essere mantenuto durante l'apertura delle porte e il funzionamento dell'apparecchiatura. Gli allarmi del sistema di monitoraggio attivo e di gestione dell'edificio dovrebbero attivarsi quando il differenziale scende al di sotto di 10 Pa. Per gli impianti OSD, un punto di guasto comune è il sistema di estrazione delle polveri, che deve essere interbloccato con l'alimentazione HVAC per evitare squilibri negativi. Quando a essiccatore a letto fluido è in modalità soffiaggio ed estrazione, il controllo della pressione della stanza deve compensare il grande volume di scarico.
La convalida non è un'attività post-installazione; inizia nel momento in cui viene redatta una specifica dei requisiti dell'utente. Un URS ben strutturato che definisce il materiale di costruzione, la finitura superficiale (Ra ≤ 0,4 µm per le superfici a contatto con il prodotto), la drenabilità e il metodo di pulizia previene il 70% delle deviazioni riscontrate successivamente durante l'IQ/OQ. In una tipica sequenza temporale di un progetto, l'esecuzione di un approfondito test di accettazione in fabbrica riduce lo sforzo di messa in servizio del sito fino al 30% perché la maggior parte dei bug meccanici e software vengono risolti prima che l'apparecchiatura lasci il negozio del venditore.
Per le strutture multiprodotto, il piano generale di convalida deve includere una strategia di raggruppamento che raggruppi i prodotti in base alla solubilità e alla potenza per ridurre al minimo il numero di cicli di convalida della pulizia. I test sulla riboflavina e gli studi sul recupero dei tamponi forniscono la base per i criteri di accettazione della pulizia finale.
Un impianto greenfield costruito utilizzando skid di processo modulari pre-convalidati può essere completato meccanicamente 3-6 mesi più velocemente di un equivalente costruito in stick, ma il costo di progettazione iniziale è in genere superiore del 10-15% a causa dell'intensa progettazione front-end necessaria per congelare le tubazioni e le posizioni degli strumenti. Tuttavia, questo premio viene spesso recuperato con un ingresso anticipato sul mercato: il lancio di un prodotto generico quattro mesi prima può acquisire una quota di mercato aggiuntiva dell’8-12% prima che i concorrenti erodano i prezzi. Il confronto seguente utilizza un ipotetico impianto OSD da 2 miliardi di compresse all'anno.
| Parametro | Modulare/su skid | Tradizionale site-built |
|---|---|---|
| Durata totale del progetto (dalla progettazione al PQ) | 22–28 mesi | 28–36 mesi |
| Spese in conto capitale (relative) | 10-15% | Fondo |
| Sforzo di convalida | 20–30% in meno (moduli pre-convalidati) | Convalida completa del sito da zero |
| Scalabilità futura | Flessibile; aggiungere pattini paralleli | Richiede modifiche strutturali |
| Variabilità della qualità costruttiva | Basso (controllato in fabbrica) | Superiore (a seconda del sito) |
| Impronta tipica di una camera bianca | 15-20% smaller (optimized piping) | Più grande a causa del routing in loco |
Al di là dei tempi e dei costi, l’approccio modulare semplifica il trasferimento tecnologico poiché lo stesso progetto skid può essere replicato in più aree geografiche con una riconvalida minima. Tuttavia, se si prevede che il portafoglio prodotti cambierà in modo significativo entro cinque anni, un edificio tradizionale con una spaziatura tra le colonne più ampia e dislivelli generici può offrire maggiore libertà di riconfigurazione. La scelta finale dipende dalla certezza della pipeline del prodotto.
La prossima generazione di impianti OSD non farà affidamento sul campionamento periodico per il rilascio della qualità. I sensori della tecnologia analitica di processo (sonde NIR montate su miscelatori ed essiccatori, analizzatori delle dimensioni delle particelle sugli scarichi dei granulatori) consentono il monitoraggio in tempo reale degli attributi critici di qualità. Se integrati con un Manufacturing Execution System tramite le autostrade dati OPC UA, questi segnali possono fornire la giustificazione per il rilascio in tempo reale, eliminando giorni di archiviazione in quarantena. Un impianto digital-ready richiede i seguenti punti di integrazione progettati fin dal primo giorno:
Le autorità di regolamentazione si aspettano che i registri elettronici sostituiscano i registri cartacei, ma si aspettano anche che il sistema sia convalidato per rilevare la manipolazione dei dati. Includere la PAT e l’integrazione digitale nel piano di validazione iniziale del modello V costa circa il 12% del budget totale dei controlli del progetto, ma riduce il costo corrente della supervisione della qualità di circa il 20% annuo attraverso la riduzione dei test di laboratorio e delle ore di revisione dei registri dei lotti. Gli impianti progettati senza predisposizione digitale si ritrovano ad essere sottoposti a retrofitting durante la prima espansione, a tre volte il costo originale.
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali