
Linea di produzione di dosaggio solido ad alto contenimento di ricerca e sviluppo GFH
La linea di produzione di dosaggio solido ad alto contenimento di ricerc.....

Nel 2026, oltre il 70% dei candidati alla pipeline oncologica saranno classificati come API ad alta potenza (HPAPI), ovvero composti con un limite di esposizione professionale (OEL) inferiore a 10 µg/m³. Un solo milligrammo di alcuni HPAPI può innescare effetti terapeutici in un paziente di 70 kg, ma la stessa dose inalata o assorbita da un operatore di produzione può causare danni irreversibili. Questa duplice natura – potenza eccezionale abbinata a tossicità estrema – costringe ogni decisione nella progettazione della struttura, nella selezione delle attrezzature e nella convalida della pulizia a essere basata sui dati e ponderata in base al rischio.
La produzione HPAPI non tollera soluzioni generiche. Un reattore a coperchio aperto da 200 litri non trova posto in un processo in cui una particella sospesa nell'aria può superare il limite di esposizione media ponderata nel tempo di 8 ore. Questa guida analizza le tecnologie di contenimento, i protocolli di espansione e le strategie di pulizia che separano le linee di produzione HPAPI di successo da quelle pericolose, con matrici decisionali, confronti di apparecchiature e un caso di studio reale che ha spostato un composto citotossico da lotti clinici da 10 kg a una fornitura commerciale da 500 kg senza un singolo incidente di esposizione dell'operatore.
Un API altamente potente è qualsiasi composto farmaceutico che produce una risposta biologica a una dose inferiore a 10 mg al giorno o ha un OEL pari o inferiore a 10 µg/m³ come media ponderata nel tempo di 8 ore. L'Agenzia europea per i medicinali (EMA) lega la classificazione HPAPI all'esposizione giornaliera accettabile (ADE), dove valori inferiori a 10 µg/giorno segnalano un composto come potente, mentre la bozza di guida della FDA statunitense sulla sicurezza dei composti potenti si basa sulle bande OEL e sull'attività farmacologica. Le definizioni normative variano, ma il settore si è ampiamente standardizzato attorno alle fasce di controllo dell’esposizione basate sulla performance (BCE).
La maggior parte dei produttori utilizza un sistema di fascettatura a quattro o cinque livelli, spesso chiamato da OEB 1 a OEB 5, per collegare la tossicità del composto ai requisiti di contenimento. Più alto è il numero OEB, minore è la concentrazione nell’aria ammissibile e più controlli ingegnerizzati diventano obbligatori.
I tipici composti OEB 5 includono carichi utili di anticorpo-farmaco coniugato (ADC) e citotossici specifici come la monometilauristatina E (MMAE). Queste sostanze richiedono soluzioni di contenimento che raggiungano concentrazioni nell'aria inferiori a 0,1 µg/m³: un regime in cui i test di integrità dei guanti, il monitoraggio continuo dell'aria e le camere di equilibrio dei materiali smettono di essere facoltativi e diventano la spina dorsale della sicurezza dell'operatore.
Tre rischi interconnessi definiscono la produzione HPAPI. In primo luogo, la tossicità diretta per gli operatori – acuta e cumulativa – se i controlli tecnici falliscono. In secondo luogo, violazioni del contenimento che rilasciano potenti polveri o vapori nelle suite di produzione, esponendo il personale durante attività di routine come campionamento, distribuzione o pulizia. In terzo luogo, la contaminazione incrociata in prodotti non potenti fabbricati in strutture condivise, che può provocare costosi rifiuti di lotti o danneggiare i pazienti se non catturati. Questi rischi non sono teorici: in una lettera di avvertimento della FDA, una struttura ha ricevuto una citazione dopo che i campioni di una linea non potente hanno rivelato residui citotossici da un processo HPAPI adiacente.
| Fonte del rischio | Raggio di impatto | Mitigazione |
|---|---|---|
| Tossicità per l'operatore | Squadra individuale e immediata | Isolatori di contenimento, respiratori purificatori d'aria (PAPR), monitoraggio dell'aria in tempo reale |
| Fallimento del contenimento | A livello di suite, multi-batch | Attrezzature ad alto contenimento (OEB 4/5), passaggi a doppia porta, cascate di pressione |
| Contaminazione incrociata | Intera struttura, più prodotti | Suite dedicate, protocolli di pulizia verificati, limiti di carryover di 10 ppm, sensibilità del metodo analitico |
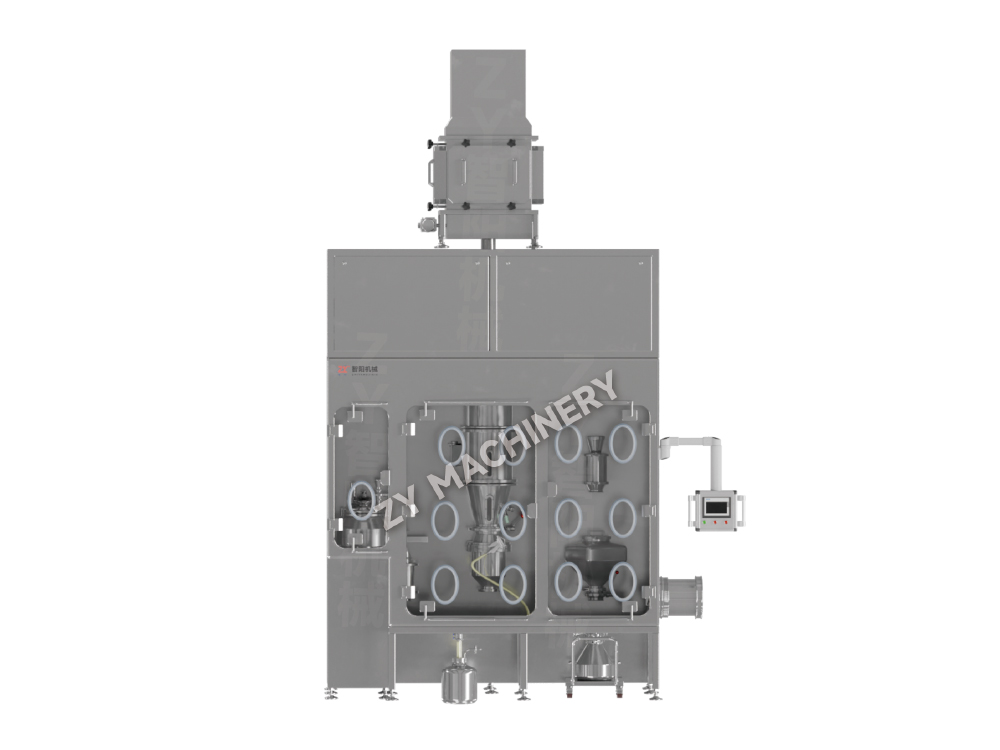
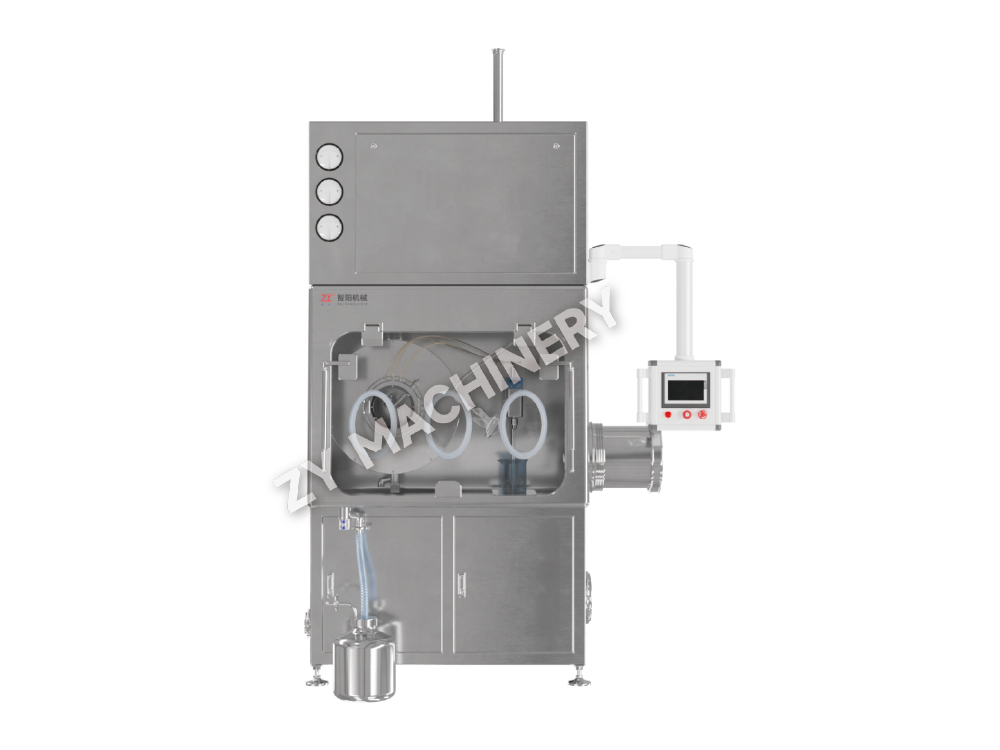
La mitigazione del rischio inizia dall’apparecchiatura stessa. I trasferimenti aperti, ovvero il prelievo manuale della polvere da un fusto in un granulatore o un miscelatore, sono inaccettabili oltre l'OEB 2. Invece, granulatori ad alto contenimento con guanti isolanti integrati e porti di trasferimento chiusi deve creare un ambiente sigillato in cui tutti i contatti materiali avvengano dietro sistemi di barriera convalidati. Questo passaggio dall’affidamento esclusivo ai dispositivi di protezione individuale (DPI) al contenimento ingegnerizzato è la decisione di maggior impatto che un produttore prende quando passa alla produzione di HPAPI.
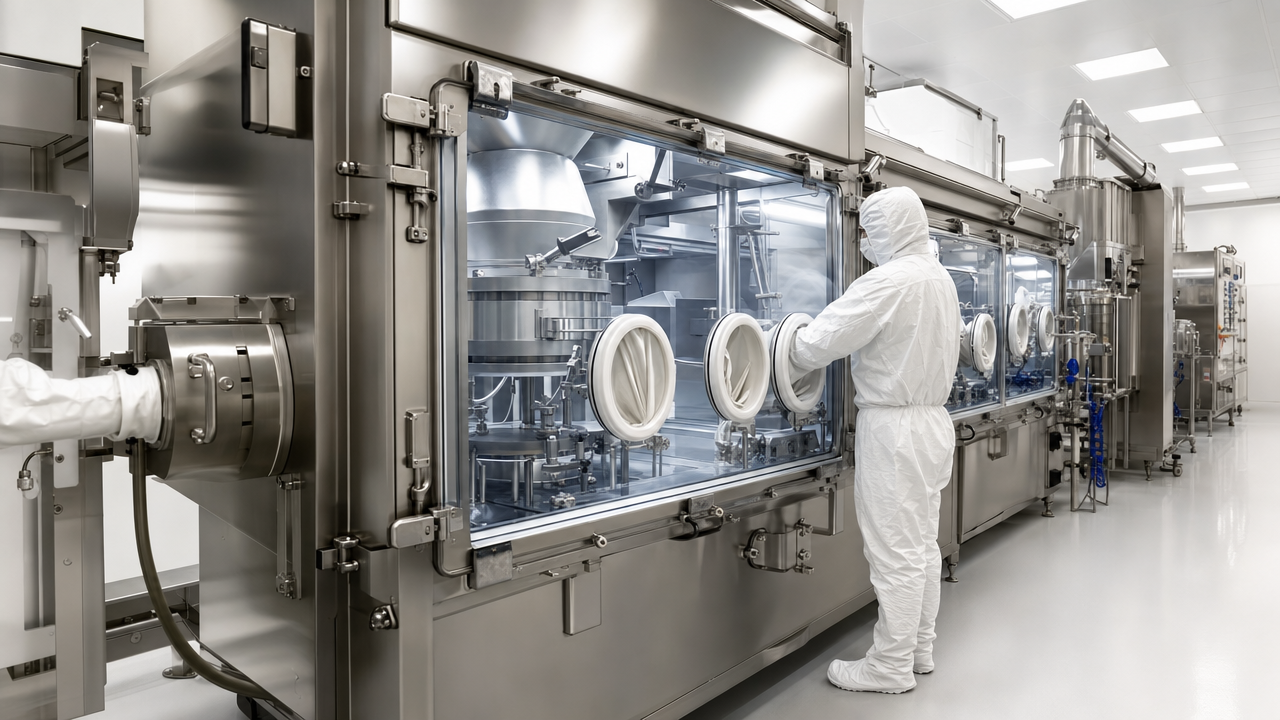
Le forme di dosaggio solido orale (OSD) – compresse e capsule – rappresentano una quota crescente di prodotti HPAPI. Tuttavia, produrli in modo sicuro richiede una filosofia di contenimento diversa rispetto agli iniettabili sterili. I processi OSD che coinvolgono granulazione, miscelazione, compressione e rivestimento generano una quantità significativa di polvere, spesso con dimensioni delle particelle inferiori a 100 micron, che rimangono sospese nell'aria per ore. La giusta scelta dell’attrezzatura converte questo pericolo da una minaccia costante in un evento controllato.
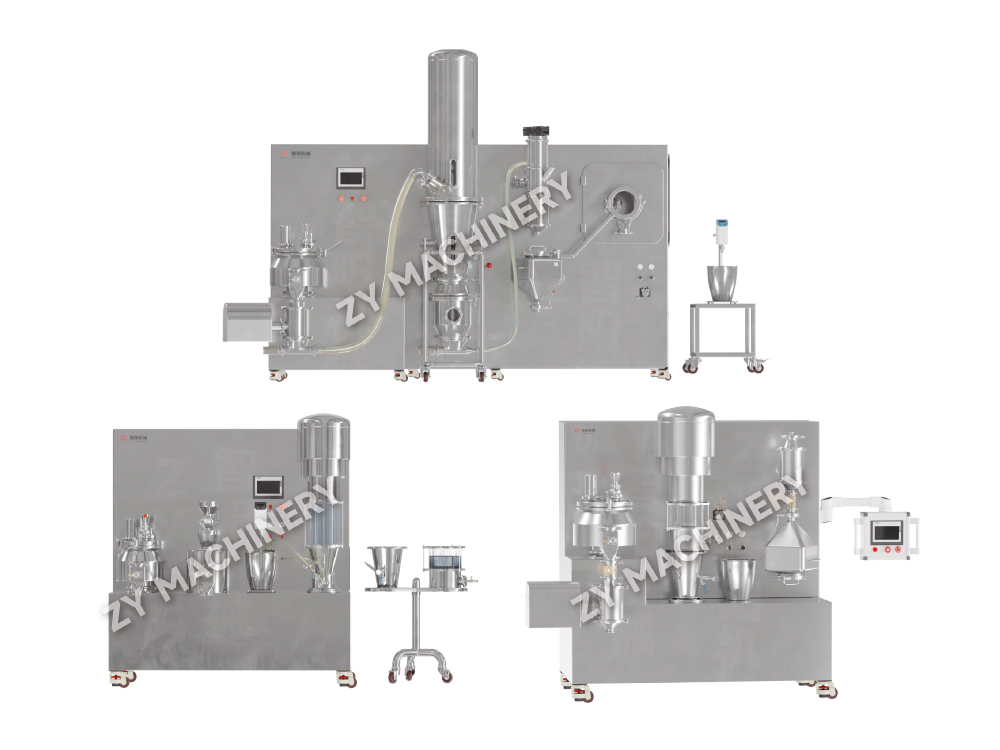
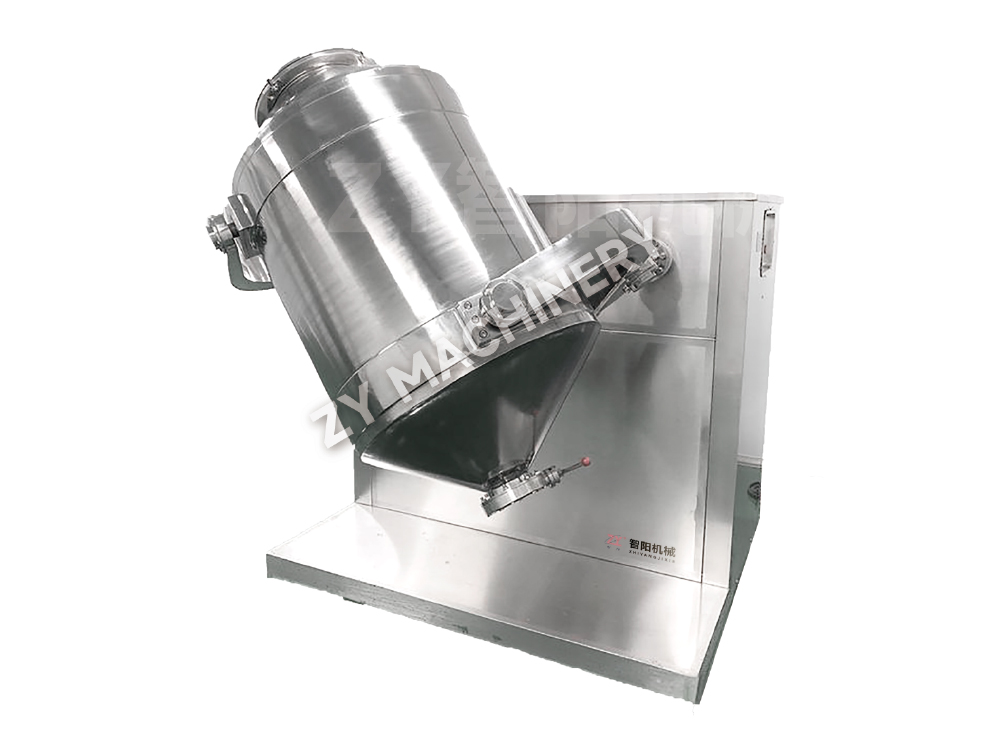
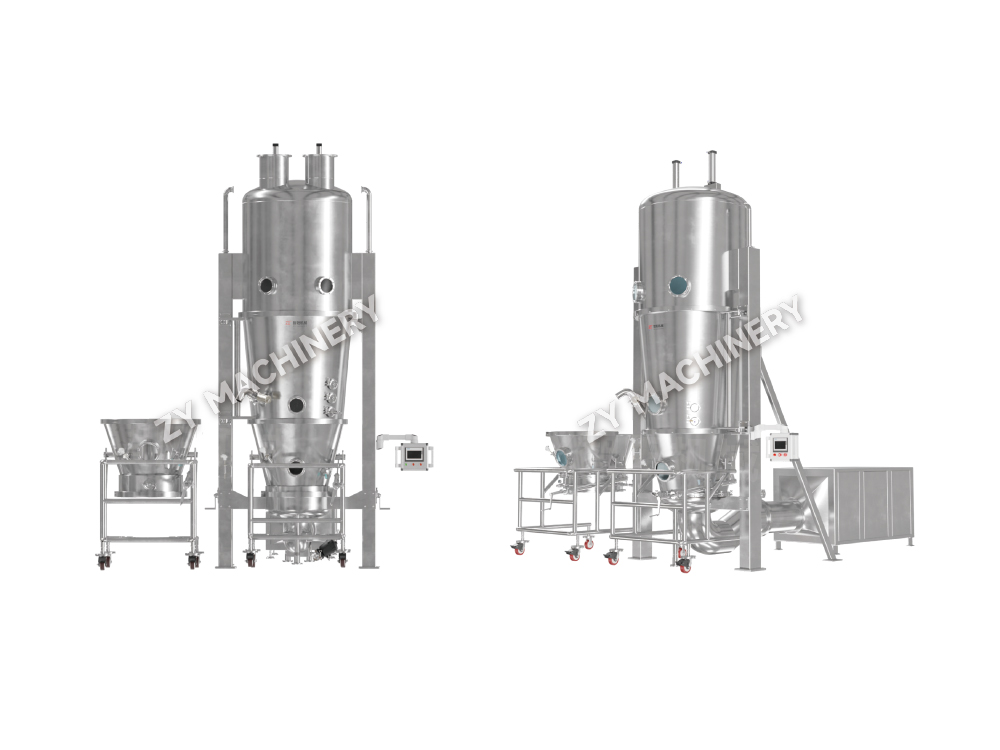
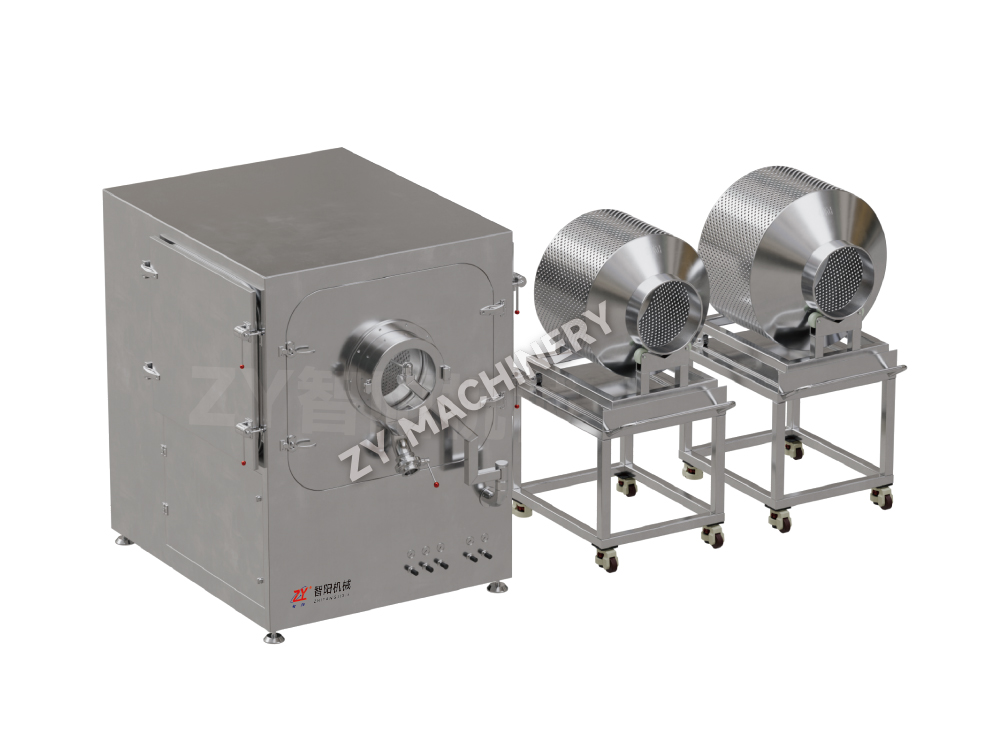
Tre operazioni unitarie dominano le linee OSD HPAPI: granulazione a umido o a secco, miscelazione e miscelazione e rivestimento di compresse. Ciascuno ha varianti specializzate ad alto contenimento. Un miscelatore ad alto contenimento, ad esempio, deve garantire una tenuta ermetica durante il carico e lo scarico, in genere attraverso valvole a farfalla divise o rivestimenti continui. Un dispositivo di rivestimento ad alto contenimento richiede involucri a pressione negativa con scarico con filtro HEPA e funzionalità wash-in-place (WIP) per evitare interventi di pulizia manuale. I granulatori, la fase che produce più polvere, devono essere scelti con prestazioni OEL verificabili mediante il monitoraggio dell’igiene industriale, non solo con le promesse del fornitore.
La matrice decisionale seguente mette a confronto le principali categorie di apparecchiature per un tipico processo OSD HPAPI mirato a OEB 4 (1–10 µg/m³). Le dimensioni dei lotti presuppongono una linea commerciale di volume medio.
| Tipo di attrezzatura | OEL tipico ottenibile | Funzionalità CIP/WIP | Intervallo batch (kg) | Caratteristica fondamentale |
|---|---|---|---|---|
| Granulatore ad alto contenimento (umido) | 0,5–5 µg/m³ | Cancellazione manuale WIP | 5–500 | Vaschetta e scarico integrati con isolatore |
| Granulatore ad alto contenimento (a secco) | 1–10 µg/m³ | Rischio polvere limitato ed elevato | 2–200 | Compattazione a rulli con fresatura contenuta |
| Frullatore mixer ad alto contenimento | 0,3–3 µg/m³ | WIP tramite sfere spray | 10–1000 | Attacco con valvola divisa per IBC |
| Spalmatrice per compresse ad alto contenimento | 0,5–5 µg/m³ | Completamente CIP | 50-600 | Guarnizioni per fusti a pressione negativa |
Il collegamento di queste unità operative richiede sistemi di trasferimento materiale contenuti. I contenitori intermedi per il trasporto alla rinfusa (IBC) con valvole split alfa-beta dominano le configurazioni OEB 3-4, mentre i contenitori continui passivi (PCL) stanno guadagnando terreno per l'OEB 5 perché eliminano l'interfaccia valvola-valvola che è un punto comune di perdita. La scelta ricade anche sulla convalida della pulizia: le linee basate su IBC necessitano di stazioni di pulizia separate, mentre le PCL sono monouso ed eliminano completamente l’onere della convalida della pulizia, ma a un costo dei materiali di consumo più elevato.
Una sequenza pratica di selezione inizia con la fase a rischio più elevato, solitamente la granulazione. Se il granulatore non riesce a mantenere il suo obiettivo OEL, anche un perfetto rivestimento a valle non potrà salvare la suite. Per questo motivo, molte strutture iniziano il proprio investimento in apparecchiature HPAPI con a linea di granulatore ad alto contenimento , quindi inserire gradualmente il contenuto sistemi di miscelazione e infine un verniciatore ad alte specifiche.
Portare un processo HPAPI da un reattore da laboratorio da 1 litro a una linea commerciale da 500 kg non è solo un problema di ingegneria: è un problema di contenimento che si aggrava con ogni aumento di ordine di grandezza. Una cappa da laboratorio che funziona a 50 grammi offre protezione zero a 50 chilogrammi, dove il trasferimento della polvere genera concentrazioni aerodisperse che possono aumentare di 1000 volte durante lo scarico o lo svuotamento del sacco.
Il percorso di espansione deve essere segmentato in tre regimi di contenimento distinti, ciascuno con il proprio set di apparecchiature e requisiti di verifica.
Un’attività critica di scale-up è la valutazione della contenibilità. Associa ogni operazione aperta (caricamento, campionamento, scarico, sostituzione dei filtri) a una soluzione di contenimento e valuta il rischio residuo dopo i controlli. Per un HPAPI citotossico dimensionato da 10 kg a 500 kg, la valutazione della contenibilità ha identificato cinque passaggi ad alto rischio, di cui tre hanno richiesto modifiche tecniche (aggiunta di una porta di campionamento confinata, aggiornamento a una stazione di aggancio IBC a doppia valvola e installazione di una taglierina automatizzata per sacchi). Dopo l'implementazione, i campioni di aria personali sono scesi da una media geometrica di 12 ng/m³ a 0,8 ng/m³: un miglioramento di 15 volte che ha superato il limite di allarme basato su OEL.
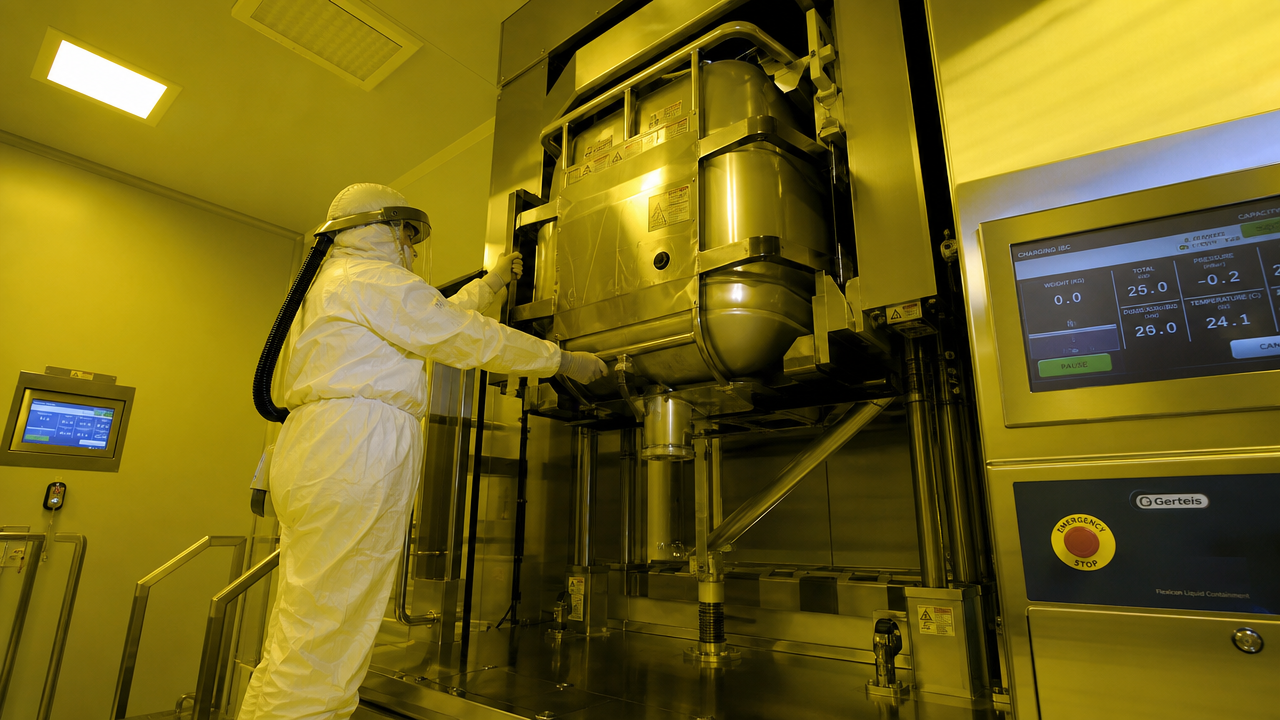
Nessuna linea HPAPI è sicura senza una convalida della pulizia che dimostri la rimozione di residui potenti a livelli che non comportano rischi di contaminazione incrociata con il prodotto successivo. La metrica di base è il limite di esposizione basato sulla salute (HBEL), spesso espresso come esposizione giornaliera consentita (PDE) o ADE. Un limite comune di carryover è di 10 ppm del prodotto precedente nella dose massima giornaliera successiva, ma per gli HPAPI quella cifra di 10 ppm è spesso un ordine di grandezza troppo alto. Per un composto con un ADE di 1 µg/giorno, un carryover di 10 ppm in una compressa da 500 mg fornirebbe 5 µg, ovvero cinque volte il limite di sicurezza. Pertanto, i limiti di pulizia devono essere calcolati specificatamente per composto, non presi in prestito da programmi non potenti.
La strategia di pulizia si divide in pulizia sul posto automatizzata (CIP) e pulizia manuale. Il CIP domina le apparecchiature HPAPI perché elimina l'esposizione dell'operatore durante la pulizia. Sfere di spruzzo, testine a getto rotanti e ugelli ad alta velocità raggiungono le superfici interne senza rompere il contenimento. Tuttavia, il CIP da solo non è in grado di rimuovere tutti i residui da guarnizioni, guarnizioni e supporti morti: questi richiedono una pulizia manuale, che deve essere eseguita all'interno degli isolatori o attraverso gli ingressi dei guanti con DPI completi.
| Metodo di campionamento | Vantaggi | Limitazioni | Migliore applicazione |
|---|---|---|---|
| Pulisci la superficie (tampone) | Misura direttamente i residui sulle superfici delle apparecchiature; può prendere di mira le località peggiori | Recupero dipendente dalla tecnica; non è possibile campionare aree inaccessibili | Verifica post-CIP delle superfici critiche (vasca, scivolo di scarico) |
| Sciacquare il campionamento dell'acqua | Integra residui provenienti da grandi superfici; non invadente | Deve assumere una dissoluzione uniforme; potrebbero perdere residui insolubili | Risciacquo finale di serbatoi, miscelatori e linee di trasferimento |
| Monitoraggio online del TOC | Dati in tempo reale; riduce i tempi di lavorazione del laboratorio; di tendenza | Non specifico del composto; falsi positivi derivanti dai detergenti | Verifica continua dei cicli di risciacquo e dei ritorni dell'acqua CIP |
I criteri di accettazione sono stabiliti a livello PDE, tradotti in un riporto massimo consentito (MAC) per superficie. Per un granulatore da 500 litri con una superficie interna di 12 m² e un MAC di 1 mg totale, il limite per area è 0,083 mg/100 cm². I campioni di salvietta devono mostrare residui inferiori a tale limite, con l'applicazione di fattori di recupero. Qualsiasi escursione innesca un'analisi della causa principale, che spesso indica una gamba morta non contattata dallo spray CIP o una guarnizione che intrappola l'API. Riprogettare quelle aree affinché siano drenabili e lisce (Ra <0,8 µm) previene il ripetersi.
Un programma di convalida della pulizia HPAPI di successo esegue un minimo di tre esecuzioni consecutive riuscite, include sia l'ispezione visiva che i test analitici e viene riconvalidato ogni volta che cambiano le dimensioni del lotto, i parametri di pulizia o la configurazione dell'apparecchiatura. I siti che integrano il monitoraggio online del TOC dopo il CIP riducono il carico di test sui tamponi di laboratorio del 40-60%, accelerando il rilascio dei lotti senza sacrificare la sicurezza.
Per testare questi principi, un CDMO di medie dimensioni ha portato un HPAPI citotossico BCS di classe II dalla produzione clinica in fase avanzata (lotto da 10 kg) alla scala commerciale (lotto da 500 kg) in un periodo di 18 mesi. Il composto aveva un OEL di 0,3 µg/m³ — saldamente nel territorio OEB 5 — e la linea pilota esistente, utilizzando isolatori a fronte aperto e trasferimenti IBC manuali, ha registrato livelli di esposizione personale in media di 1,5 ng/m³ ma con picchi fino a 22 ng/m³ durante i cambi di filtro.
Il design ingrandibile ha sostituito la fase di ricarica manuale con un taglierino automatico per sacchetti all'interno di un isolatore ad alta integrità. La fase di granulazione a umido è passata a a conteneva un granulatore ad alto taglio con scarico a vasca con valvola divisa agganciato direttamente a un miscelatore IBC da 500 kg. Il dispositivo di rivestimento è stato aggiornato a un'unità a pressione negativa, compatibile con CIP, e tutti gli alloggiamenti dei filtri sono stati riprogettati per la sostituzione del bag-in/bag-out (BIBO) con contenimento continuo del liner.
Dopo la messa in servizio, il monitoraggio ambientale ha mostrato un’esposizione personale media geometrica di 0,09 ng/m³, una riduzione dell’85% rispetto ai dati pilota. Non si sono verificate escursioni superiori al limite di allarme di 0,3 ng/m³ in 22 lotti commerciali. La convalida della pulizia ha superato tre cicli consecutivi con risultati dell'acqua di risciacquo inferiori al MAC derivato dalla PDE e i recuperi dei tamponi sono stati in media del 92% per il composto target. L’investimento di capitale totale è stato di 4,2 milioni di dollari, ma il progetto ha raggiunto la produzione commerciale 9 mesi prima del previsto perché i fallimenti di contenimento – che avevano causato due arresti di 6 settimane durante le campagne pilota – sono stati completamente eliminati.
Molti responsabili operativi considerano le attrezzature ad alto contenimento come un centro di costo. Questa prospettiva ignora le spese nascoste della gestione aperta: tassi di combustione dei dispositivi di protezione individuale, escursioni di monitoraggio ambientale, perdite di lotti dovute alla contaminazione incrociata e tempi di inattività normativi. Un confronto del costo totale di proprietà (TCO) su un periodo di 5 anni per una linea OEB 4 HPAPI di lotti da 200 kg rivela una sorprendente inversione: la linea di contenimento costa il 18% in più in termini di capitale ma riduce le spese operative annuali del 37%.
| Categoria di costo | Linea di contenimento | Linea aperta |
|---|---|---|
| Installazione di beni strumentali | 3.200 | 2.600 |
| DPI e materiali di consumo annuali | 80 | 340 |
| Convalida pulizia annuale (tamponi, laboratorio) | 45 | 120 |
| Tempo di inattività annuale (guasti di contenimento) | 0 (proiettato) | 210 |
| Costo totale a 5 anni (incl. capitale) | 3.825 | 5.950 |
Il risparmio maggiore deriva dai tempi di inattività evitati. Le operazioni di linea aperta hanno impiegato in media 14 giorni all’anno per indagare e porre rimedio alle escursioni di contenimento, mentre i controlli ingegnerizzati della linea chiusa hanno eliminato i rischi di escursioni alla fonte. Il costo dei materiali di consumo monouso per i sistemi di trasferimento contenuti, come i rivestimenti continui passivi, è stato interamente compensato dalla riduzione del 65% del consumo di DPI e dal calo del 60% del volume dei test con tampone. Per un produttore a contratto che fattura 2.000 dollari per ora di produzione, 14 giorni di produzione aggiuntivi si traducono in oltre 670.000 dollari di recupero dei ricavi annuali.
Il costo della struttura è un’altra dimensione. Una linea contenuta con isolamento a pressione negativa può ragionevolmente condividere un edificio con operazioni non potenti senza richiedere una completa segregazione fisica. Una linea HPAPI aperta richiede abitualmente un'ala dedicata con HVAC, vestiario e flusso di materiali separati, aggiungendo 1,5-2 milioni di dollari di capitale della struttura, che il calcolo del TCO sopra riportato già include nella cifra del capitale della linea aperta. Il risultato: il contenimento non è un'opzione premium ma una strategia di ottimizzazione dei costi a lungo termine per qualsiasi prodotto HPAPI che prevede più di tre anni di fornitura commerciale.
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali