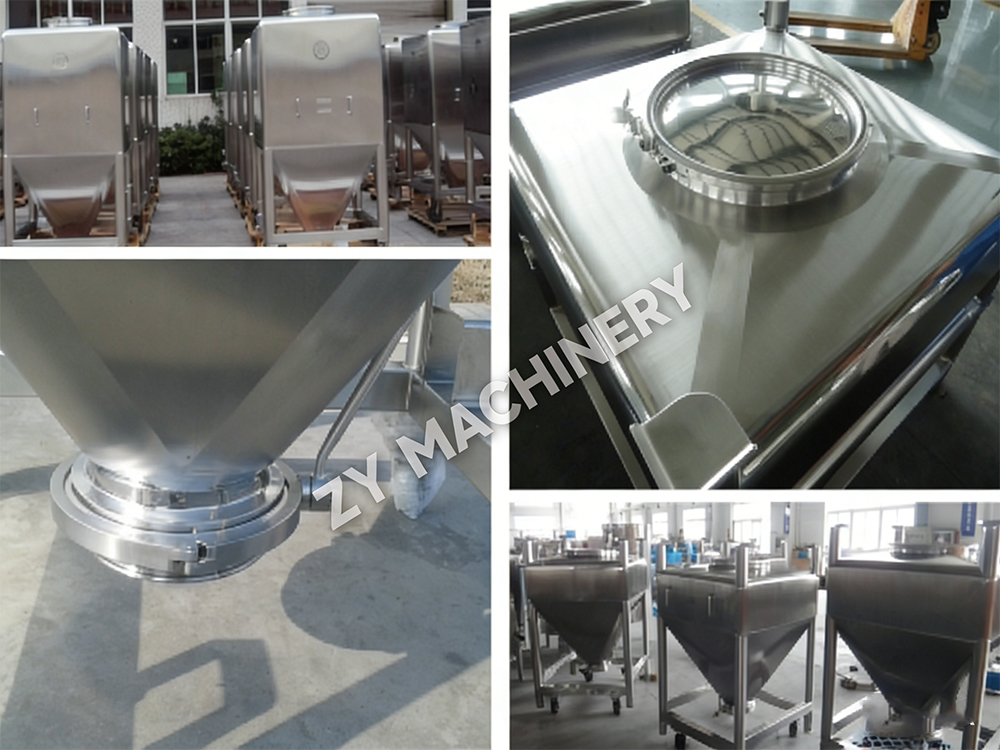

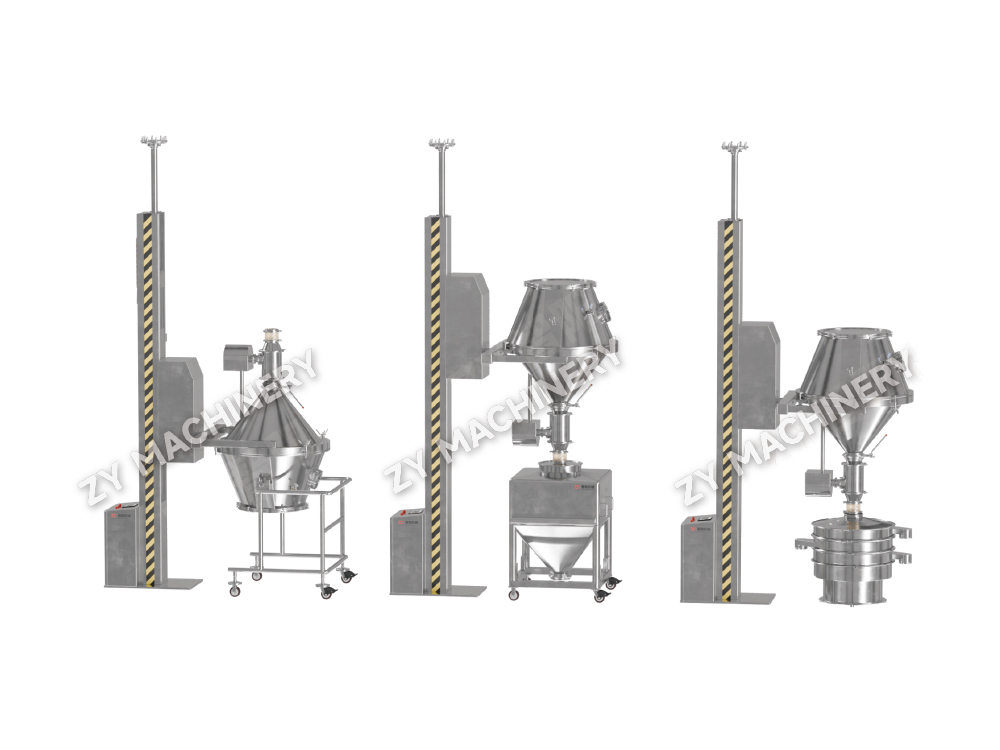
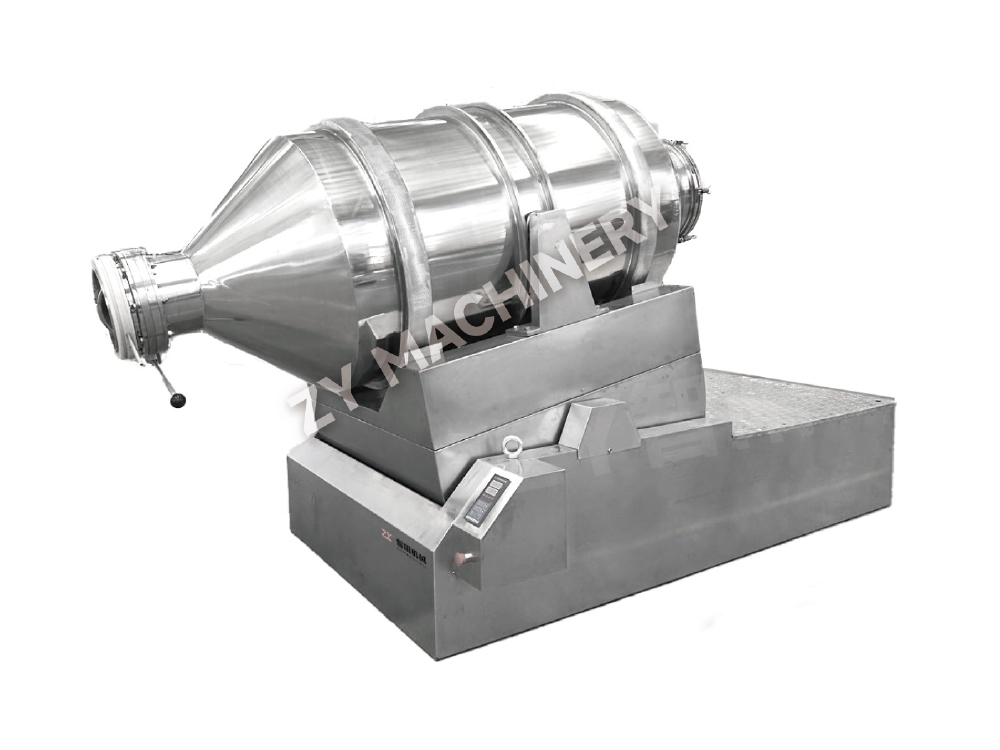
Mixer di movimento multidirezionale HD
Il mixer a movimento multidirezionale HD è progettato per la miscelazion.....

In una tipica dose solida orale, l'ingrediente farmaceutico attivo (API) può costituire meno del 2% del peso totale della compressa. Eppure ogni singola dose deve contenere esattamente la stessa quantità. L’operazione dell’unità che rende tutto ciò possibile – e che ha un impatto diretto sulla sicurezza del paziente – è la miscelazione farmaceutica. Una singola compressa subpotente o superpotente può portare al fallimento terapeutico o alla tossicità. Ottenere una miscela omogenea non è solo un requisito del processo; si tratta di un mandato normativo imposto dagli standard di uniformità cGMP e USP <905>.
La sfida si intensifica rapidamente. Poiché le polveri differiscono per dimensione delle particelle, densità, forma ed energia superficiale, si segregano naturalmente. La fase di miscelazione deve superare tutte queste forze per distribuire l'API in modo uniforme in tutta la massa dell'eccipiente. Ciò richiede più di una semplice nave rotante. Richiede la comprensione dei meccanismi di miscelazione, del comportamento delle polveri, della progettazione delle apparecchiature e dei principi di scale-up. Le sezioni seguenti analizzano ogni livello, fornendo un quadro pratico per progettare e risolvere i problemi dei processi di miscelazione farmaceutica.
La miscelazione farmaceutica è un'operazione unitaria che tratta due o più componenti inizialmente separati fino a quando ciascuna particella di un componente si trova in stretto contatto con le particelle degli altri componenti. Nelle forme di dosaggio solide, l'obiettivo principale è creare una miscela casuale e uniforme che garantisca l'uniformità della dose. L'operazione può anche servire a indurre un cambiamento fisico – come il rivestimento di particelle portatrici – o a promuovere una reazione allo stato solido. Indipendentemente dal meccanismo, il punto finale è sempre una miscela in cui la concentrazione dell'API in qualsiasi punto di campionamento non si discosta più di un intervallo accettabile dal target.
L'importanza della miscelazione va ben oltre il telaio di alimentazione della comprimitrice. Una miscela fallita può produrre un intero lotto di compresse fuori specifica, portando a costosi richiami di prodotti, azioni normative e, soprattutto, rischi per i pazienti. Quando il caricamento dell'API scende all'1-2% del peso totale della formula, anche una lieve disomogeneità può causare grandi errori relativi nella potenza della singola compressa. Questo è il motivo per cui le agenzie di regolamentazione esaminano attentamente i dati sull'uniformità della miscela durante la convalida del processo e richiedono un monitoraggio continuo attraverso controlli in-process. La miscelazione, in breve, è il luogo in cui si costruisce la qualità del prodotto; le operazioni a valle possono solo preservarlo.
Tutta la miscelazione delle polveri farmaceutiche può essere descritta attraverso tre meccanismi fondamentali: miscelazione convettiva, di taglio e diffusiva. Ogni tipo di mixer utilizza una diversa combinazione di questi meccanismi e la miscela si evolve attraverso fasi distinte in cui un meccanismo può prevalere. Sapere quando entra in azione ciascun meccanismo permette di impostare correttamente il tempo e la velocità di miscelazione.
Miscelazione convettiva sposta grandi gruppi di particelle da una regione del letto di polvere a un'altra, spesso mediante una lama rotante, una pala o l'azione rotante di un contenitore. Questa ridistribuzione a livello macro fornisce una rapida fusione iniziale ma lascia disuniformità su scala più piccola. La sola convezione non può raggiungere l’omogeneità finale richiesta per i prodotti farmaceutici.
Miscelazione a taglio crea gradienti di velocità all'interno della massa di polvere, tipicamente attraverso giranti ad alta velocità o barre intensificatrici. Le forze di taglio abbattono gli agglomerati e disperdono le particelle fini di API sulla superficie dell'eccipiente. Nei granulatori ad alto taglio, la miscelazione del taglio è intensa ed essenziale per distribuire l'API a basso dosaggio prima della granulazione.
Miscelazione diffusiva nasce dal movimento casuale delle singole particelle in un letto rotante, come all'interno di un frullatore a V o di un frullatore a contenitore. Quando le particelle si sovrappongono l'una sull'altra, si verifica la micromiscelazione, eliminando le variazioni di concentrazione su piccola scala lasciate dalla convezione e dal taglio. La miscelazione diffusiva è lenta ma indispensabile per raggiungere l'uniformità della miscela a livello di dose individuale.
In pratica, un ciclo di miscelazione di successo sfrutta tutti e tre i meccanismi: convezione e taglio guidano la fase iniziale di miscelazione rapida, mentre la diffusione completa il lavoro, a condizione che le proprietà della polvere non promuovano la segregazione.
Anche il miscelatore più avanzato non è in grado di compensare le caratteristiche sfavorevoli della polvere. Cinque proprietà della polvere determinano direttamente la facilità con cui è possibile realizzare una miscela e quanto stabile rimane dopo la miscelazione. La caratterizzazione di questi parametri a monte consente di risparmiare ore di risoluzione dei problemi in seguito.
Granulometria e distribuzione dimensionale. Un’ampia gamma di dimensioni delle particelle è il principale fattore di segregazione. Le particelle fini tendono a filtrare attraverso gli interstizi e a depositarsi sul fondo, un fenomeno chiamato segregazione sifting. Quando l'API e l'eccipiente hanno dimensioni mediane significativamente diverse, diventa difficile ottenere e mantenere una miscela uniforme. L'analisi al setaccio o la diffrazione laser fornisce i dati di distribuzione necessari per prevedere il comportamento della miscelazione.
Forma delle particelle. Le particelle irregolari, aghiformi o piastriformi si incastrano e scorrono poco, mentre le particelle sferiche scorrono liberamente ma possono separarsi più facilmente in base alle dimensioni. La microscopia combinata con l'analisi delle immagini quantifica i fattori di forma correlati alle prestazioni di miscelazione.
Densità delle particelle. Le differenze nella densità effettiva tra i componenti possono portare alla separazione sotto vibrazione o durante la rotazione. Le particelle ad alta densità tendono ad affondare sul fondo, mentre le particelle a densità inferiore salgono verso l'alto. La mancata corrispondenza della densità è particolarmente problematica nei frullatori a V e nei miscelatori a contenitore utilizzati a bassi livelli di riempimento.
Scorrevolezza della polvere. Una polvere coesiva e poco scorrevole resiste al taglio e alla diffusione necessarie per la miscelazione. L'angolo di riposo, l'indice di comprimibilità di Carr e il rapporto di Hausner sono test da banco standard che classificano le polveri da scorrevoli a molto coese. Un indice di comprimibilità superiore al 25% segnala una forte tendenza ad agglomerarsi e segregare.
Carica elettrostatica. La carica triboelettrica durante la miscelazione può causare l'adesione di particelle fini alle pareti del recipiente o la formazione di grumi ostinati. La miscelazione ad alto taglio e gli ambienti a bassa umidità aggravano l'accumulo di carica. La messa a terra delle apparecchiature e il controllo dell'umidità ambientale sono misure di mitigazione di prima linea; le barre ionizzanti forniscono un controllo aggiuntivo nei casi più gravi.
I produttori farmaceutici utilizzano un'ampia gamma di modelli di miscelatori, ciascuno con una caratteristica miscela di convezione, taglio e diffusione. La tabella seguente riassume otto tipi di miscelatori comunemente utilizzati insieme al loro meccanismo dominante, all'intervallo di dimensioni del batch tipico e all'idoneità primaria per i diversi caricamenti API. Le colonne evidenziano dove ogni progetto eccelle e dove i suoi limiti intrinseci richiedono aggiustamenti del processo. Una seconda matrice decisionale mappa quindi la concentrazione dell'API direttamente sui tipi di mixer consigliati, offrendoti un rapido filtro di selezione.
| Tipo di miscelatore | Meccanismo dominante | Dimensione tipica del lotto | Ideale per i contenuti API | Vantaggi | Limitazioni |
|---|---|---|---|---|---|
| Miscelatore/granulatore ad alto taglio | Taglio e convezione | 5–600 chilogrammi | <1%, 1–5% | Eccellente dispersione degli API a basso dosaggio; tempi di miscelazione brevi; si integra con la granulazione ad umido. | Rischio di surriscaldamento; elevato apporto energetico; potrebbe richiedere la fresatura post-miscelazione. |
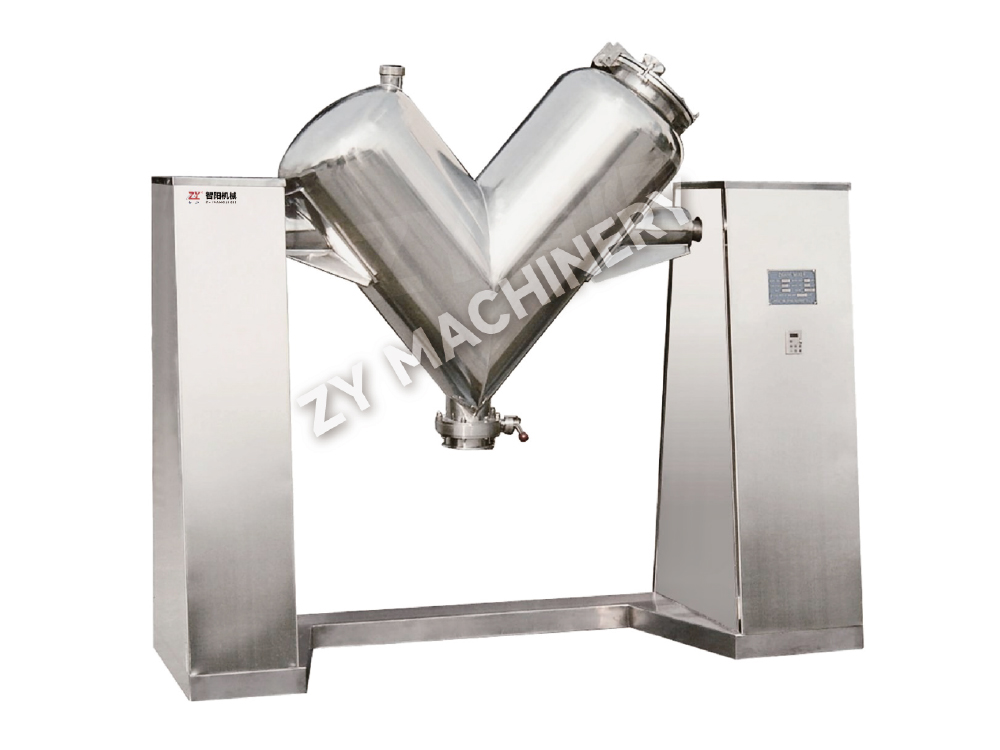
| V-Flender | Diffusioneee | 10–500 chilogrammi | 1–5%, >5% | Design semplice; miscelazione delicata; facile da pulire; conveniente per API con carico medio-alto. | Scarso per polveri fini e coesive; rischio di segregazione con ampia distribuzione dimensionale; tempi di miscelazione lunghi. |
| Miscelatore a bidone (IBC) | Diffusioneee | 50–2000 chilogrammi | 1–5%, >5% | Abilita la miscelazione di contenitori chiusi; riduce le fasi di trasferimento del prodotto; ideale per lotti medio-grandi. | Basso taglio: lotta con API a dosaggio molto basso; richiede polveri scorrevoli. |
| Frullatore a doppio cono | Diffusioneee | 20–800 chilogrammi | 1–5%, >5% | Azione delicata di burattatura; costruzione semplice; buono per particelle più grandi. | Non adatto per API inferiori all'1% a meno che non siano pre-miscelati; possibili zone morte vicino al perno. |
| Frullatore a nastro | Convezione | 50–3000 chilogrammi | 1–5%, >5% | Gestisce materiali con un'ampia gamma di dimensioni delle particelle; scarico consistente. | Difficile da pulire completamente; un taglio elevato sulle punte del nastro può causare danni alle particelle; non ottimale per miscele a dosaggio ultra-basso. |
| Mescolatrice planetaria | Convezione & Shear | 5–200 chilogrammi | <1%, 1–5% | Elevata intensità di miscelazione; ottimo per paste e masse umide; miscelazione uniforme senza zone morte. | Scalabilità limitata; tipicamente utilizzato per la granulazione, non solo per la miscelazione di polvere secca. |
| Miscelatore a zona fluidizzata | Convezione & Diffusion | 20–500 chilogrammi | 1–5% | Miscelazione rapida tramite fluidificazione; delicato sui granuli fragili; facile da automatizzare. | Richiede un controllo preciso del flusso d'aria; non adatto per materiali molto coesi; il contenimento della polvere richiede attenzione. |
| Impastatrice continua bivite | Taglio e convezione | Continuo (kg/h) | <1%, 1–5% | Supporta la produzione continua; scalabile dal laboratorio alla produzione; eccellente per API a basso dosaggio. | Maggiori investimenti di capitale; richiede consistenza dell'alimentatore; l’accettazione normativa ancora in fase di maturazione per il dosaggio solido. |
Quando il fattore determinante della selezione primaria è la concentrazione dell'API come percentuale del peso totale della formula, la matrice decisionale riportata di seguito fornisce un primo passaggio chiaro. Scegli un tipo di miscelatore candidato dalla matrice, quindi perfezionalo in base alle dimensioni del lotto, alle esigenze di contenimento e ai requisiti di pulizia.
| Contenuto dell'API | Tipi di mixer consigliati | Considerazioni chiave |
|---|---|---|
| < 1% in peso | Impastatrice ad alto taglio, Impastatrice planetaria, Impastatrice continua bivite | Richiede un taglio intenso per deagglomeratare l'API; spesso è necessaria una diluizione geometrica o una fase di pre-miscelazione. |
| 1–5% in peso | Miscelatore ad alta azione di taglio, frullatore a contenitore, frullatore a nastro, miscelatore a zona fluidizzata, doppia vite continua | Ampia scelta; selezionare in base alla dimensione del lotto, al flusso di polvere e al livello di contenimento. |
| > 5% in peso | V-Flender, Bin Blender, Double Cone Blender, Ribbon Blender | I miscelatori diffusivi sono spesso sufficienti; taglio aggressivo non richiesto; concentrarsi sulla prevenzione della segregazione post-miscelazione. |
I sistemi di miscelazione in contenitori sono diventati il cavallo di battaglia per le linee di dosaggio solido basate su IBC perché riducono al minimo l'esposizione del prodotto ed eliminano la necessità di trasferire la miscela tra i contenitori. Sistemi di contenitori di miscelazione rotanti forniscono una miscelazione a diffusione dominante che preserva l'integrità dei granuli raggiungendo al tempo stesso valori RSD ben al di sotto delle soglie normative. Per sfogliare un assortimento completo di miscelatori su scala di produzione, esplora la versione completa gamma di apparecchiature di miscelazione .
Scalare un processo di miscelazione senza un approccio sistematico spesso porta a fallimenti nell’uniformità della miscela su scala pilota o commerciale. Una strategia di scale-up di successo mantiene la somiglianza geometrica del mixer, mantiene costante la velocità della punta o il numero di Froude rotazionale e regola il tempo di miscelazione in base all'aumento delle dimensioni relative. Il percorso da un lotto di laboratorio da 1 kg a una miscela di produzione da 300 kg richiede tre passaggi deliberati.
Passaggio 1: caratterizzazione di laboratorio (1–5 kg). Utilizza un mixer di piccole dimensioni, una ciotola da laboratorio ad alta azione di taglio o un mini frullatore tipo IBC, per stabilire la relazione di base tra tempo di miscelazione, velocità e uniformità della miscela. Determinare il tempo di miscelazione minimo che raggiunge RSD ≤ 5% tramite campionamento stratificato. Registrare il livello di riempimento (tipicamente il 35–70% del volume del serbatoio) poiché il rapporto di riempimento influisce sui modelli di flusso della polvere.
Fase 2: conferma del pilota (20–50 kg). Passare a un mixer su scala pilota geometricamente simile. Mantenere la velocità della punta (velocità periferica della lama) o il numero di Froude (per i frullatori) uguale a quello dell'unità da laboratorio. Estendere il tempo di miscelazione proporzionalmente all'aumento del diametro del vaso se la diffusione è la fase limitante della velocità; per i miscelatori convettivi spesso è sufficiente una regolazione minore del tempo. Convalidare che la RSD della miscela rimanga inferiore al 5% con un piano di campionamento a 10 punti che copra più posizioni.
Passaggio 3: convalida della produzione (200–1000 kg). A scala reale, verificare che i parametri scelti producano un'uniformità coerente lotto dopo lotto. Prestare particolare attenzione alle potenziali zone morte vicino ai deflettori, ai perni o allo sportello di scarico. Il criterio di accettazione rimane un RSD non superiore al 5,0% per il componente attivo, secondo USP <905>. Un protocollo di campionamento stratificato con almeno 10 punti di campionamento, redatto con un ladro idoneo, garantisce una valutazione rappresentativa. Durante l'espansione, collaborare con i fornitori di apparecchiature in grado di fornire apparecchiature di miscelazione su scala di laboratorio progettato per un semplice ampliamento ai mixer commerciali, riducendo il numero di variabili da regolare.
Anche con un mixer ben scelto e parametri validati si possono verificare delle deviazioni. Gli errori di miscelazione più frequenti sono riconducibili alla segregazione delle polveri, all'agglomerazione elettrostatica, alla miscelazione eccessiva, alle zone morte o alla distribuzione non uniforme degli API. Individuare rapidamente la causa principale è metà della soluzione. La tabella seguente riassume ciascun problema, la sua causa tipica e le misure correttive attuabili.
| Problema | Causa principale | Diagnosi | Soluzione |
|---|---|---|---|
| Segregazione (demiscelazione) | Ampia distribuzione granulometrica; disadattamento di densità; vibrazioni durante il trasferimento | Gradiente del test dall'alto verso il basso nel contenitore; RSD elevato dopo la miscelazione | Utilizzare intervalli di dimensioni delle particelle dell'eccipiente più ristretti; abbinare la densità degli eccipienti; ridurre al minimo la manipolazione post-miscelazione; considerare la miscelazione ordinata (particelle portanti) |
| Agglomerazione elettrostatica | Bassa umidità; miscelazione a secco ad alto taglio; polveri non conduttrici | Grumi visibili; polvere attaccata ai muri; scarsa uniformità | Aumentare l'UR al 40–60%; installare barre dissipatrici statiche; aggiungere piccole quantità di silice pirogenica come glidante |
| Miscelazione eccessiva | Tempo di miscelazione eccessivo; forze di taglio che degradano le particelle o ne inducono la segregazione | L'RSD aumenta dopo il tempo di miscelazione ottimale; osservata una riduzione della dimensione delle particelle | Determinare il punto finale di miscelazione ottimale tramite il campionamento dell'uniformità della miscela; utilizzare l'arresto controllato da timer; evitare di mescolare oltre il tempo necessario |
| Zone morte (regioni stagnanti) | Design inadeguato del mixer; livello di riempimento inferiore al minimo; design inadeguato del deflettore | Sacche di polvere non miscelata vicino a pareti, deflettori o valvola di scarico | Mantenere il livello di riempimento al 35–70% del volume del serbatoio; incorporare barre spazzatrici o deflettori ridisegnati; pulire e ispezionare regolarmente gli interni |
| Distribuzione API non uniforme | Agglomerati API non scomposti; ordine di caricamento errato; taglio insufficiente per miscele a basso dosaggio | RSD elevato nei primi momenti; macchie API visibili | Pre-miscelare l'API con una porzione di eccipiente (diluizione geometrica); utilizzare una fase ad alto taglio per la deagglomerazione; prolungare moderatamente il tempo di miscelazione |
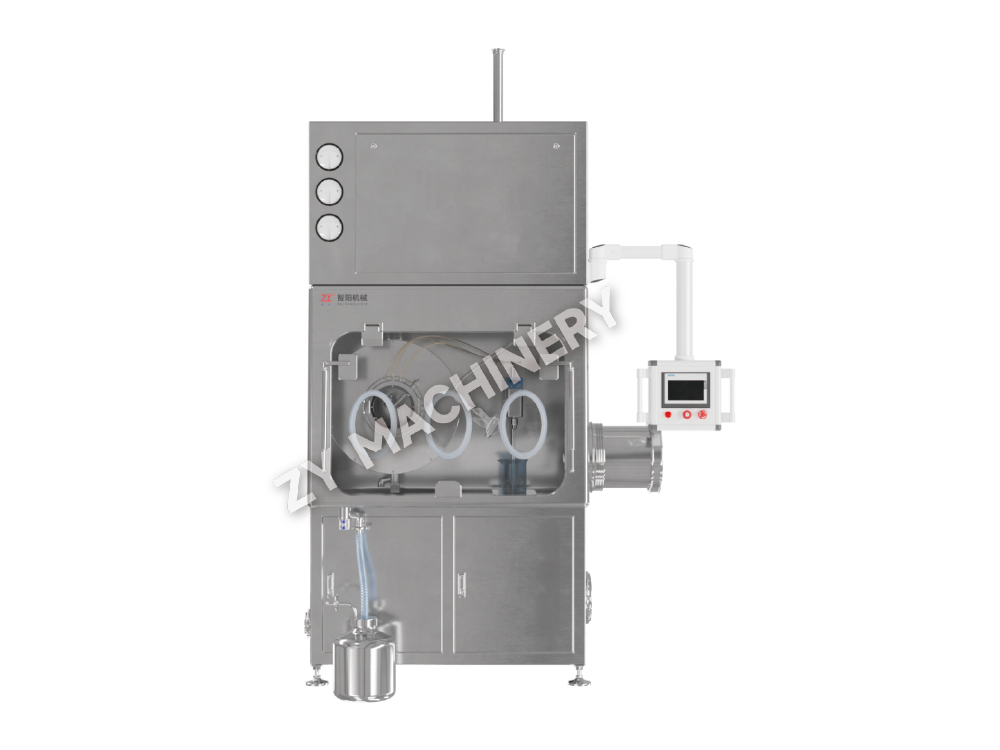
Quando la potenza dell’API richiede una fascia di esposizione professionale (OEB) pari a 4 o 5, le operazioni convenzionali di miscelazione aperta diventano inaccettabili. I sistemi di miscelazione ad alto contenimento proteggono gli operatori dalle particelle sospese nell'aria prevenendo la contaminazione incrociata del prodotto. L'obiettivo è raggiungere livelli di contenimento inferiori a 1 µg/m³ (a volte fino a livelli di nanogrammi) durante il caricamento, la miscelazione, il campionamento e lo scarico.
I progetti di miscelatori ad alto contenimento integrano diverse caratteristiche critiche. Tecnologia isolatore fornisce un ambiente sigillato a pressione negativa attorno al miscelatore, con porte per guanti per l'accesso dell'operatore. Valvole a farfalla divise consentono il trasferimento a tenuta di polvere delle polveri dai contenitori alla ciotola o al contenitore del miscelatore, eliminando i trasferimenti aperti tra i processi. Pulizia sul posto (CIP) i sistemi integrati nel miscelatore consentono il lavaggio senza violare il contenimento, essenziale per il cambio prodotto negli impianti multiprodotto. La nave stessa può essere dotata di un alloggiamento resistente al vuoto, prese d'aria con filtro HEPA e un percorso di scarico affidabile che mantiene la pressione interna inferiore a quella della stanza.
La validazione di un processo di miscelazione ad alto contenimento deve dimostrare sia la qualità del prodotto che la sicurezza dell'operatore. Il monitoraggio dell'igiene industriale mediante campionamento dell'aria personale verifica che l'esposizione rimanga al di sotto del limite stabilito. I test di pulizia superficiale confermano l'assenza di contaminazione residua sulle superfici esterne. Nel frattempo, il campionamento dell'uniformità della miscela continua come al solito, spesso accessibile attraverso una porta del guanto isolatore con un ladro convalidato. Investire in una progettazione ad alto contenimento nella fase di miscelazione è molto più conveniente rispetto all’ammodernamento di una linea di produzione dopo che un incidente di sicurezza ha rivelato il divario.
La miscelazione farmaceutica è una scienza del caos controllato. L'interazione tra proprietà della polvere, forze meccaniche e parametri di processo deve essere compresa e gestita per produrre ogni dose con sicurezza. Un approccio sistematico evita le trappole comuni di fare eccessivo affidamento su un tempo di miscelazione “standard” o di copiare la ricetta di un concorrente senza considerare le caratteristiche del proprio materiale.
Cinque migliori pratiche costituiscono il nucleo di una solida operazione di miscelazione:
Quando la miscelazione funziona, è invisibile. Ogni compressa soddisfa le specifiche, ogni lotto supera il rilascio del QA e i pazienti ricevono la dose prevista. Questa consistenza silenziosa è il risultato di scelte ingegneristiche effettuate molto prima che la prima polvere entri nella tramoggia. Applicando i meccanismi, la logica di selezione e la disciplina di espansione qui delineata, puoi costruire e sostenere quel livello di affidabilità.
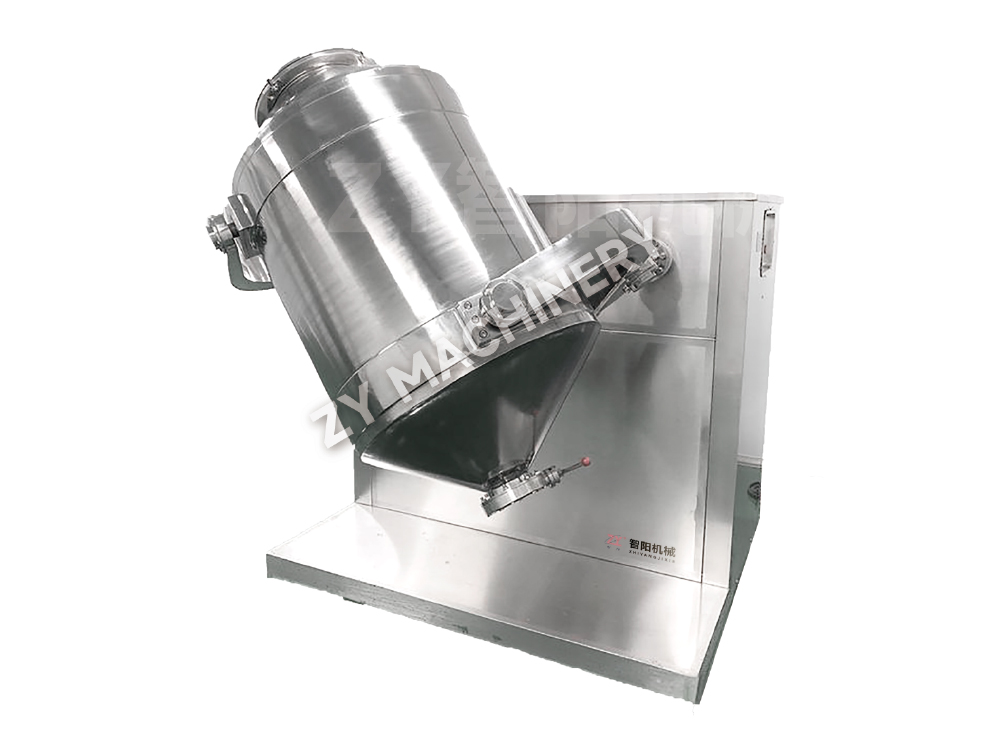
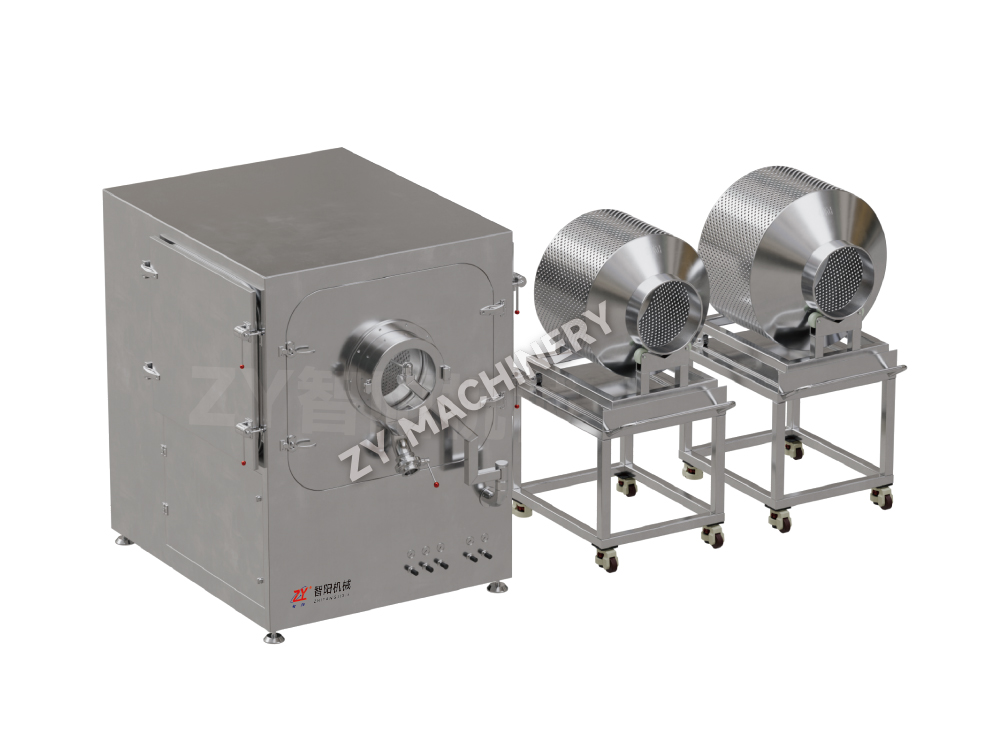
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali