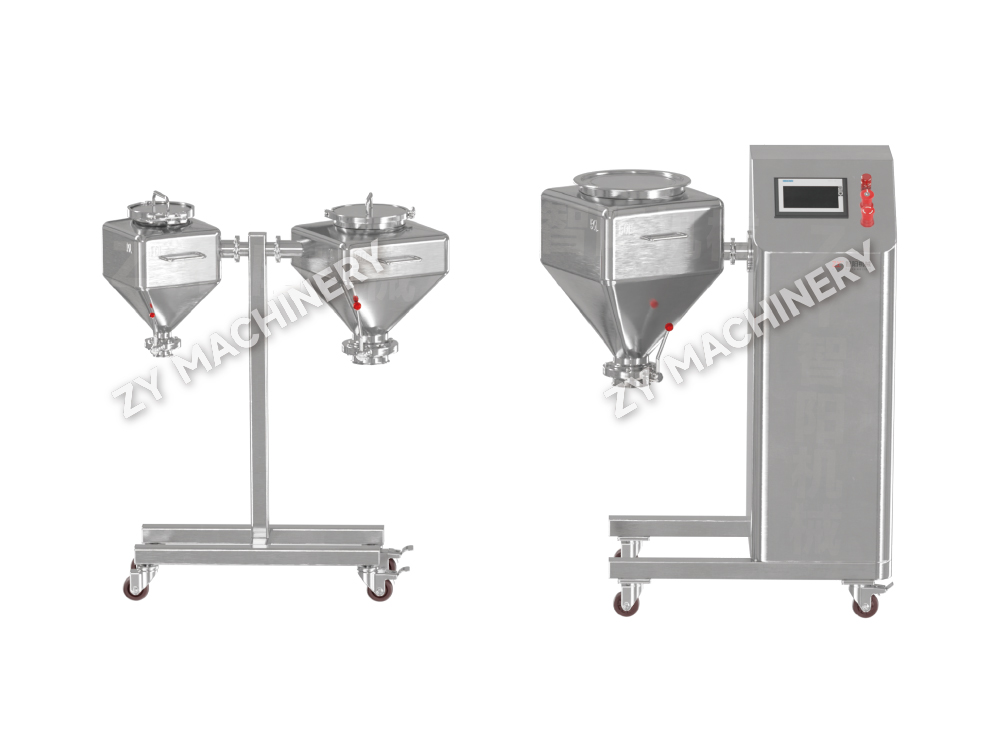
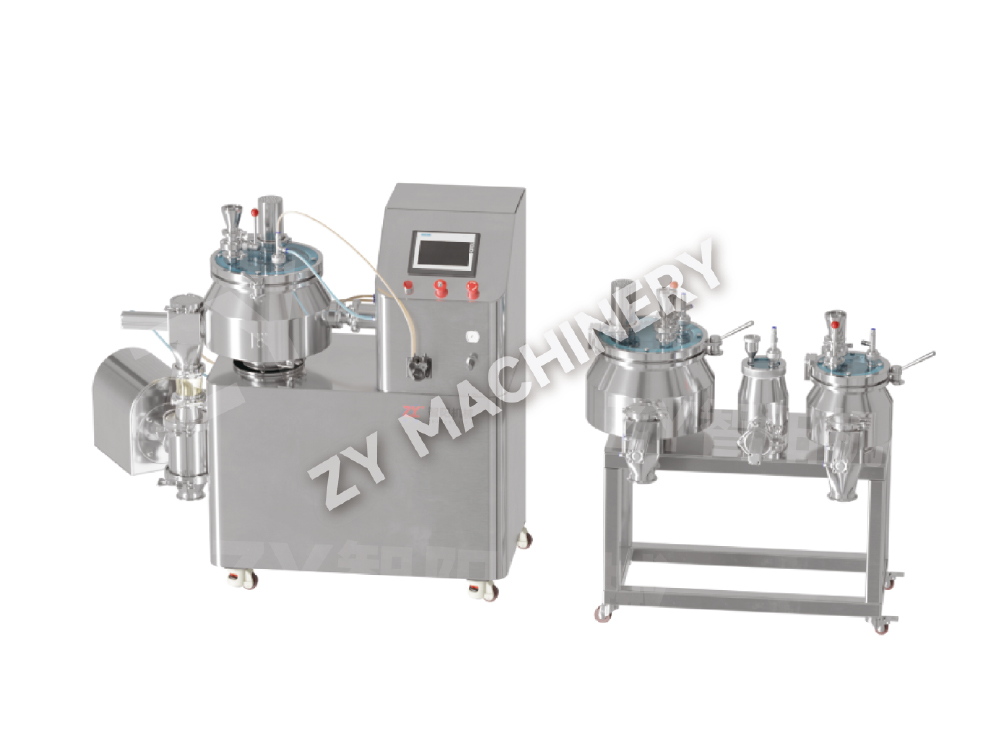
Frullatore con contenitore HSD per ricerca e sviluppo in formato laboratorio
Il miscelatore con contenitori da laboratorio HSD per ricerca e sviluppo.....

Oltre il 70% dei nuovi farmaci candidati rientra nella classe BCS II o IV: elevata permeabilità ma bassa solubilità in acqua. La conseguenza è uno scarso assorbimento orale e frequenti ritardi nel programma. La dispersione amorfa essiccata a spruzzo (ASDD) risolve questo problema convertendo un API cristallino in una forma amorfa ad alta energia incorporata all'interno di un supporto polimerico. Il risultato è una polvere scorrevole in grado di fornire un miglioramento della solubilità da 10 a 50 volte rispetto al farmaco cristallino puro.
Il processo è ingannevolmente semplice. Un API e un polimero vengono co-disciolti in un solvente organico o acquoso volatile, atomizzati in un flusso di gas caldo ed essiccati rapidamente in millisecondi. La rapida solidificazione intrappola cineticamente il farmaco nello stato amorfo, prevenendone la ricristallizzazione. Il polimero ha un duplice scopo: inibisce la nucleazione durante la conservazione e migliora la bagnatura durante la dissoluzione. Senza il giusto polimero e le giuste condizioni di processo, la forma amorfa metastabile tornerà allo stato cristallino a energia inferiore , cancellando tutti i guadagni di solubilità.
L'ASDD si differenzia dalle altre dispersioni solide amorfe (ASD) preparate mediante estrusione a caldo proprio per il meccanismo di essiccazione a base solvente. L'essiccazione a spruzzo funziona con uno stress termico inferiore, rendendola la via preferita per i composti termicamente labili. Crea inoltre particelle ad elevata area superficiale, in genere da 5 a 50 micron di diametro, con una cinetica di dissoluzione eccezionale. Queste caratteristiche rendono l’ASDD una tecnologia fondamentale nello sviluppo di dosi solide orali, in particolare per compresse a disintegrazione rapida e condotte con problemi di biodisponibilità.
L'atomizzatore non è un articolo di base. Il suo design regola direttamente la distribuzione delle dimensioni delle particelle, i livelli di solvente residuo, la resa e la stabilità fisica della dispersione amorfa. Tre scale dominano il panorama delle apparecchiature: unità di laboratorio per la fattibilità (lotto da 1–5 kg), essiccatori pilota per l’ottimizzazione del processo (20–50 kg) e macchine su scala di produzione capaci di 200 kg o più per lotto.
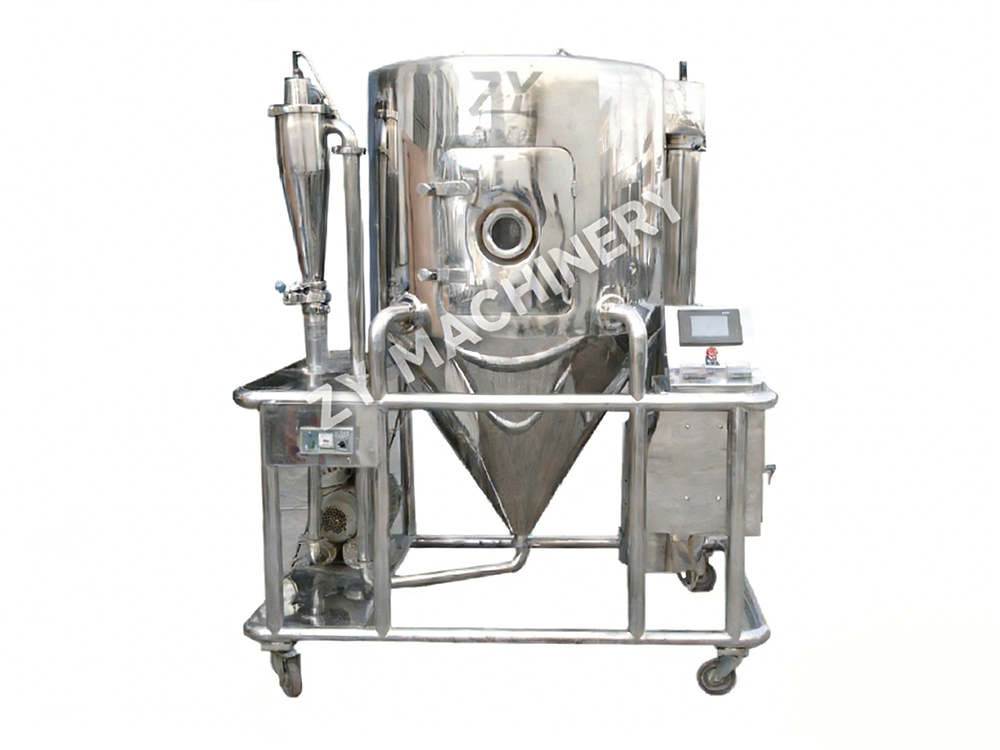
Nella fase di laboratorio, è sufficiente un essiccatore a spruzzo da banco con un atomizzatore a due ugelli e un tasso di evaporazione modesto, in genere da 1 a 5 kg di acqua all'ora. Questi sistemi utilizzano piccoli volumi di solvente e consentono un rapido screening dei rapporti polimero-farmaco. Quando si passa alla produzione pilota e commerciale, tuttavia, il collo di bottiglia cambia. Gli atomizzatori rotanti o i sistemi di ugelli ad alta pressione diventano essenziali per gestire velocità di alimentazione più elevate mantenendo allo stesso tempo uno stretto controllo delle dimensioni delle gocce. I circuiti di recupero dei solventi, spesso basati sulla condensazione o sul ricircolo di gas inerte, diventano obbligatori per ragioni economiche e ambientali. La tabella seguente illustra la progressione di scelta per una tipica serie di atomizzatori GPL.
| Modello di asciugatrice | Tasso di evaporazione nominale (kg/h) | Dimensione tipica del lotto | Tipo di atomizzatore | Palco adatto |
|---|---|---|---|---|
| GPL-5 | 1–5 | 0,5–5 kg | Ugello a due fluidi | Feasibility / R&D |
| GPL‑25 | 10–25 | 10-30 kg | Bifluido o rotativo | Pilota/clinico su piccola scala |
| GPL‑100 | 50-100 | 50–150 chilogrammi | Ugello rotante o a pressione | Fase clinica/lancio in fase avanzata |
| GPL‑200 | 150–250 | 200–400 chilogrammi | Ugello a pressione | Produzione commerciale |
La scelta dell'atomizzatore giusto va oltre la produttività. Parametri come l'intervallo di controllo della temperatura dell'aria in ingresso (tipicamente 120–250°C), l'efficienza del sistema di separazione a ciclone e la disponibilità di un filtro a maniche o di uno scrubber a umido a valle determinano la resa complessiva e la qualità del prodotto. Per le apparecchiature progettate per gestire solventi organici di Classe I o II, la costruzione a prova di esplosione e il funzionamento a circuito inerte non sono negoziabili. Un essiccatore a spruzzo centrifugo ben progettato con riciclaggio del solvente integrato può recuperare oltre il 95% del solvente, riducendo i costi operativi del 30–40% rispetto ai sistemi a ciclo unico.
Le strutture che pianificano una linea di produzione ASD dedicata spesso associano l'atomizzatore a un armadio per la movimentazione dei materiali deumidificato a valle. Ciò impedisce l’assorbimento di umidità durante lo scarico, un passaggio fondamentale perché molte polveri ASDD sono igroscopiche e anche una modesta esposizione all’umidità può abbassare la temperatura di transizione vetrosa abbastanza da innescare la cristallizzazione.
Lo stato amorfo raggiunto durante l'essiccazione a spruzzo è altamente sensibile alle condizioni di lavorazione. Quattro parametri dominano lo spazio di progettazione: temperatura di ingresso, temperatura di uscita, pressione di atomizzazione e velocità di alimentazione. La loro interazione determina il solvente residuo, la morfologia delle particelle e la stabilità fisica.
I livelli di solvente residuo superiori ai limiti ICH per i solventi di Classe II o III rappresentano una modalità di guasto comune. Le autorità di regolamentazione prevedono meno di 5.000 ppm per i solventi di Classe III e molto inferiori per la Classe II. Uno studio sull’ASDD basato su HPMCAS ha rilevato che una diminuzione della temperatura di uscita di 10°C ha aumentato l’acetone residuo da 800 ppm a 3200 ppm, un picco quadruplicato. Pertanto, la strategia di controllo del processo dovrebbe definire sia un intervallo di temperatura di uscita target che un limite massimo accettabile di solvente residuo.
La stabilità fisica è un altro costo nascosto dei parametri non ottimali. Le polveri con elevata area superficiale interna e solvente residuo mostrano una mobilità molecolare accelerata. L'inizio della cristallizzazione può essere rilevato mediante DSC modulato o diffrazione di raggi X entro giorni anziché mesi. I parametri di processo che producono particelle dense e con area superficiale ridotta con solvente residuo inferiore allo 0,5% p/p garantiscono costantemente una stabilità amorfa superiore a 12 mesi nelle condizioni di conservazione consigliate dall'ICH.
Il supporto polimerico non è un eccipiente inerte. Determina la capacità di caricamento dei farmaci, il mantenimento della sovrasaturazione e la stabilità fisica a lungo termine. Tre famiglie dominano le formulazioni commerciali di ASDD: ipromellosa acetato succinato (HPMCAS), copovidone (PVPVA) e copolimero di acido metacrilico (Eudragit L100-55). La scelta inizia dalla ionizzabilità e dall’idrofobicità del farmaco.
HPMCAS, con la sua sostituzione succinilica e acetilica, è anfifilico. Fornisce una forte inibizione della nucleazione per composti idrofobici neutri e mantiene la supersaturazione in un ampio intervallo di pH. Il PVPVA, un copolimero di vinilpirrolidone-acetato di vinile, offre un'elevata Tg (circa 105°C) e una forte capacità di accettore di legami idrogeno, rendendolo ideale per farmaci con protoni acidi deboli che possono formare legami intermolecolari. Eudragit L100‑55, un copolimero di acido metacrilico-etil acrilato, si dissolve a pH superiore a 5,5, consentendo un rilascio mirato nell'intestino tenue: un vantaggio per gli API acido-labili o quando è necessario evitare la precipitazione gastrica.
| Polimero | Tg (°C) | Parametro di solubilità (MPa½) | Igroscopicità | Miglior profilo API |
|---|---|---|---|---|
| HPMCAS (grado L) | 120 | 23–24 | Moderato | Neutro, LogP > 3 |
| PVPVA (copovidone) | 105 | 21–22 | Alto | Donatori debolmente acidi di legami H |
| Eudragit L100‑55 | 150 | 19-20 | Basso | Bersaglio enterico, labile agli acidi |
Un quadro pratico inizia con la stima del parametro di interazione di Flory‑Huggins (χ) dai parametri di solubilità. Un χ negativo o vicino allo zero predice la miscibilità a livello molecolare. Al di là della termodinamica, le valutazioni dinamiche – esperimenti di supersaturazione-precipitazione in mezzi biorilevanti – rivelano se il polimero può sostenere la concentrazione del farmaco amorfo al di sopra della sua solubilità di equilibrio abbastanza a lungo per l’assorbimento. Le dispersioni basate su HPMCAS tipicamente sostengono una sovrasaturazione da 20 a 40 volte per 3–4 ore in mezzi FaSSIF, superando i sistemi basati su PVPVA per composti estremamente idrofobici. Laddove la sensibilità all’umidità rappresenta un problema, la bassa igroscopicità di Eudragit L100‑55 spesso produce meno escursioni di stabilità rispetto al PVPVA.
Una dispersione essiccata a spruzzo non è una forma di dosaggio. La polvere fine a bassa densità presenta uno scarso flusso (valori dell'indice di Carr superiori al 25% e rapporti Hausner superiori a 1,35 sono comuni) e comprimibilità marginale. La conversione di questa polvere in una robusta compressa o riempimento di una capsula richiede operazioni dell'unità a valle appositamente progettate. I due percorsi di integrazione dominanti sono la compressione diretta (DC) e la granulazione a secco.
La compressione diretta richiede un flusso e una compattazione eccellenti della miscela. Poiché le polveri ASDD da sole raramente soddisfano le specifiche di flusso, in genere viene inserita una granulazione a letto fluido o una fase di miscelazione ad alto taglio con compattazione a rulli. Una formulazione standard potrebbe combinare ASDD, cellulosa microcristallina, disintegrante crospovidone e glidante di biossido di silicio colloidale. Anche con eccipienti ottimizzati, attaccamenti e grippaggi durante la compressione sono frequenti a causa della bassa Tg di molti sistemi ASDD: il materiale amorfo può ammorbidirsi sotto il calore di compressione. La velocità della comprimitrice, la forza di precompressione e il rivestimento del punzone devono essere attentamente controllati.
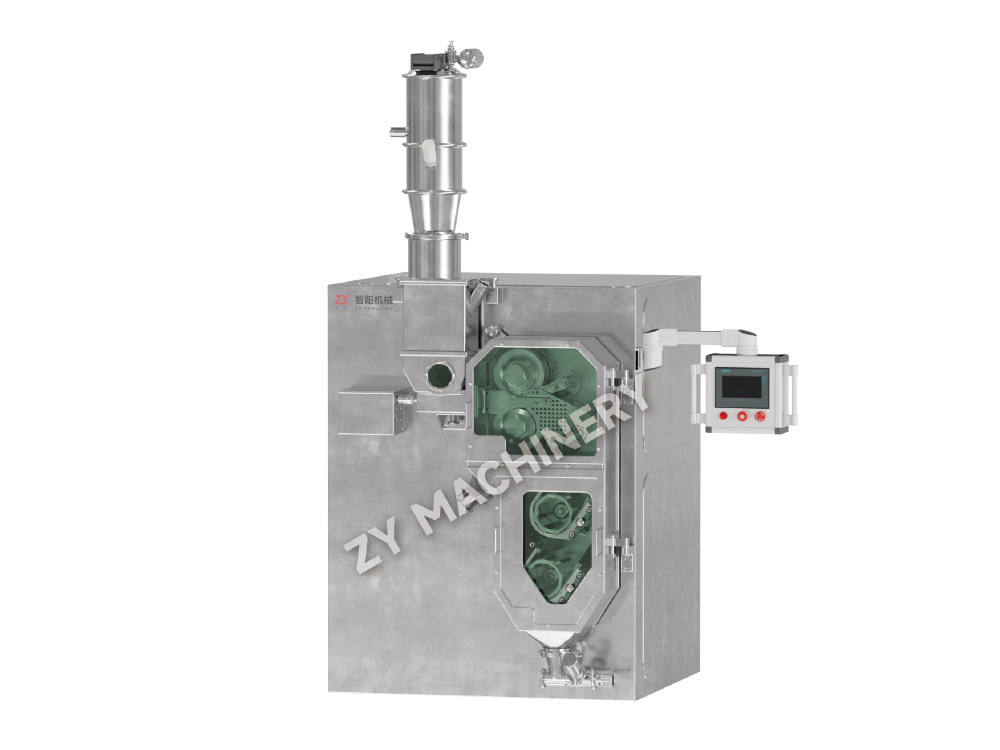
Granulazione a secco tramite un compattatore a rulli come a compattatore a rulli risolve i problemi di flusso e segregazione evitando lo stress termico della granulazione a umido. I nastri vengono macinati in granuli con impaccamento e flusso migliorati. La maggiore porosità del granulo spesso si traduce in una disintegrazione più rapida, un attributo fondamentale per i prodotti a rilascio immediato. In uno studio comparativo, i granuli ASDD compattati con rulli hanno raggiunto un tempo di disintegrazione delle compresse di 4,5 minuti rispetto a 8 minuti per la miscela a compressione diretta, con durezza paragonabile.
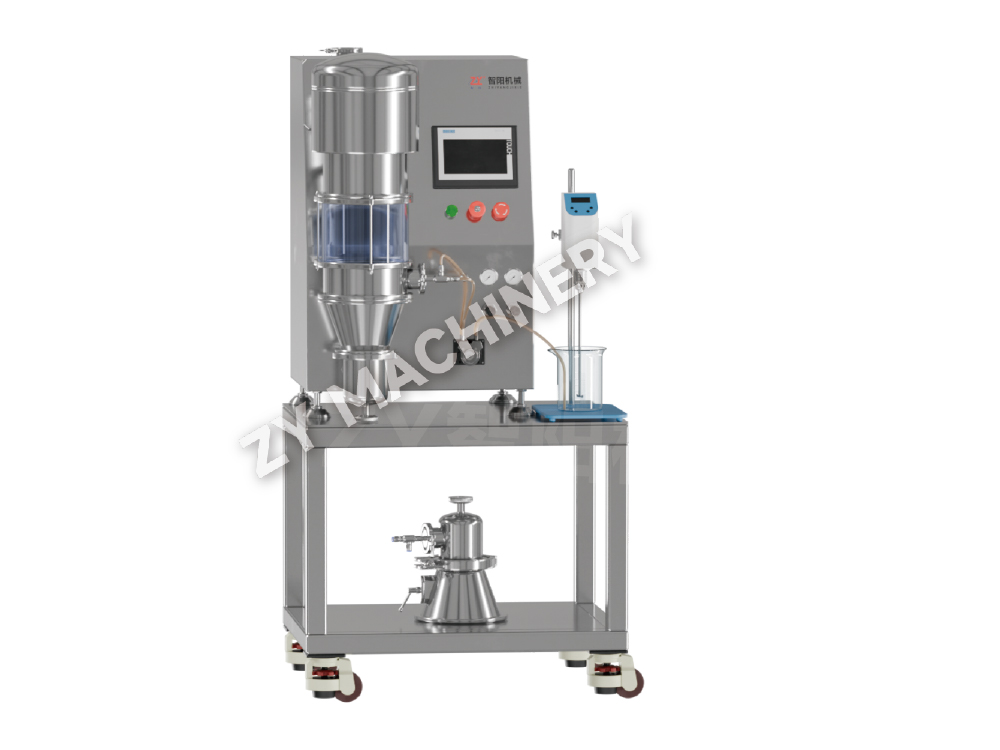
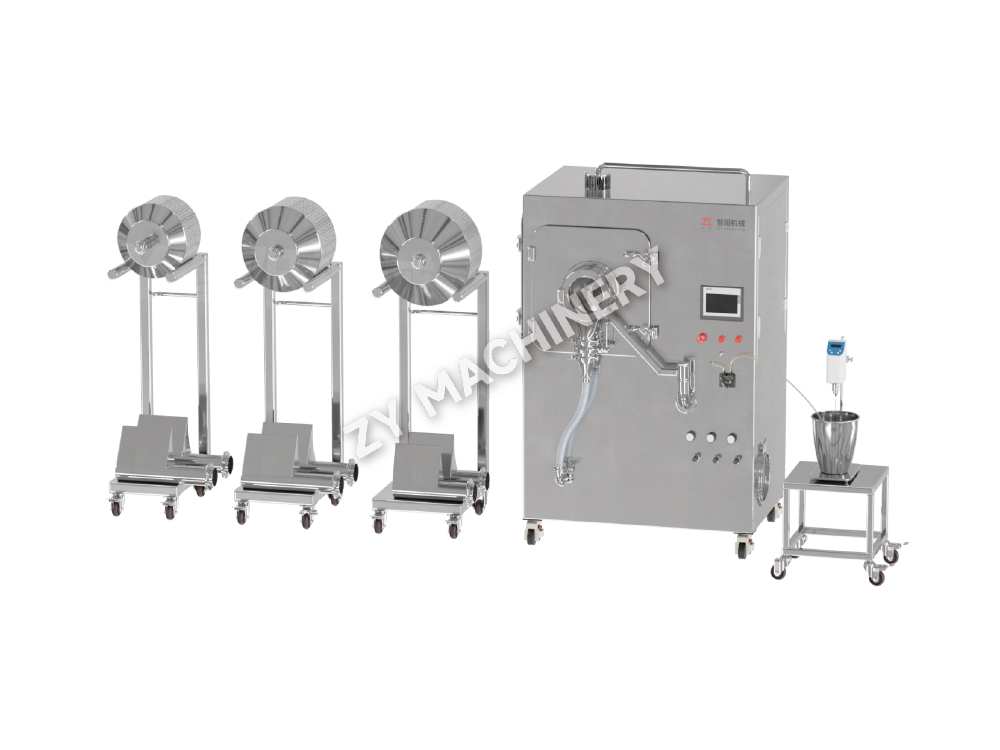
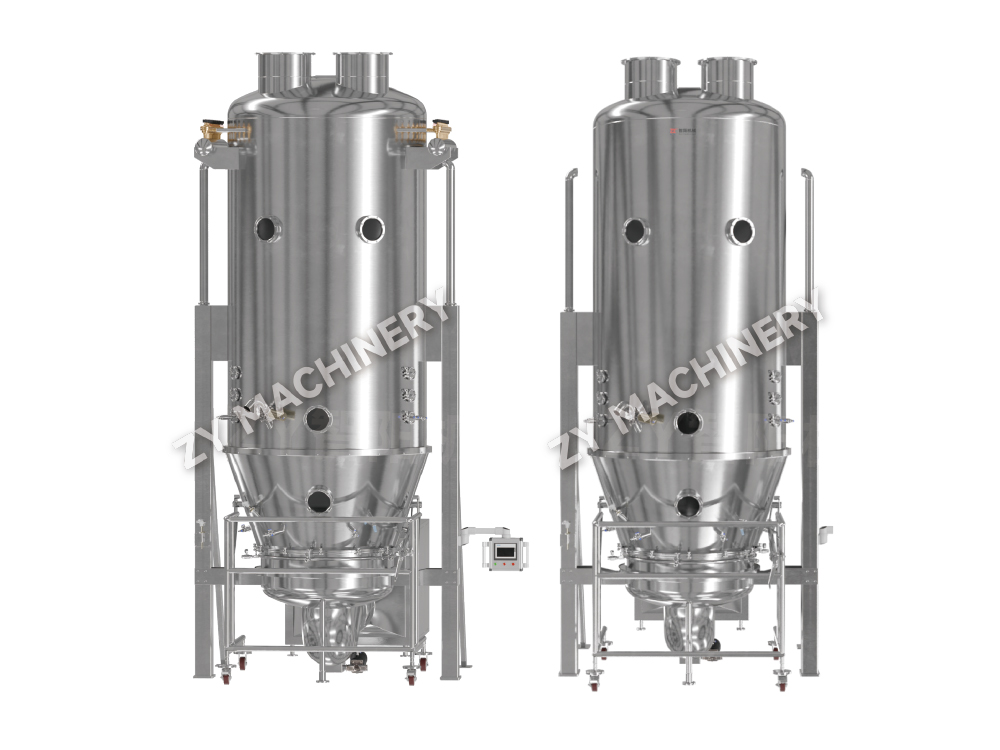
Quando l'obiettivo non è il rilascio immediato, le polveri ASDD possono essere stratificate su semi non‑pareil in un letto fluidizzato e successivamente rivestite per un rilascio controllato. Questo approccio disaccoppia la velocità di dissoluzione dalla matrice della compressa, fornendo una modulazione precisa della cinetica di rilascio. L’intero treno – essiccatore a spruzzo, miscelatore, compattatore a rulli, comprimitrice e spalmatrice – deve essere progettato per il contenimento se l’API è potente, un argomento che collega alla strategia di alto contenimento.
Molti candidati oncologici in fase iniziale rientrano nella fascia di esposizione professionale (OEB) 4 o 5, con limiti di esposizione dell'operatore inferiori a 1 μg/m³. La produzione di un ASDD per tali composti in un essiccatore a spruzzo a fronte aperto è inaccettabile. Invece, l’intera catena del processo, dalla preparazione della soluzione all’essiccazione, allo scarico e alla movimentazione a valle, deve essere racchiusa sotto pressione negativa con prestazioni di contenimento convalidate.
I sistemi di essiccazione a spruzzo ad alto contenimento incorporano diverse modifiche progettuali. Le porte di scarico bag-in/bag-out con valvola divisa o rivestimento continuo impediscono il contatto dell'operatore con la polvere secca. I sistemi CIP (clean‑in‑place) con controllo automatizzato della sequenza riducono l'intervento manuale; un ciclo CIP tipico per un essiccatore a produzione limitata varia da 30 minuti per la pulizia di routine a 2 ore per un cambio completo da lotto a lotto. Il circuito di gestione del gas dell'asciugatrice funziona in condizioni di leggero vuoto e lo scarico con filtro HEPA garantisce che qualsiasi perdita spinga l'aria verso l'interno.
Il premio sul costo del capitale è significativo. Un sistema contenuto aggiunge il 30–50% al prezzo dell'attrezzatura rispetto a un essiccatore a spruzzo convenzionale della stessa produttività. I costi operativi aumentano anche a causa dei tempi di sostituzione prolungati, del maggiore consumo di energia derivante dal trattamento dell'aria aggiuntivo e della necessità di guanti e guarnizioni isolanti riparabili. Tuttavia, questi costi sono compensati dalla riduzione del rischio normativo. Una struttura confinata adeguatamente progettata evita la necessità di dispositivi di protezione individuale restrittivi e riduce la frequenza del monitoraggio della salute sul lavoro.
La conformità si estende alla documentazione. L'integrità dei dati per il monitoraggio del CPP (temperatura di ingresso/uscita, differenziale di pressione attraverso le barriere di contenimento e parametri CIP) deve essere acquisita in uno storico conforme a 21 CFR Parte 11. La registrazione del lotto dovrebbe dimostrare che tutti gli interblocchi di contenimento erano funzionanti durante la lavorazione. Investire in infrastrutture ad alto contenimento su scala pilota accorcia il percorso verso l’offerta commerciale generando dati rappresentativi che si traducono direttamente nella strategia di controllo su scala produttiva.
I fallimenti di scalabilità nell’ASDD spesso sono riconducibili a due cause principali: cambiamenti nella traiettoria di essiccazione delle goccioline e controllo inadeguato dell’umidità di gestione a valle. Le dimensioni e il tempo di permanenza di una goccia nella camera di essiccazione si adattano in modo non lineare alle dimensioni dell’essiccatore. Un essiccatore da laboratorio con una camera di diametro 0,5 m funziona nell'ordine dei millisecondi; un essiccatore di produzione con un diametro di 3 m può estendere il tempo di residenza a diversi secondi, esponendo la particella in formazione a stress termico elevato per un periodo più lungo.
La conseguenza è uno spostamento nella morfologia delle particelle, nel solvente residuo e, occasionalmente, nella separazione di fase che non è stato osservato su scala di laboratorio. Un piano di scale-up strutturato affronta questo problema con tre tappe fondamentali:
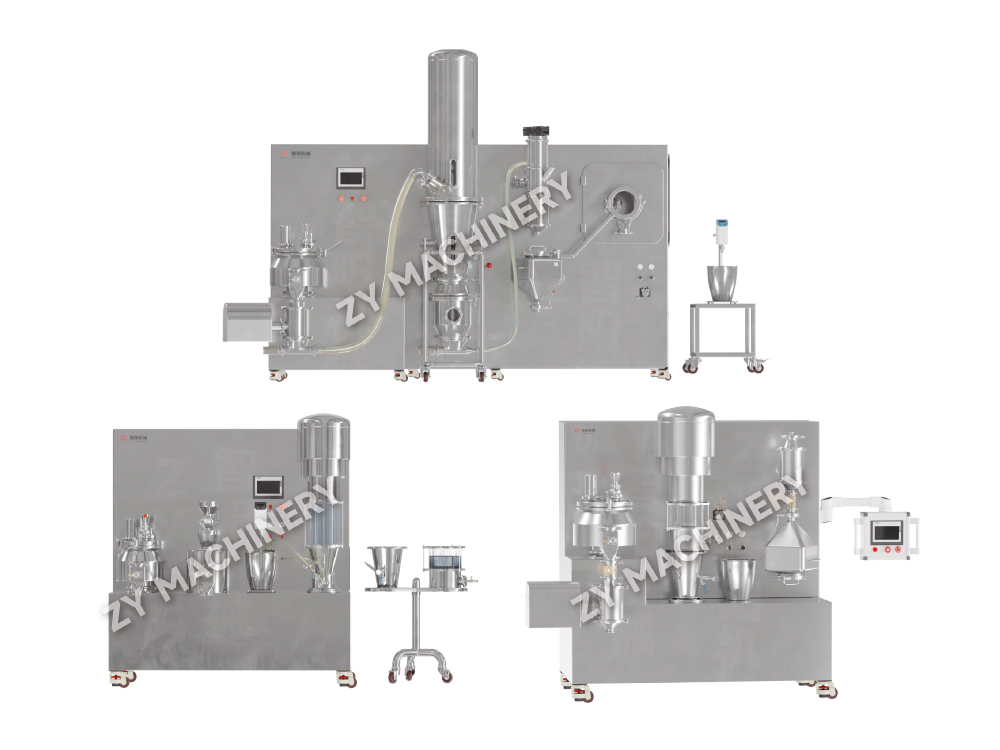
Durante questo viaggio, la compatibilità delle apparecchiature tra le bilance è fondamentale. Strutture che investono in una linea su vasta scala: da a essiccatore a spruzzo con lo stesso principio di atomizzazione di un mulino e un miscelatore corrispondenti a valle, evitando il comune errore di ri-sviluppo del processo in ogni fase. Il ritorno dell’investimento viene misurato in termini di fiducia normativa e di tempo risparmiato durante il ciclo di revisione della NDA.
Vuoi rimanere aggiornato?
Contattaci tramite l'indirizzo email qui sotto.
Non preoccuparti dello spam. Anche noi lo odiamo!
Cliente mobile
Conto video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tutti i diritti riservati  Produttore di apparecchiature per il dosaggio di solidi orali